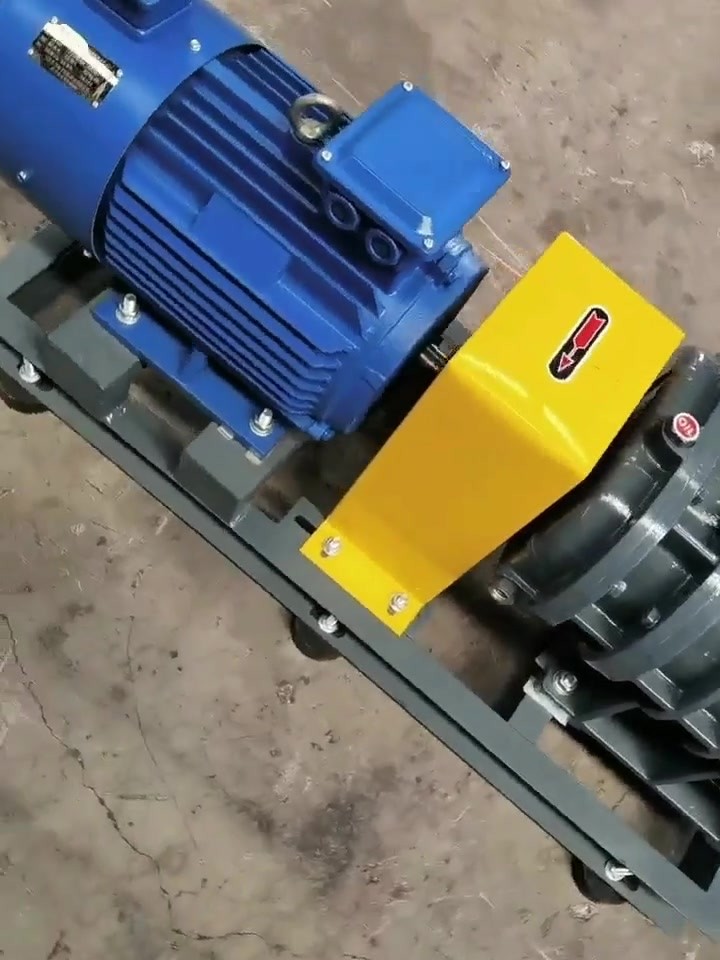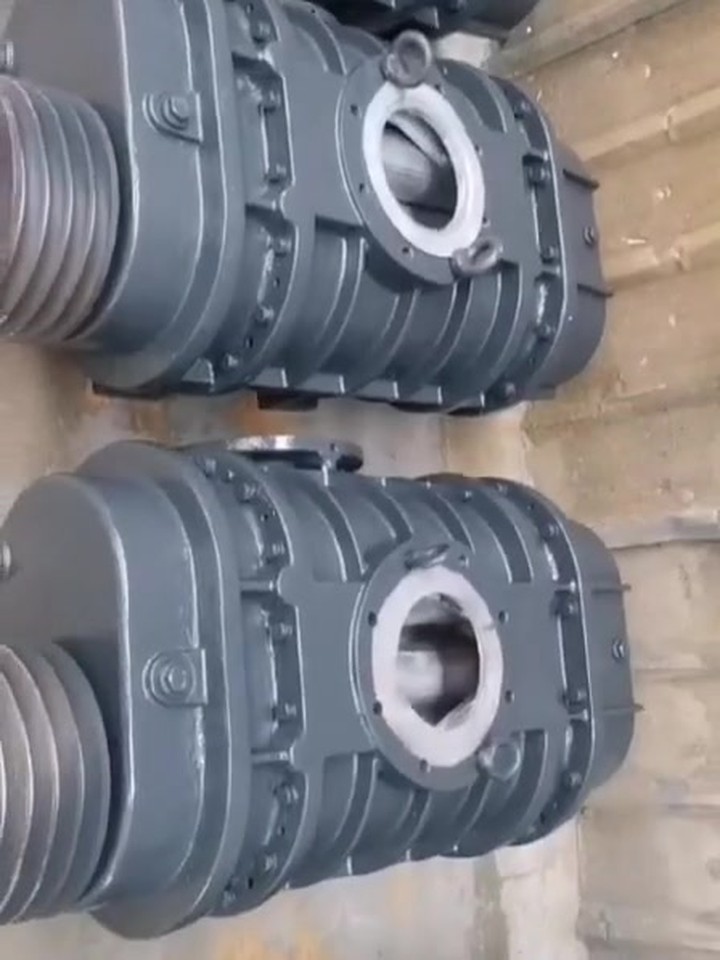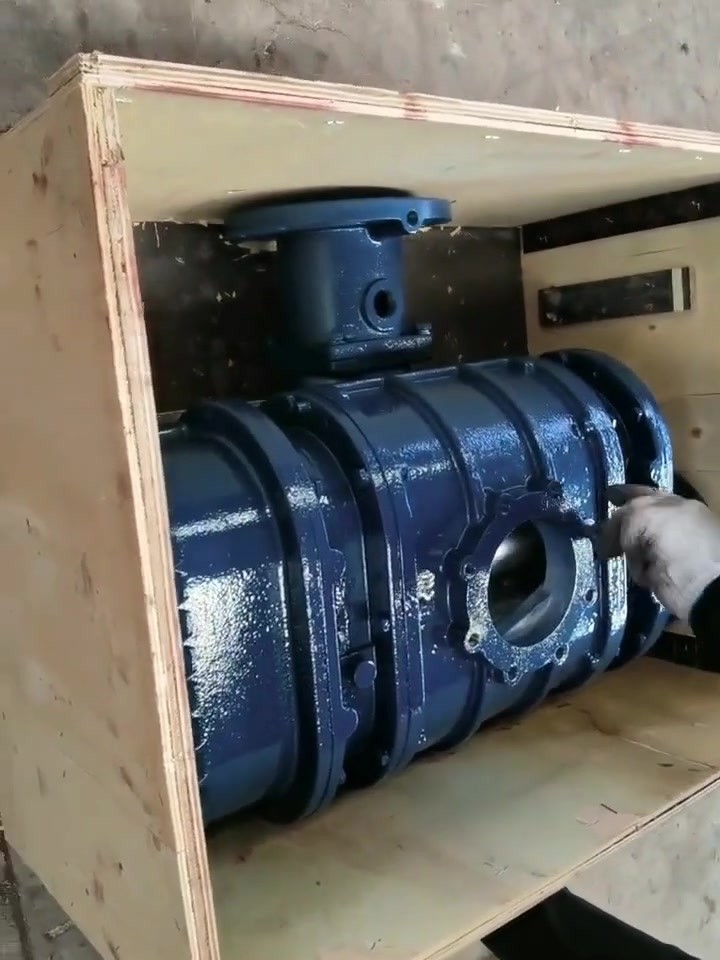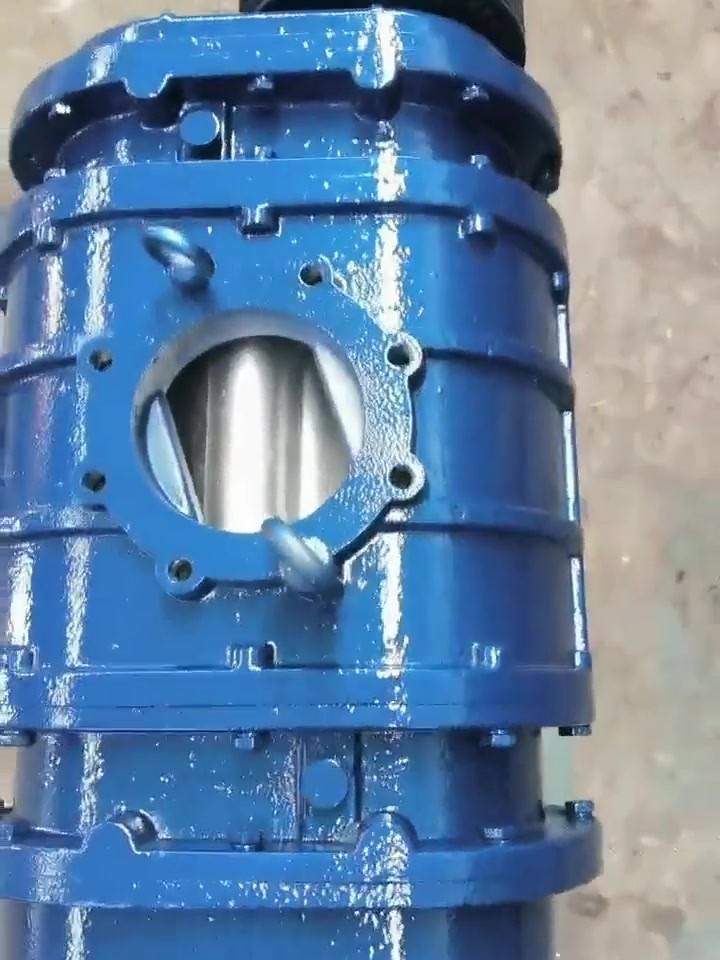
罗茨风机间隙差一丝,寿命差几年?章丘装配实拍,间隙调整全流程
行内有句话:“间隙差一丝,寿命差几年。”罗茨风机全靠那零点几毫米的间隙工作,调得好,风量足、寿命长;调不好,要么漏风要么刮壳。我们在章丘装配车间拍了间隙调整全流程。
一、三类关键间隙
- 叶轮-机壳间隙:决定泄漏量,影响效率;
- 叶轮-叶轮间隙:两转子互不干涉的“安全缝”;
- 叶轮-墙板间隙:轴向定位相关的配合间隙。
三类都要在图纸范围内,且分布均匀。
二、怎么测(视频同款)
- 塞尺法:直接量可触及的间隙;
- 压铅法:在配合面放铅丝,压扁后量厚度,适合不便直接量的位置;
- 分点测量:沿圆周多点测,确认均匀,不是只量一处。
三、怎么调 靠增减垫片、刮研结合面、微调定位件来实现。调一点测一点,反复逼近标准,急不得。
四、标准从哪来 按厂家图纸和检修规程。我们每次调整都留测量记录,下一次检修直接比对趋势,提前发现磨损。
山东靠谱精工拥有20年罗茨风机间隙调整经验,提供间隙检测、精密调整、数据建档与全国上门服务。风机效率低、有刮擦声的,把机型发来,我们先帮你判断是不是间隙出了问题。
"一丝"间隙值多少钱
老师傅说"间隙差一丝,寿命差几年"不是夸张。罗茨风机叶轮间隙通常在十几丝到几十丝(0.1~0.4 毫米量级)之间,这个精度意味着:调隙不是"拧螺丝",是真正的钳工细活。
调隙的完整流程
- 先测后调:塞尺测量叶轮-机壳、叶轮-叶轮、叶轮-墙板各部间隙,记录原始值和分布(同一间隙要在叶轮圆周多点测);
- 确定调整手段:间隙偏差靠三种手段修正——调墙板定位(整体平移)、换调隙垫片(微调)、修磨叶轮(局部);
- 分组配准:三组间隙相互牵连,先调叶轮-墙板轴向间隙,再调径向,反复交叉验证;
- 锁定复测:紧固后复测全部间隙,防止紧固过程位移;试车后再复测一次热态间隙。
间隙不对的两种极端后果
- 偏小:热态膨胀后刮壳,金属粘着、火花,严重的直接抱死;
- 偏大:内泄加大,风量下降 5%~15%,温升恶化,等于天天在电费上放血。
常见问题
问:间隙多久测一次? 答:大修必测;运行中若出现风量缓降、温升缓升、轻微周期异响的组合信号,提前安排测量——这是间隙变大的典型三联征。
问:自己拿塞尺能调吗? 答:测量可以自己学,调整涉及墙板定位和垫片选配,需要工艺经验和原厂数据。第一次调整建议维修厂带教,学会了小机型可自调。