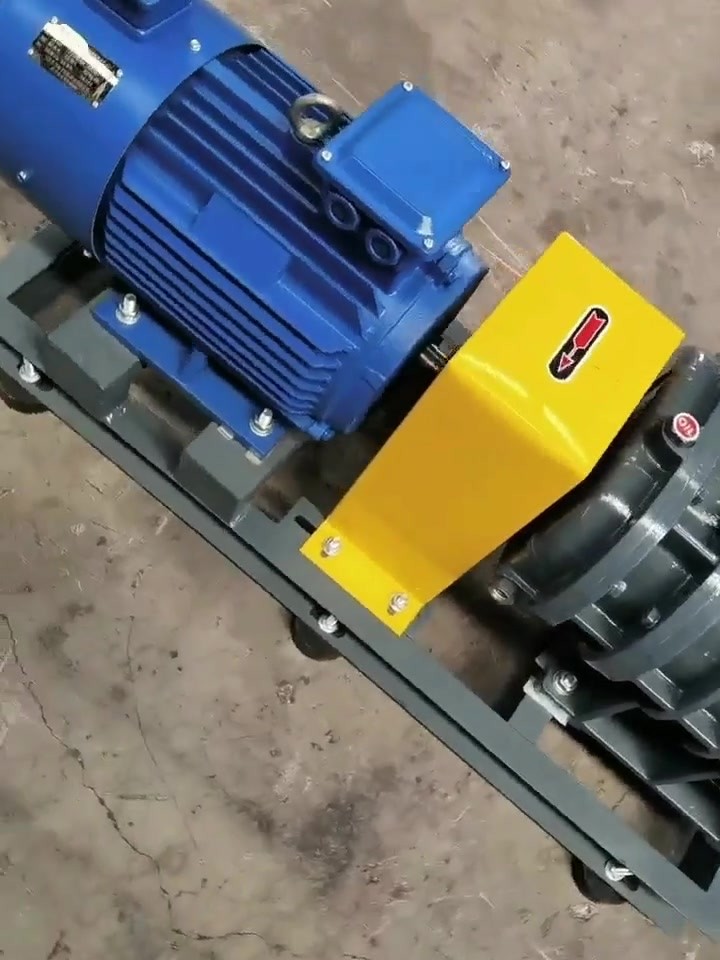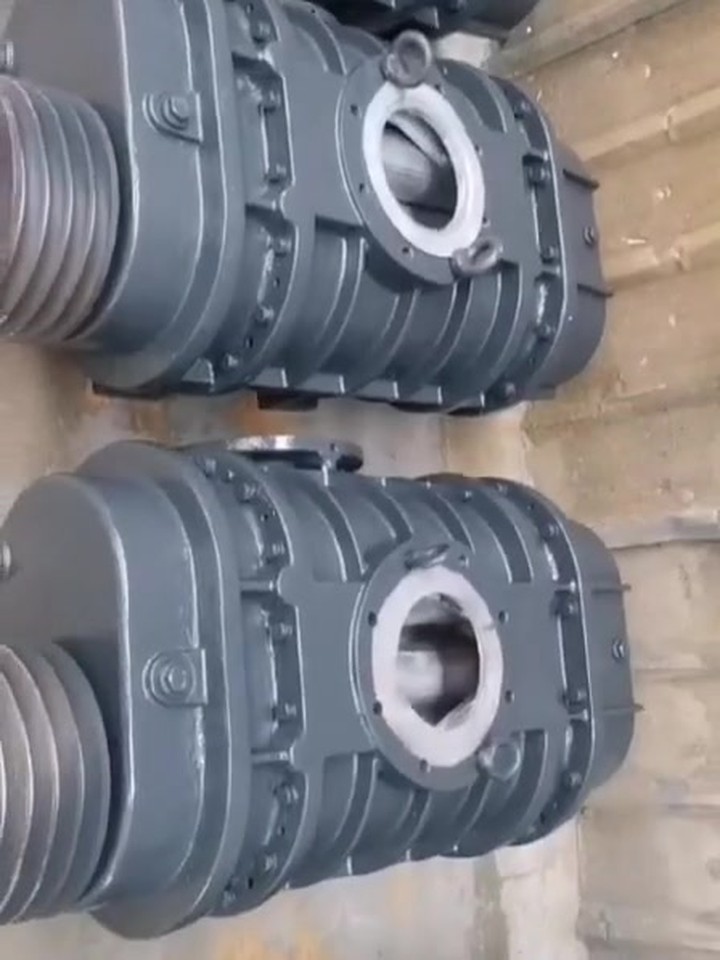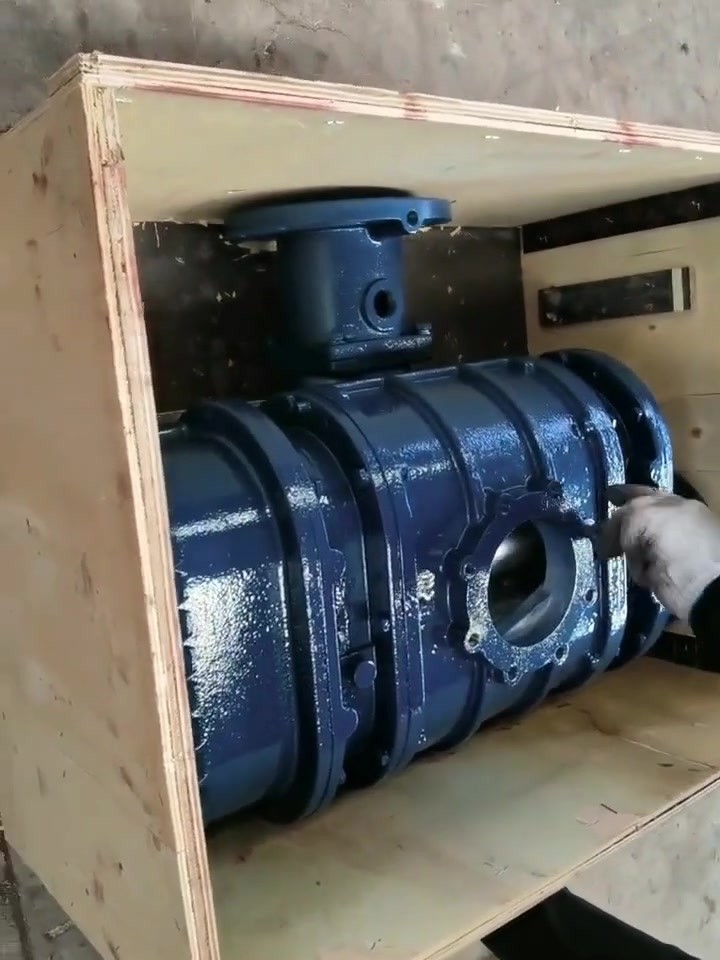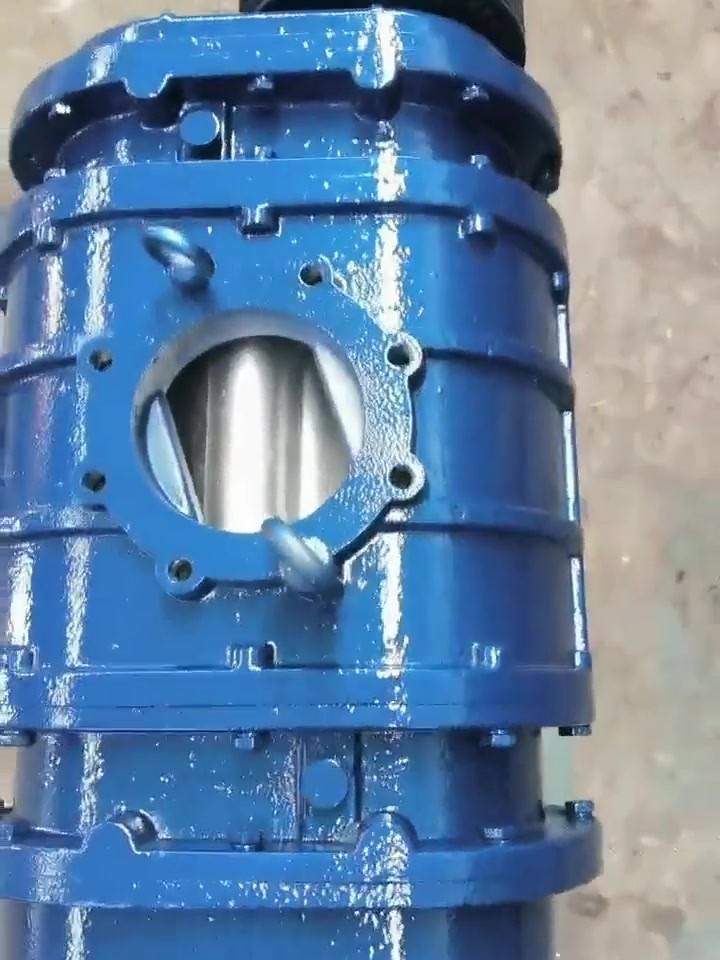
罗茨风机轴承怎么装才耐用?章丘装配实拍,热装与压装的正确姿势
同样的轴承,有人装上去用三年,有人装上去三个月就坏——差的全在装配。我们在章丘的装配车间拍了标准流程,讲讲轴承怎么装才耐用。
一、装配前准备
- 清洁:轴颈、座孔、轴承本身彻底清洗,无杂质;
- 测温:确认配合过盈量在图纸范围;
- 工装:准备好加热设备、专用套筒、对心工具。
二、热装(过盈较大的内圈) 均匀加热轴承内圈至 80~100℃(感应加热最稳),迅速垂直套入轴颈,靠温差自由落位,冷却后自然锁紧。忌局部火焰猛烤,会退火。
三、压装(用套筒) 受力必须通过套筒均匀传到内圈,绝不能让外力砸在外圈或保持架上,否则滚道压伤、寿命骤降。
四、装后必检(视频同款)
- 游隙:按标准测轴向径向游隙;
- 转动:手盘轻快、无卡滞异响;
- 位置:到位、锁紧件可靠。
任一项不对,先返工再装机。
山东靠谱精工拥有20年罗茨风机轴承装配经验,配备感应加热与专用工装,提供轴承选配、规范安装、游隙校准与全国上门服务。自己装怕装坏的,把机型发来,我们先给你装配要点。
热装与压装:什么时候用哪个
轴承安装两条路线,选错等于白装:
- 热装(首选):感应加热器加热内圈至 90~110℃,膨胀后套入轴颈,冷却自然抱紧。加热均匀、不伤配合面,所有滚动轴承优先用热装;
- 压装(补充):小型轴承或无法加热的场合用压力机配合专用套筒压入,受力必须作用在带配合的那个圈上——装内圈压内圈,装外圈压外圈,压错圈等于把冲击全打在滚珠上。
明火烤轴承,是安装环节最贵的错误
现场用气焊烤轴承加热"图快",三个代价:温度失控(超过 120℃ 轴承回火,硬度下降)、受热不均(套入后游隙失准)、氧化皮掉进滚道。一套轴承几百块,装废的代价是拆装工时加再次停机。感应加热器几百到千把块,常年维修的单位必备。
装完必查的三项
- 旋转手感:手转内圈应顺滑无异响,发涩说明有异物或游隙不对;
- 轴向到位:内圈端面贴紧轴肩,用塞尺检查无间隙;
- 游隙复测:装后测一次游隙并记录,与拆前对比,判断配合是否正确。
常见问题
问:轴承装上就发热是装坏了吗? 答:新轴承跑合期温升略高属正常(数小时内回落)。若温度持续爬升,多为加脂过多、游隙不当或内外圈没装到位,停机复查。
问:加热到多少度合适? 答:90~110℃ 足够,超过 120℃ 轴承开始回火退火。加热器自带控温的最省心,没有控温的用点温计盯紧。