用塞尺量罗茨风机间隙,这一步做错全白费
调叶轮间隙,调是后半段,量是前半段。量不准,后面全白费。现场见过不少返工,不是师傅手艺不行,是拆开机子拿塞尺一量,测点没选对、手法不对,记下来的数本身就偏了,照着偏的数去调,越调越离谱。所以测量这一步,值得单独讲清楚。
现场现象
常见情况是:明明按记录调了垫片,回装一转还是蹭,或者风量还是不够。拆开复测才发现,上次记的间隙数和实际对不上——不是调错了,是当初量错了。还有一类,几个等分点只量了一两个就下手,结果别的方位超差没发现,试机照样出问题。
判断依据
测量准不准,先看几个前提。第一,机腔和叶轮得擦干净,不能有油污、金属屑卡在缝隙里,否则塞尺塞进去读数是虚的。第二,转子要处在正确相位,不能歪着量。第三,塞尺本身不能弯曲变形、不能沾油,用久了片与片之间会卡脏,读数就不灵了。
判断一次测量可不可信,要看"一致性":同一个方位多测几次,数值应该稳定;圆周几个等分点之间,数值应该有合理的分布规律。如果抖动很大、或者某点突然跳出一个离谱值,多半是测量手法的问题,要重来。
维修过程
通用测量顺序:
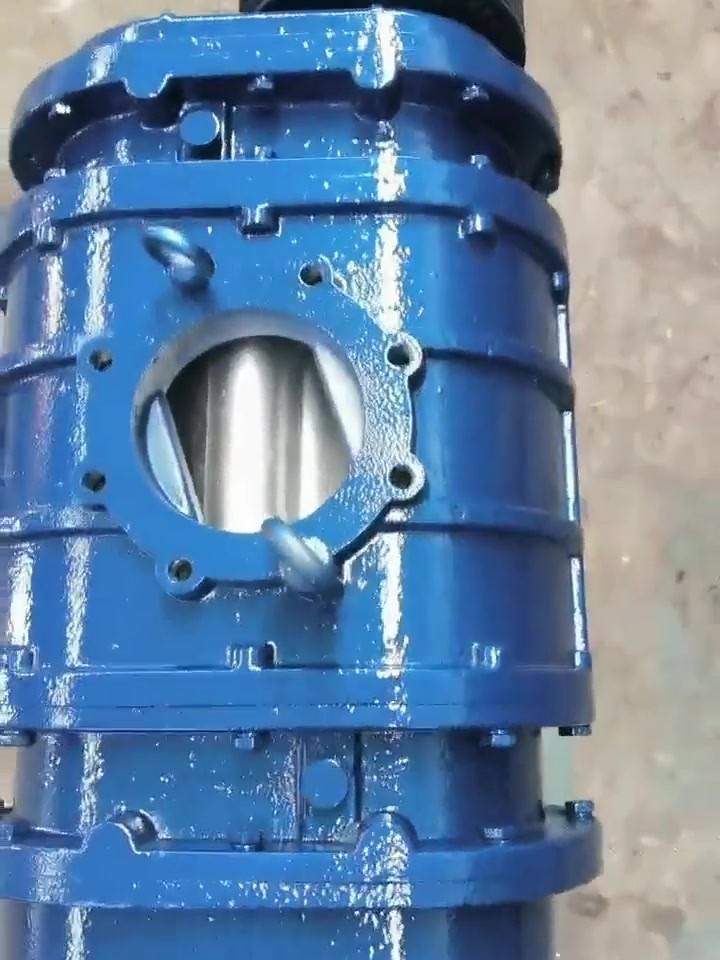
叶轮与机壳的间隙、两个叶轮之间的间隙,要分别量。三叶转子沿圆周均分取点,每一叶的对应位置都要照顾到,不能偷懒只量一处。
塞尺用法有讲究:选最接近间隙厚度的那片,轻轻插入,感觉有轻微阻力即可,不要硬塞、不要来回蹭。能刚好塞进又有轻微摩擦感,那个厚度就是读数。如果两片之间差一档,取中间判断,必要时叠片补差。
每量一个点,随手记在纸上,标清楚是哪个方位、叶轮之间还是叶轮与机壳。现场最常见的做法是画个简图,把各点数值填上去,一眼能看出哪个方向偏大、哪个偏小。这一步看着笨,但后面调的时候全靠它指方向。
测量用的标准间隙数值,不同机型不一样,要和负责人核对机型标准后再判断超不超差,不要凭经验估。
验收与预防
测量本身没有"验收",但它是后面所有调整的基础。一个好习惯是:调完之后再复测一遍,把复测值和拆机前的值、标准值三方对照,确认趋势正确、落点合理,再回装试机。
预防上,塞尺要专人保管、定期擦、不乱叠;量之前花两分钟把机腔清理干净,这两分钟能省掉后面大半天的返工。很多老师傅下手快,但量这一步从不省,就是这个道理。
山东靠谱精工科技有限公司 刘德博 156 2185 9116 kaopu369.com