罗茨风机叶轮间隙调整,从哪一步开始下手
现场现象
检修后风量不足,或者运行发热有摩擦声,十有八九要落到叶轮间隙上。现场常见的错误做法是:感觉间隙大了,直接松开定位、敲一敲挪一挪,紧上完事——没测过原值,没找基准,装回来问题没解决,还可能添新问题。
间隙调整是个测量活,不是手感活。手感靠不住的原因很简单:零点几毫米的量,手感和目测都分辨不出来,只有塞尺和量具说了算。
塞尺怎么用也有讲究:测的时候叶片要平直、干净,塞进去的松紧要一致——松了读数偏小、紧了读数偏大,同一个点测三次取一致的那个值。叶片弯了、边上起毛的旧塞尺先修再用,不然测出来的数据本身就不可靠,后面全白调。
判断依据
下手之前,先把三组间隙的概念分清:
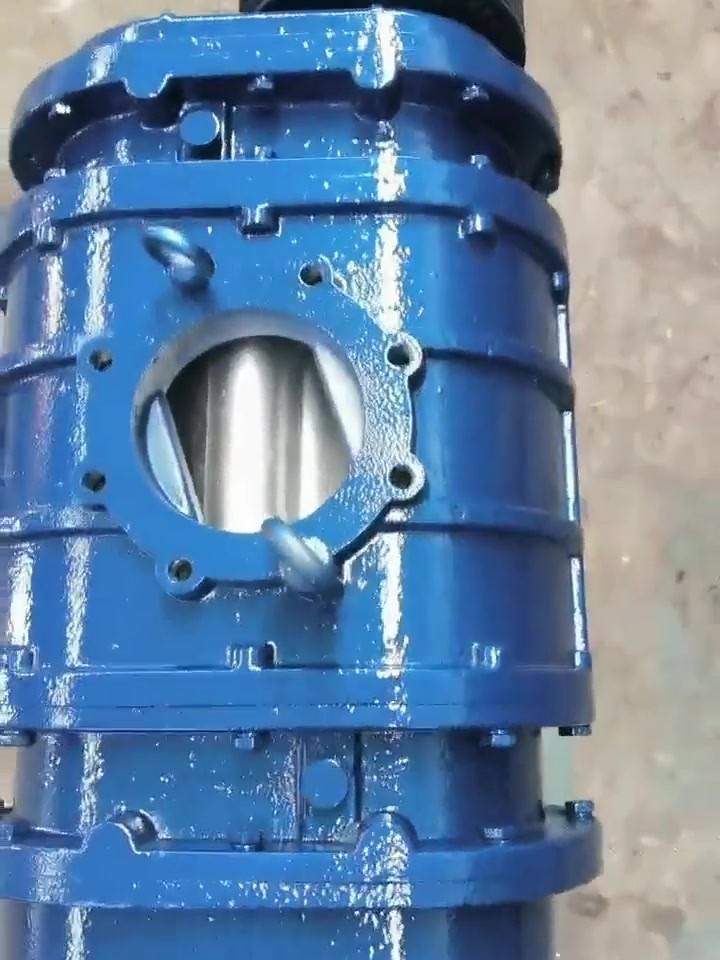
径向间隙:叶轮外圆与机壳内壁之间;啮合间隙:两叶轮叶峰与叶谷之间;轴向间隙:叶轮端面与前后墙板(端盖)之间。三组间隙各有标准,相互之间还牵扯:调轴向定位会连动径向测点,动齿轮相位会改啮合间隙,所以不能各调各的。
同一种故障在不同间隙上的表现也不同:风量不足看径向和啮合,发热蹭壳三组都要查。各机型三组间隙的标准值不同,以该机型厂家技术手册为准,动手前先查到数,不能凭经验估。
维修过程
调整按四步走:
第一步,先测原值。 塞尺把三组间隙全部实测一遍,逐点记录——同一个间隙沿叶轮要测好几个位置,取最大最小值。这组数据是后面所有调整的依据,也是判断间隙是"均偏大"还是"局部异常"的线索:均匀偏大多是磨损累积,局部偏小往往是装配偏移。
第二步,找基准。 间隙调整调的是叶轮相对机壳和墙板的位置,基准是机壳和轴承座。先确认机壳结合面、轴承座安装面干净无垫屑、螺栓扭矩到位,基准不稳,后面怎么调都白搭。
第三步,两侧同步。 调轴向间隙时,墙板两侧的调整量要对称分配,不能只动一边——只推一边,叶轮位置对了一端,另一端就偏了。调啮合间隙从同步齿轮的啮合位置入手,齿轮相位没对准,啮合间隙怎么塞尺都测不准。
第四步,盘车验证。 每轮调整之后手动盘车数圈,手感应均匀无卡滞;塞尺复核各点,跟标准值对照,反复两三轮收敛到位。
验收与预防
装复试机验收:电流回落正常,风量压力恢复,运行声音均匀无摩擦声,机壳温度稳定。有条件的话,试机几小时后停机复测一次间隙,确认没有跑偏。
预防层面两条:每次检修动过转子系统,间隙必须重测重调,这个工时省不得;日常记录每台机器的间隙实测值,跟上次检修的数据对比,磨损趋势就掌握在自己手里——间隙变化速率突然加快,往往说明齿轮或轴承在加速劣化,正好趁早处理。
---
山东靠谱精工科技有限公司 源头罗茨风机维修厂家,维修团队全员十年以上一线实操经验。 承接全系列三叶罗茨鼓风机各类故障检修,零返工、零投诉、零售后。 联系人:刘德博(企业法人 / 维修车间主任,行业 30+ 年) 电话:156 2185 9116 官网:kaopu369.com