罗茨风机轴套烧死在轴上怎么拆?加热位置很关键
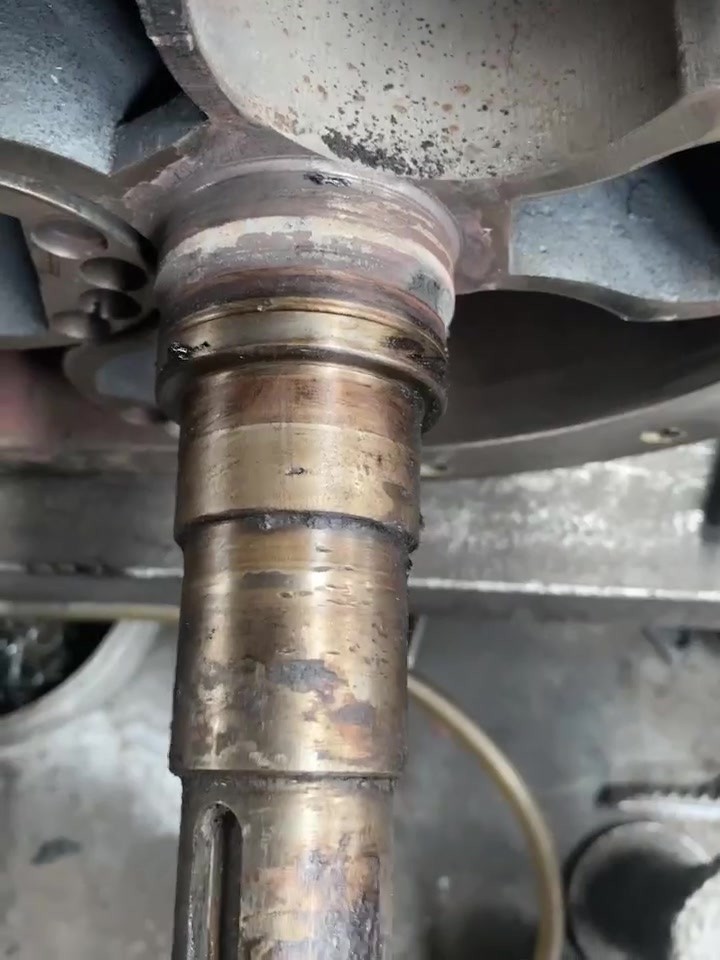
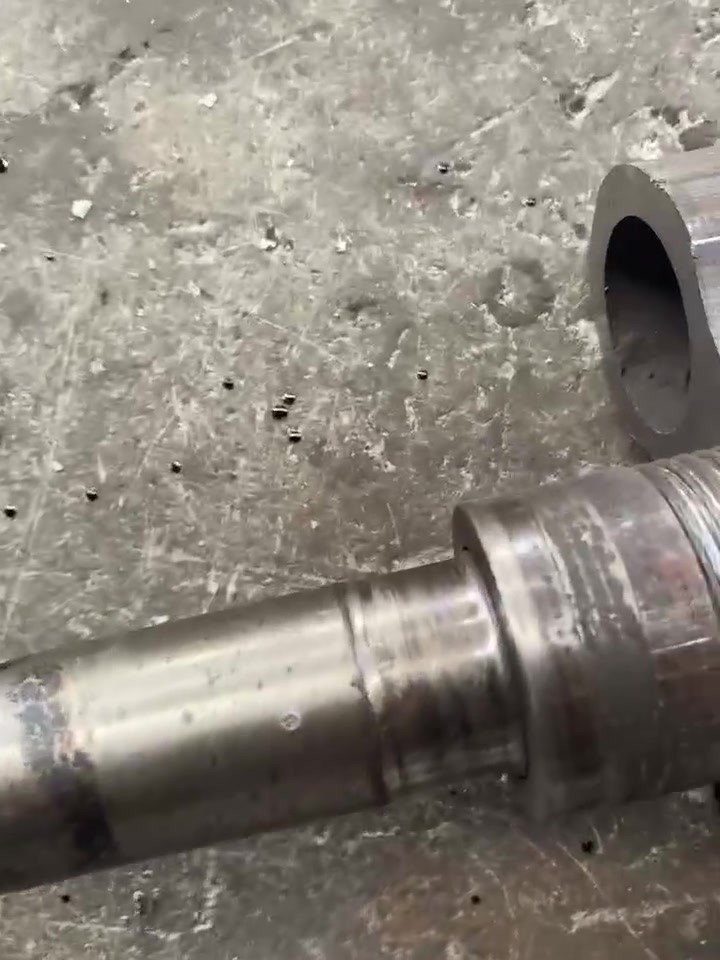
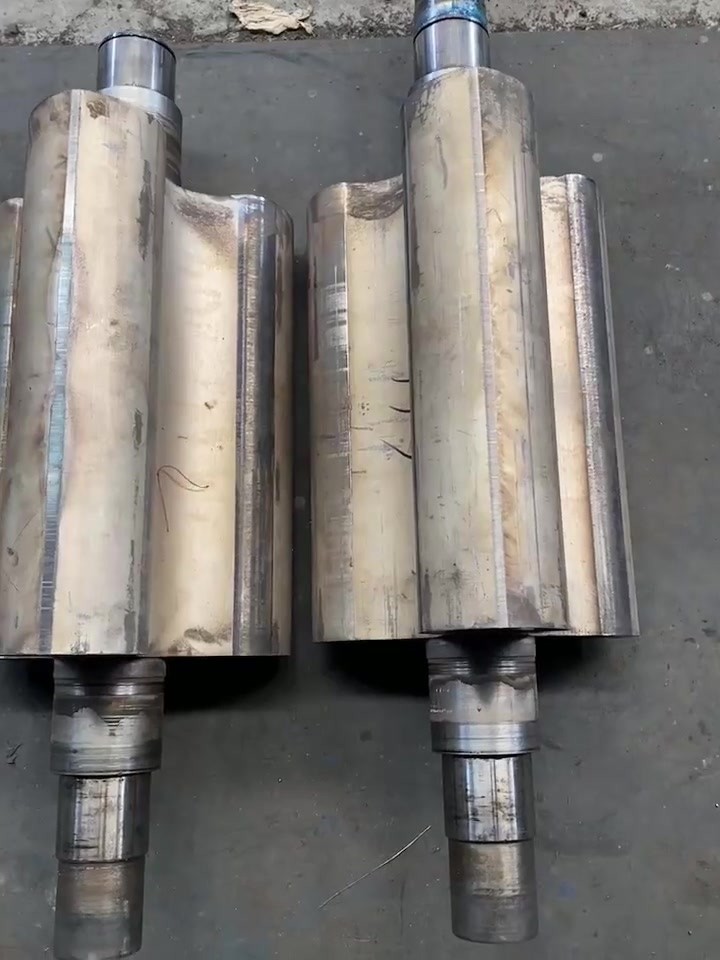
罗茨风机栓轴程度深的时候,轴套与轴的配合面会发生烧蚀熔粘,拆卸时拉马拉不动、渗透剂浸不进,硬拉的结果往往是轴面和轴套两败俱伤。这种情况要用加热法,而加热法成败的关键在加热位置。
先说加热为什么可行。轴套和轴是钢对钢(或套用其他材料)的过盈配合,轴套壁薄、轴是实心,同样的热量轴套升温快、膨胀量大,轴吸热慢、膨胀小。让轴套整体受热膨胀到超过咬合状态,配合面就会出现可分离的间隙,这时候趁热施力,轴套能相对完整地退下来。
再说加热位置为什么关键。第一,加热要打在轴套上,不是打在轴上——把轴加热膨胀了,配合反而咬得更死。第二,要沿轴套周向均匀加热,让整圈同步膨胀;对着一个点猛烧,轴套局部膨胀不均,既容易开裂,也可能把轴局部退火,轴面硬度一变,这根轴就废了。第三,温度要控制,目标是通过温差让套松脱,不是把机器烧红,具体温度上限按轴套材质定,工艺参数待博哥确认。
操作顺序上,加热前先做两件事:把渗透松动剂灌进配合缝隙,能灌进去多少算多少;拆掉轴端锁紧螺母和挡件,确认轴套退出方向没有阻碍。加热到位后立即用拉马对中施力,配合铜棒振动,动作要连贯,凉了间隙就没了。明火作业注意车间安全,周围清走油布和可燃物。
轴套退下后,轴面要彻底检查:烧蚀深度、尺寸是否超差、有没有退火变色。轴面合格的重配新轴套热装复装,轴面超差的按修磨或者换轴的路径走,配合过盈量按机型手册执行。烧死的轴套怕的不是拆,是拆的手法不对。
---
来源:山东靠谱精工科技有限公司
源头罗茨风机维修厂家,维修团队全员十年以上一线实操经验。承接全系列三叶罗茨鼓风机各类故障检修,零返工、零投诉、零售后。
联系人:刘德博(企业法人 / 维修车间主任,行业 30+ 年) 电话:156 2185 9116 官网:kaopu369.com