罗茨风机栓轴后轴还能用吗?看这三个部位再决定
罗茨风机栓轴解体之后,轴的去留直接决定维修成本:能修的机器修轴加换轴承就解决,废了轴就要配轴或者换转子总成,价格差出一个量级。这个判断不能拍脑袋,要看三个部位的状态。
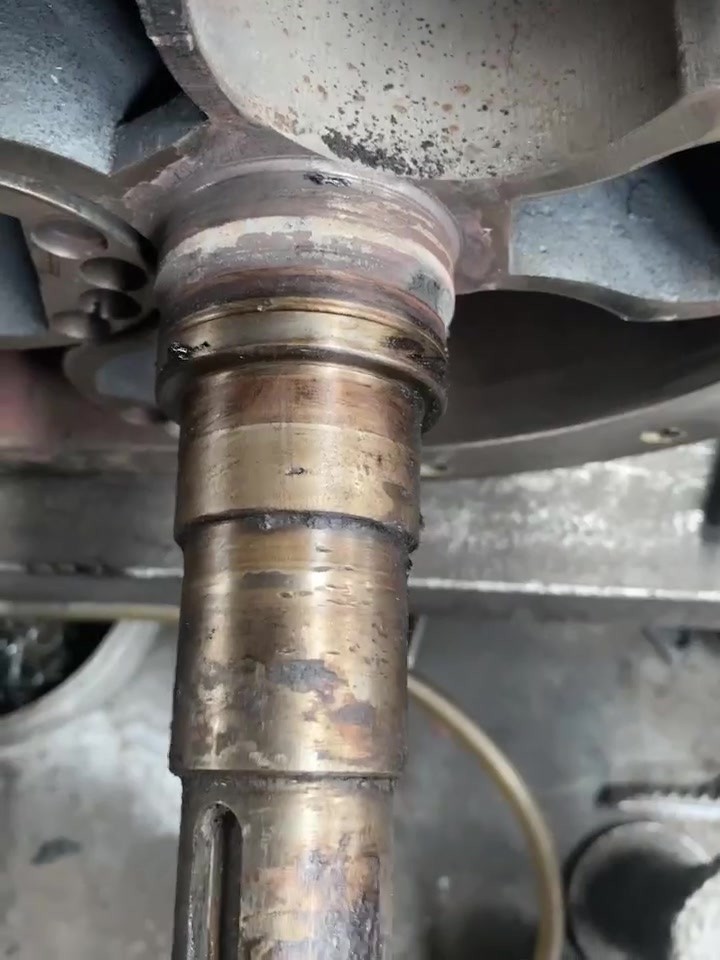
第一看轴承位。轴承位是轴上精度要求最高的部位,用外径千分尺测量尺寸和圆度,对照该机型的配合公差判断。表面只有轻微拉毛、尺寸还在公差范围内的,修磨抛光后可以继续用;尺寸已经磨小、超差的,视情况镀铬修复或者配轴套,磨损严重的直接换轴。具体公差数值按机型手册执行,待博哥确认。
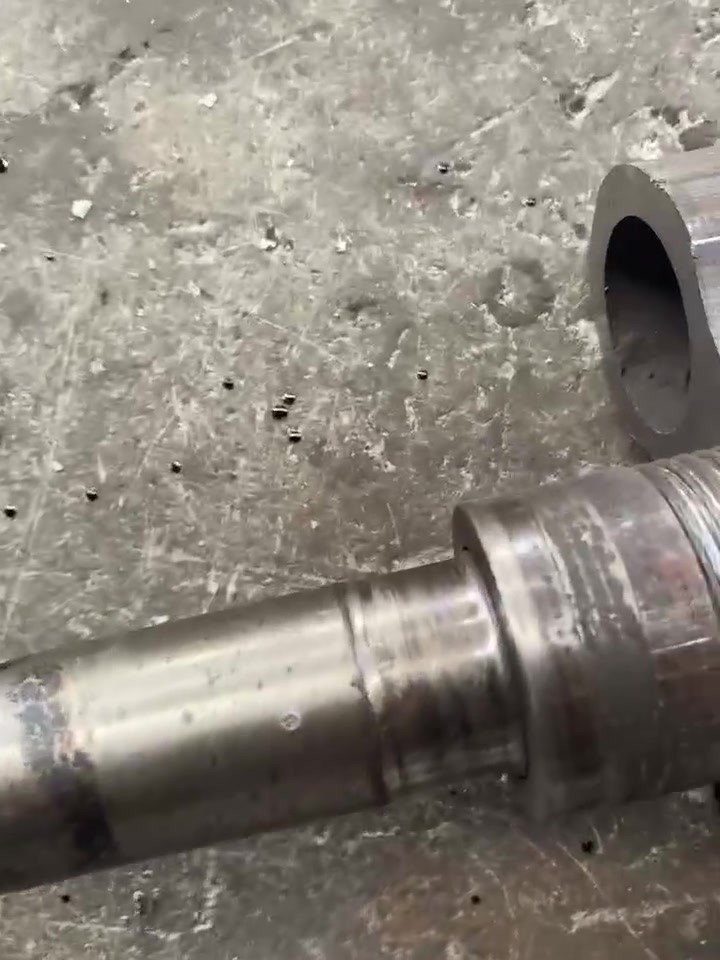
第二看轴端烧蚀深度。栓轴的烧蚀集中在轴与轴套(或轴孔)的配合段,看烧蚀层的深度和范围:只伤到表面、没有熔粘瘤子的,修磨后配新轴套能救;烧结严重、材料已经熔粘成块,或者局部退火变色的,这段轴的强度和精度都不可信,建议换。
第三看键槽和螺纹。键槽两侧有没有拉伤压溃,轴端锁紧螺纹有没有损坏。键槽轻伤可修配加大键,螺纹坏了几种修复路径都成熟;但键槽和轴端配合位同时重创的,要综合评估。
修和换的边界,一线的经验是"精度优先":凡是修复后无法保证轴承位精度和同轴度的,果断换轴。罗茨风机是精密配合的机器,轴的精度欠一点,装上去振动、噪音、温升全都跟着来,省下的轴钱最后花在返修上。所以现场常见的做法是:轻微损伤修轴,深度烧蚀换轴,不赌运气。修复或者更换后的转子,装复前都要做径向跳动检查,合格才进入总装。
---
来源:山东靠谱精工科技有限公司
源头罗茨风机维修厂家,维修团队全员十年以上一线实操经验。承接全系列三叶罗茨鼓风机各类故障检修,零返工、零投诉、零售后。
联系人:刘德博(企业法人 / 维修车间主任,行业 30+ 年) 电话:156 2185 9116 官网:kaopu369.com