罗茨风机栓轴把机壳内壁掏伤怎么处理?
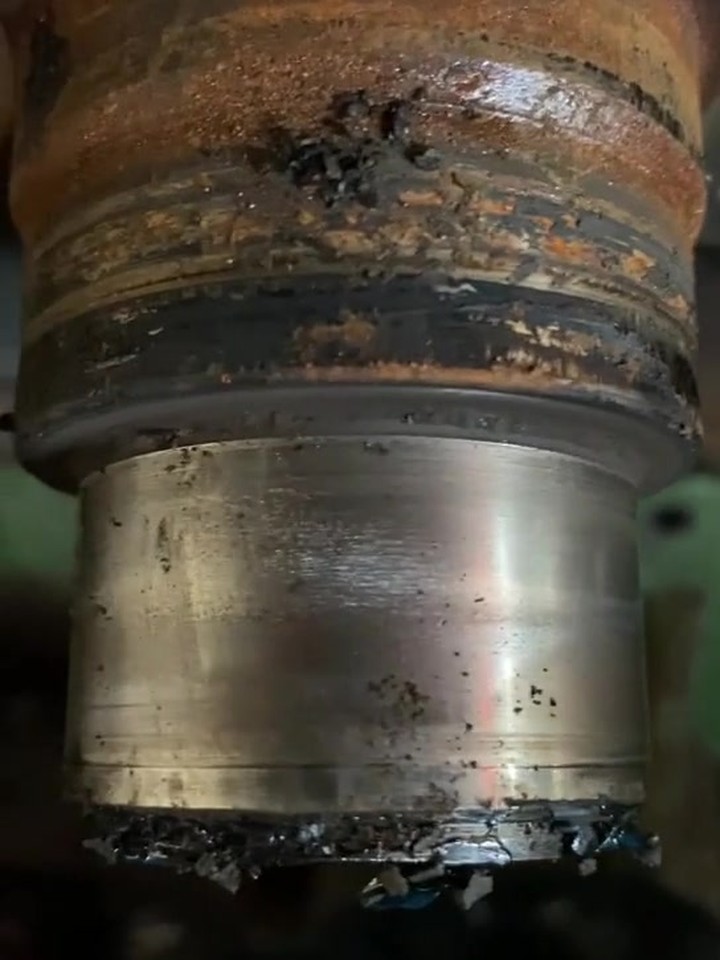
栓轴是罗茨风机故障里后果最重的一类:轴与轴承或轴孔部位因缺油、异物或轴承散架而咬死,转动阻力急剧上升。很多使用方发现风机转不动就反复强行启动,结果不只是轴端咬死,叶轮带着轴在机壳里硬磨,把机壳内壁也掏出一道道伤疤。到了这个程度,维修就不能只盯着轴了。
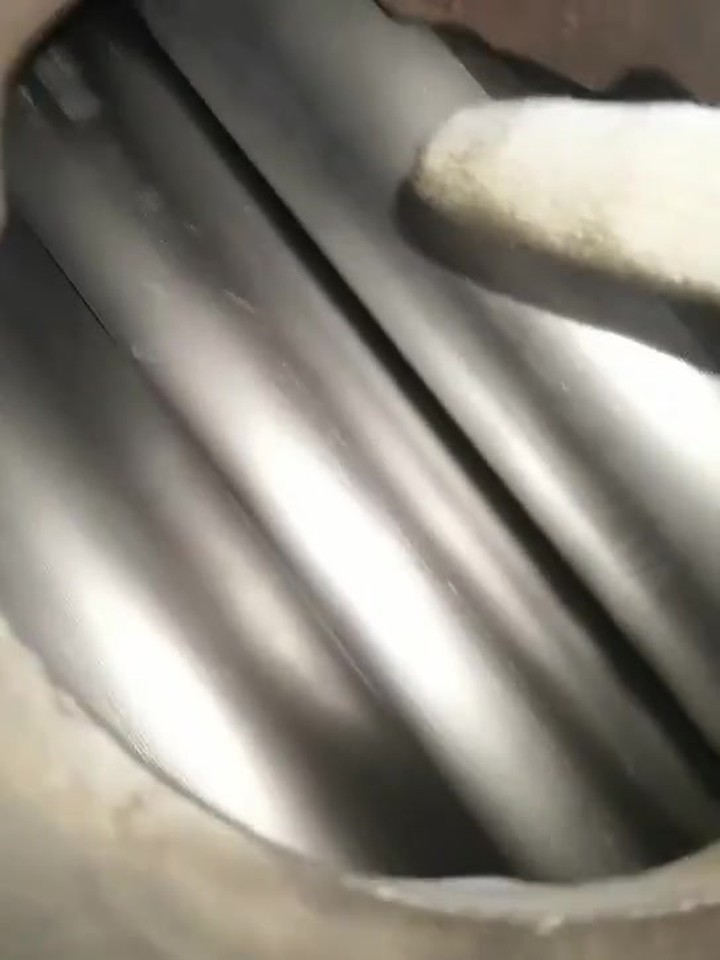
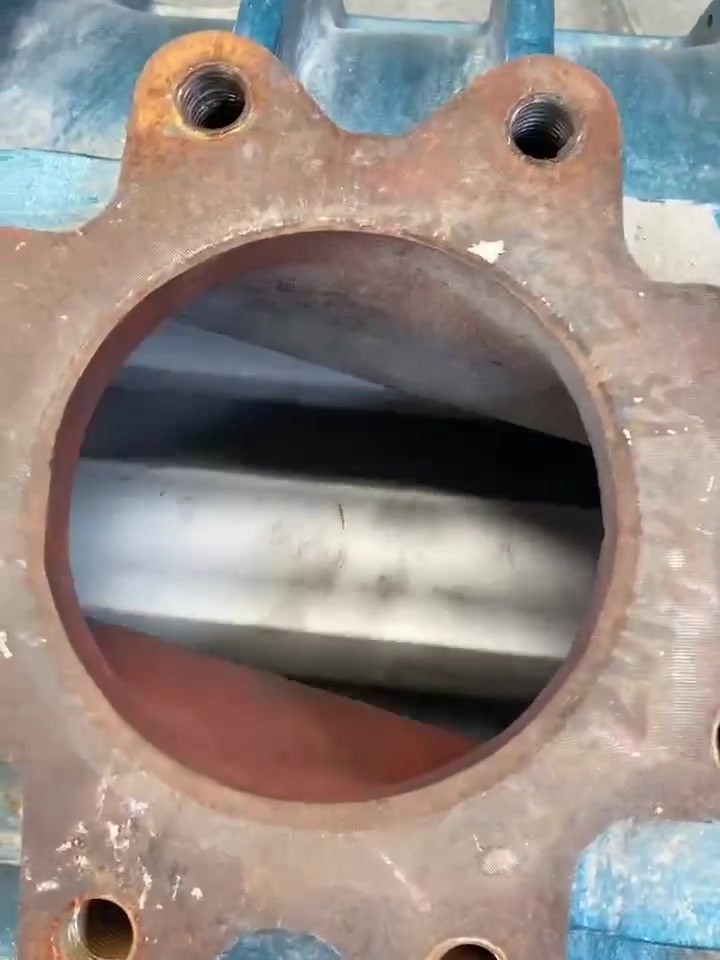
为什么机壳也会受伤?栓轴发生后,若驱动端咬死而另一端仍有动力传入,叶轮会失去正常的旋转轨迹,在机壳内刮蹭、别劲,铸铁机壳内壁被反复切削,出现沟槽和局部缺损。判断机壳伤到什么程度,要拆开端盖直接看:轻微拉痕可修光继续用;沟槽较深但未影响密封面的,车修或打磨处理后复测间隙;伤及端面密封面或壁厚明显减薄的,机壳就要考虑更换了。
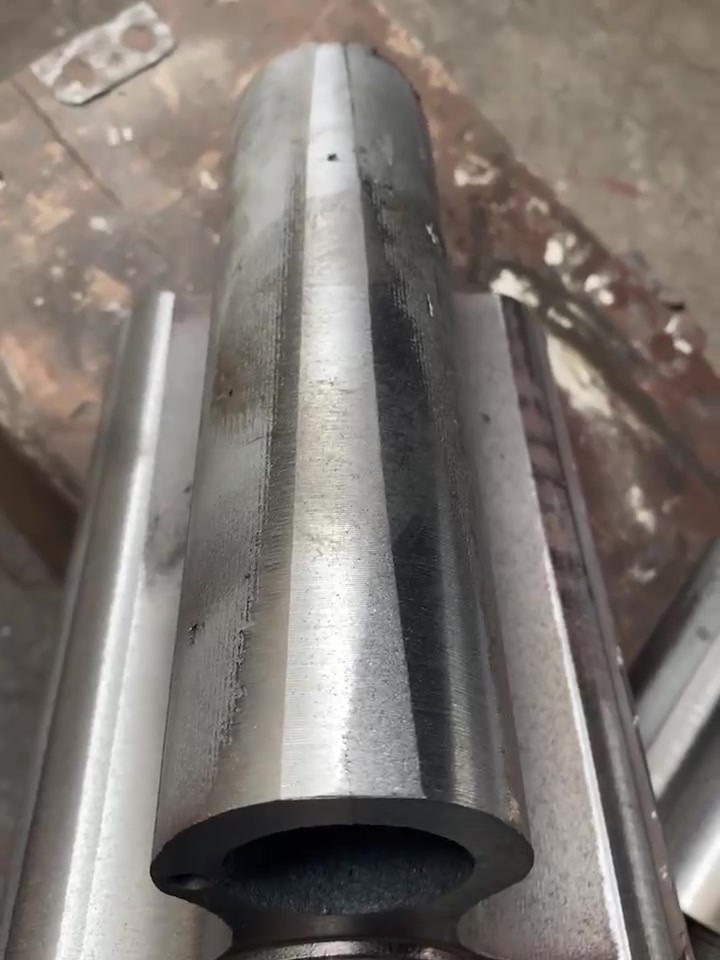
处理顺序上,这类机器必须整体解体,不能哪里坏修哪里。标准流程是:先拆齿轮箱端盖,检查同步齿轮有没有被打伤;再抽出转子组件,逐件检查轴、轴承位、叶轮、机壳内壁和端板。轴的咬死部位常见处理是修磨或补焊车光,轴径损失大的需要配轴套或换轴;轴承全部换新,不要挑着换;叶轮按碰撞磨损的标准评估修复或更换;机壳按上面的分级处理。
装配阶段是这类修复的关键。所有间隙要重新调整:叶顶间隙、啮合间隙、端面间隙,三项都按该机型标准执行,具体数值各机型不同,常见范围有待博哥确认。间隙调完盘车验证,确认全圈无卡滞。轴承位的同轴度也要复核,机壳受过别劲的机器,轴承座孔可能有微小变形,忽略这一步等于埋下下一次栓轴的种子。
验收和预防同样重要。装机后空载试运行,听声音、测轴承温度,运行数小时复紧螺栓。预防栓轴的核心是油:油位、油质、供油畅通,三样里任何一样出问题,栓轴的风险都会快速上升。轴承该到寿命就换,异响一出现就查,别等咬死了才停机——那时候修的就不是轴承了。
---
来源:山东靠谱精工科技有限公司
源头罗茨风机维修厂家,维修团队全员十年以上一线实操经验。承接全系列三叶罗茨鼓风机各类故障检修,零返工、零投诉、零售后。
联系人:刘德博(企业法人 / 维修车间主任,行业 30+ 年) 电话:156 2185 9116 官网:kaopu369.com