罗茨鼓风机齿轮锈死拆不动,切割拆卸要注意什么
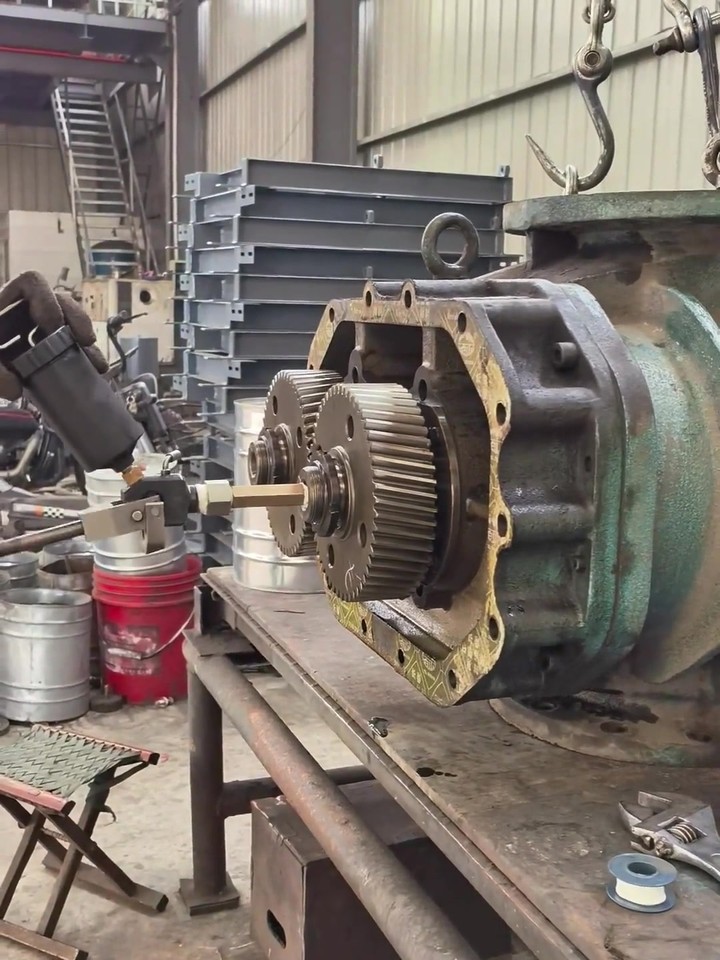
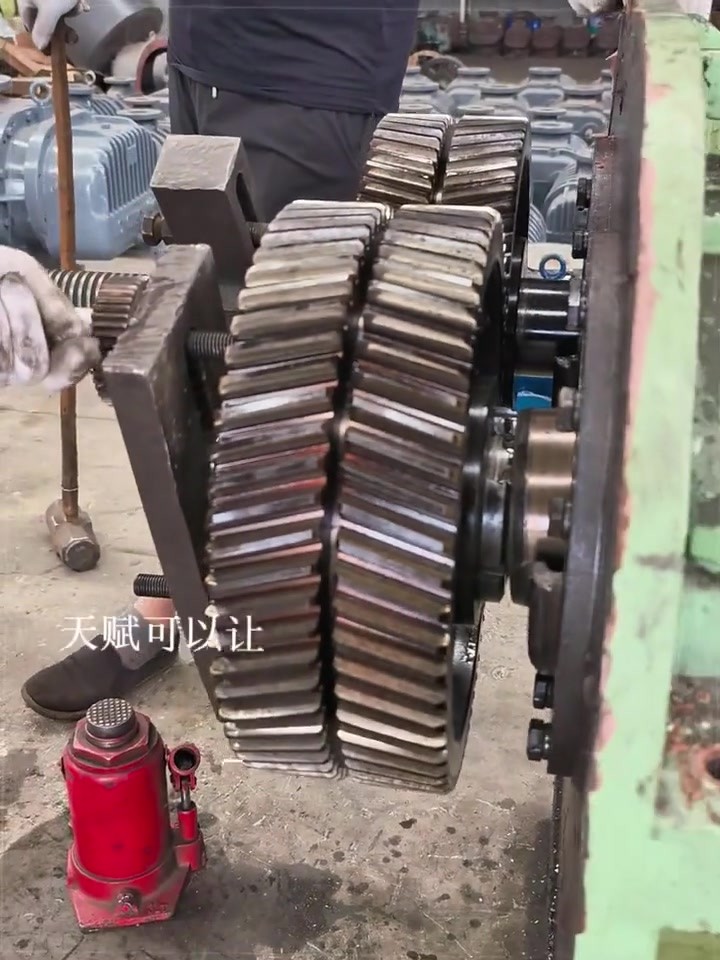
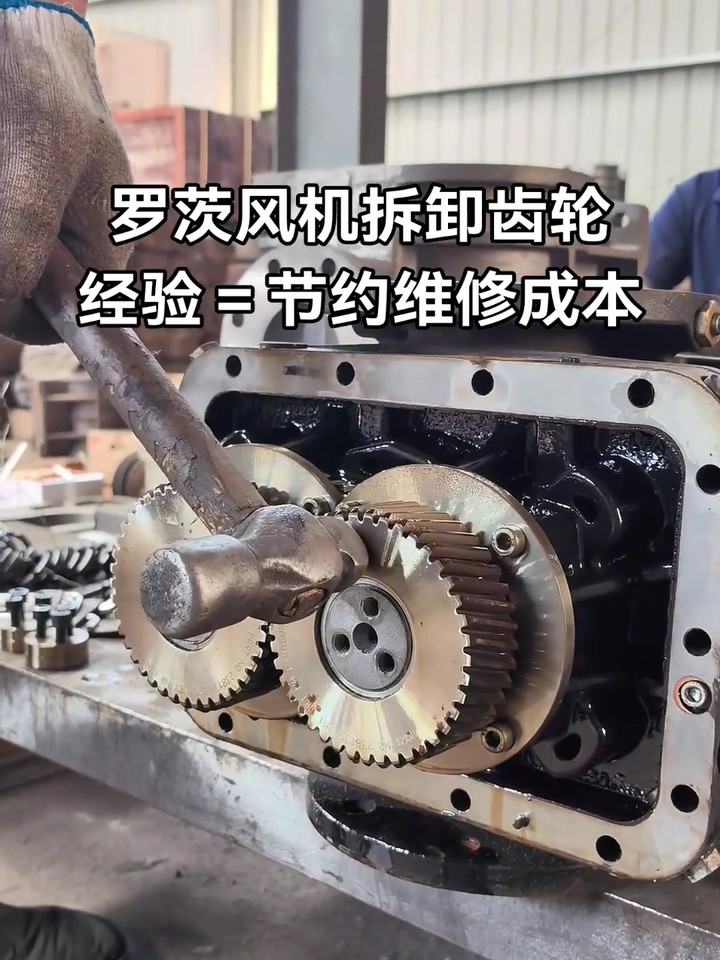
罗茨鼓风机在潮湿、粉尘较大的环境中长时间停机后,齿轮轮毂与轴的配合面容易发生锈蚀,甚至出现咬死现象。到了检修阶段,常规拉马拉不动、加热也无效时,现场有时会采用切割方式将齿轮从轴上分离。这是最后的手段,操作时必须非常谨慎。
切割拆卸并不是随便锯开就行,前提是要保护好轴。轴是齿轮箱里最精密的零件之一,一旦轴表面被割伤、烧伤或变形,后续修复成本远高于更换一个齿轮。因此切割前必须明确轴的位置和齿轮轮毂的厚度,切割深度要严格控制。最好先用卡尺测量轮毂壁厚,心中有数再下刀。
常用做法是沿齿轮轮毂径向切割一道或两道槽口,切到配合面附近时停止,再用凿子和锤子将齿轮轮毂撑开,使其与轴分离。切割工具多用手持角磨机配合切割片,操作时切割机要固定稳,避免抖动割偏。切割过程中会产生大量火花,周围要清除油污,做好防火措施,现场最好备有灭火器。
切割深度是难点。切得太浅,齿轮不会松开;切得太深,容易伤到轴。一般原则是切到轮毂壁厚的三分之二左右即止,具体数值取决于轮毂尺寸,常见齿轮轮毂壁厚多在待博哥确认 mm 范围。切穿后再用錾子从切口处向外撑,利用轮毂变形释放配合力。操作时錾子不能朝向轴,避免误伤。
切割后的轴要仔细检查。用手摸轴表面是否有台阶或划痕,用千分表测量轴的圆跳动,确认没有因受热或受力而弯曲。如果轴头有轻微烧伤变色,可用细砂纸修磨,并用磁粉或着色探伤检查是否有裂纹。任何裂纹都意味着轴不能继续使用,必须修复或更换。
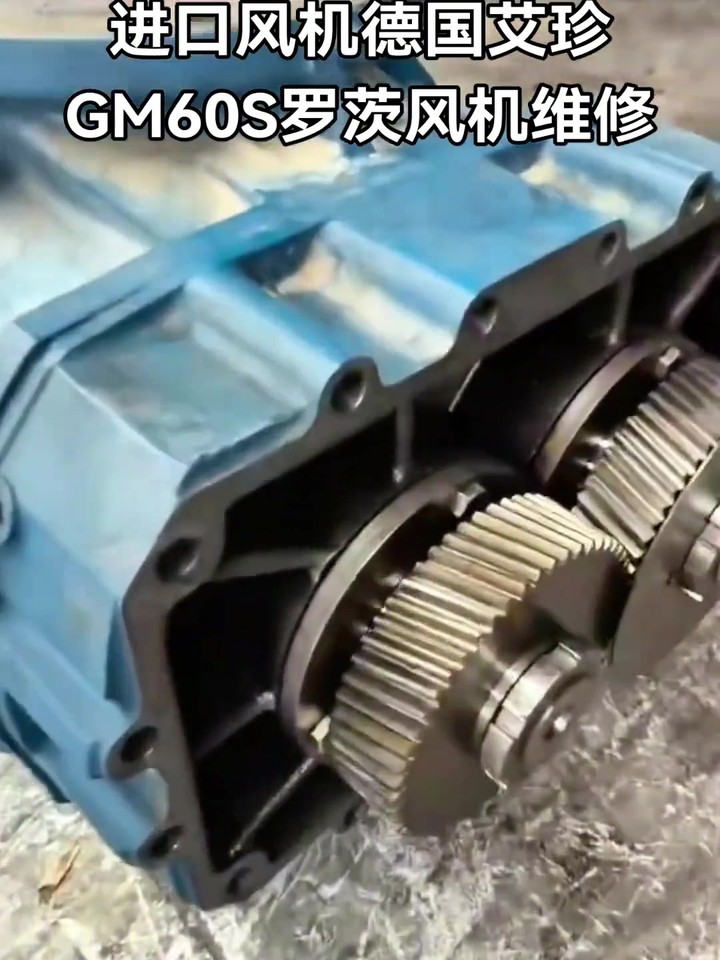
切割下来的齿轮已经报废,不能再装回原位。更换新齿轮时,要核对齿数、模数、压力角和轮毂孔径,确保与旧齿轮一致。同步齿轮必须成对更换或按原配对关系装配,不能单独换一只。单独更换一只同步齿轮,会造成啮合不良、噪音增大,严重时损坏转子。
预防这类锈蚀卡死,最有效的办法是避免长期停机。如果必须停机,应定期盘车,并保持齿轮箱内油位正常、箱内干燥。封存设备时,可在齿轮箱内放置干燥剂,防止水汽凝结。另外,齿轮箱密封件老化后要及时更换,避免外部水汽和粉尘进入。
---
来源:山东靠谱精工科技有限公司
源头罗茨风机维修厂家,维修团队全员十年以上一线实操经验。承接全系列三叶罗茨鼓风机各类故障检修,零返工、零投诉、零售后。
联系人:刘德博(企业法人 / 维修车间主任,行业 30+ 年) 电话:156 2185 9116 官网:kaopu369.com