罗茨风机齿轮崩齿和齿面磨损怎么区分?判断与预防
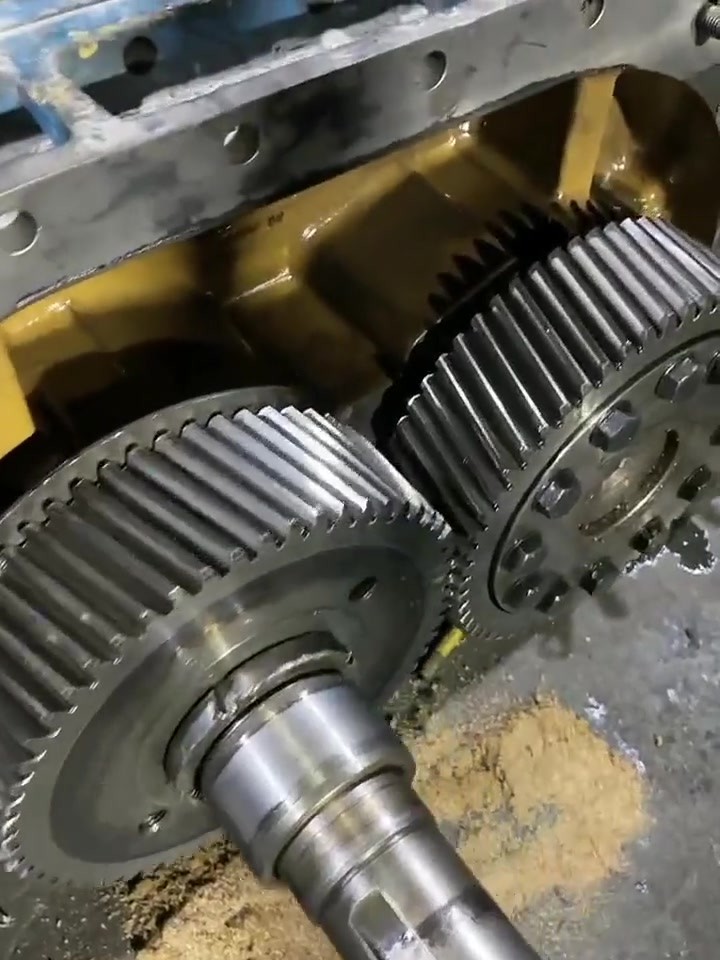
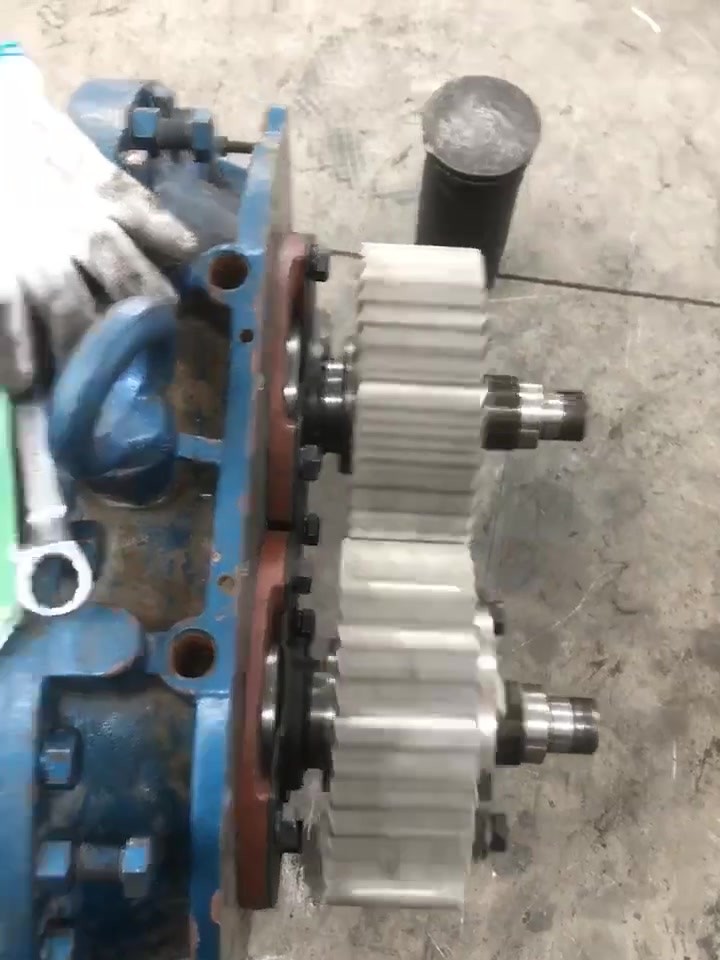
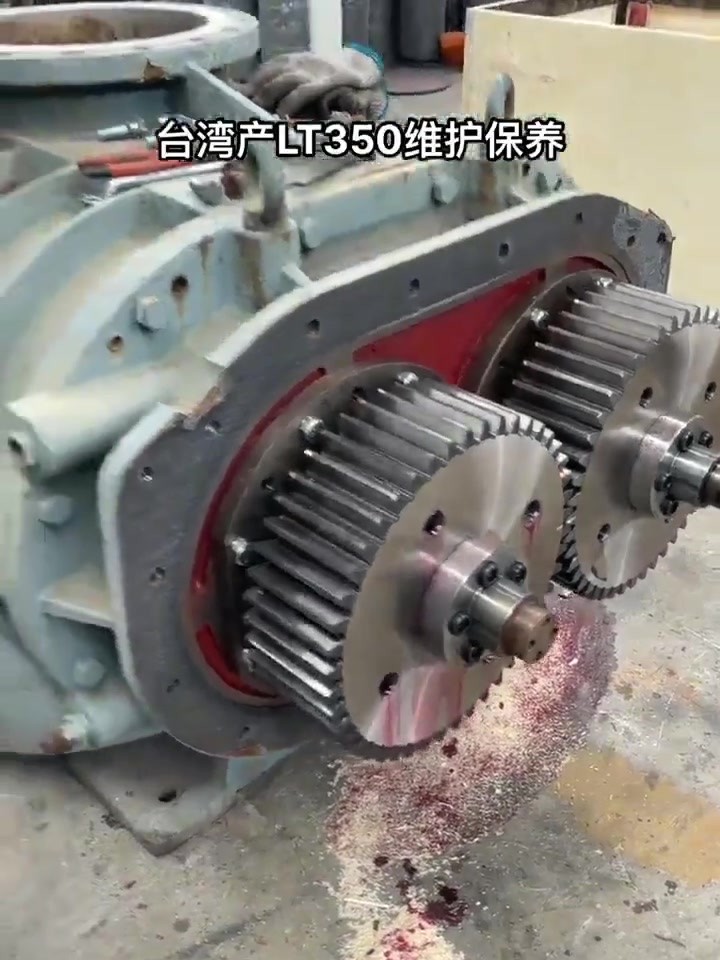
罗茨风机同步齿轮坏,常见两种:一种是齿面磨损(慢慢磨薄),一种是崩齿(整块崩掉)。这两者的表现、原因、修法都不一样,判断错了,处理方向就偏了。
怎么区分:看牙齿的"缺"和"薄"。
- 齿面磨损/点蚀:齿厚逐渐减薄,齿面出现成片麻点、凹坑,或沿齿宽方向有胶合沟痕。齿轮轮廓还在,只是"瘦了、花了"。
- 崩齿:牙齿从根部或中部整块断裂、崩掉一角,断面新鲜、有金属光泽,崩口边缘锋利。崩齿常出现在个别齿上,也可能连续几齿。
- 压痕/塑变:齿面被硬物压出凹坑,或齿顶出现挤压变形的"卷边",这类多半是异物经过啮合区造成的。
现场判断时,先用指甲和眼睛看断面:断面新鲜、有结晶状断口 = 脆性崩断;断面发暗、有疲劳纹 = 长期受力后疲劳断裂。这个区别,能帮你找原因。
成因分析。
- 齿面磨损的常见原因:润滑不良(油品劣化、油位不对、油不对号);长期过载运行;轴承磨损导致中心距变化;齿面进入疲劳期(正常寿命到期)。
- 崩齿的常见原因:瞬时过载或冲击载荷(进气带液、管道憋压、异物卡入叶轮);齿轮本身材质/热处理缺陷;装配相位错位或中心距偏差造成应力集中;轴承突然失效导致两轴错位硬碰。
- 异物压痕的原因:机壳或管道内残留焊渣、铁屑、垫片碎屑进入啮合区。
维修过程。
- 齿面磨损:
- 轻度点蚀/胶合 → 清洗、换油,加强监控,定期复查。
- 齿厚明显减薄、侧隙超差 → 成对更换同步齿轮,同时检查轴承和中心距。
- 崩齿:
- 必须更换成对齿轮(单换一只相位对不上,且旧齿轮已受过冲击,隐患大)。
- 追查冲击来源:查进气有没有带液、管道有没有憋压、叶轮腔有没有异物、轴承是不是已经损坏。不解决源头,新齿轮还会崩。
- 检查轴的直线度和键槽,冲击可能把轴也带弯或把键槽挤宽。
- 异物压痕:清除异物,检查叶轮、机壳有无碰伤,必要时修整叶轮型面。
重要提醒。 无论是磨损还是崩齿,同步齿轮必须成对更换;崩齿的机器,一定要把轴承和叶轮一起查,因为冲击是传导的。只换齿轮不查别处,是典型的"修了又坏"。
齿侧间隙、中心距等具体数值,必须按该机型说明书或厂家标准执行,不同机型差异很大,不要凭经验套用。
验收。 复装后手动盘车顺畅无卡涩、无碰击;点动试机啮合声平稳;运行后油温、振动、噪音稳定。崩齿修好的机器,建议运行初期加密检查,确认没有再产生异常金属屑。
预防。
- 防磨损:按周期换对牌号的齿轮油、保持油位、控制运行温度、避免长期超载。
- 防崩齿:保证进气清洁干燥(加装/维护过滤器、气液分离),避免管道憋压运行,发现轴承异响立即停机处理,装配时严格对相位、保中心距。
- 防异物:检修管道和机壳时,清理干净焊渣、铁屑,别让垫片碎屑留在腔内。
自己能做 / 得找人: 听异响、看振动、检查进气过滤器、观察油里有无金属屑,自己可以做;一旦开箱看到崩齿或大面积磨损,就属于专业检修——换齿轮对、查轴承、对相位、调间隙,都要交给有经验的师傅,尤其是崩齿的机器,别只换件不查源。
---
山东靠谱精工科技有限公司 源头罗茨风机维修厂家,维修团队全员十年以上一线实操经验。 承接全系列三叶罗茨鼓风机各类故障检修,零返工、零投诉、零售后。 联系人:刘德博(企业法人 / 维修车间主任,行业 30+ 年) 电话:156 2185 9116 官网:kaopu369.com