罗茨风机齿轮模数怎么看?齿轮啮合检查的实操要点
罗茨风机的同步齿轮坏了要换,最常见的翻车现场是:齿轮买回来了,模数或齿数对不上,或者齿形对了但装上去啮合声不对。问题都出在换件前没把参数看准。
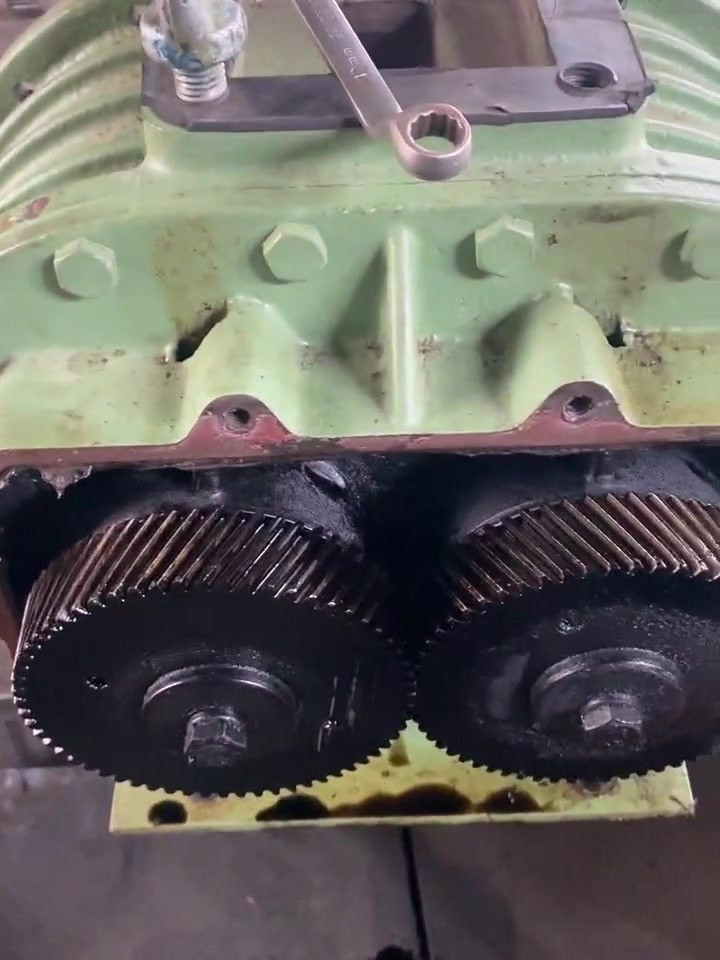
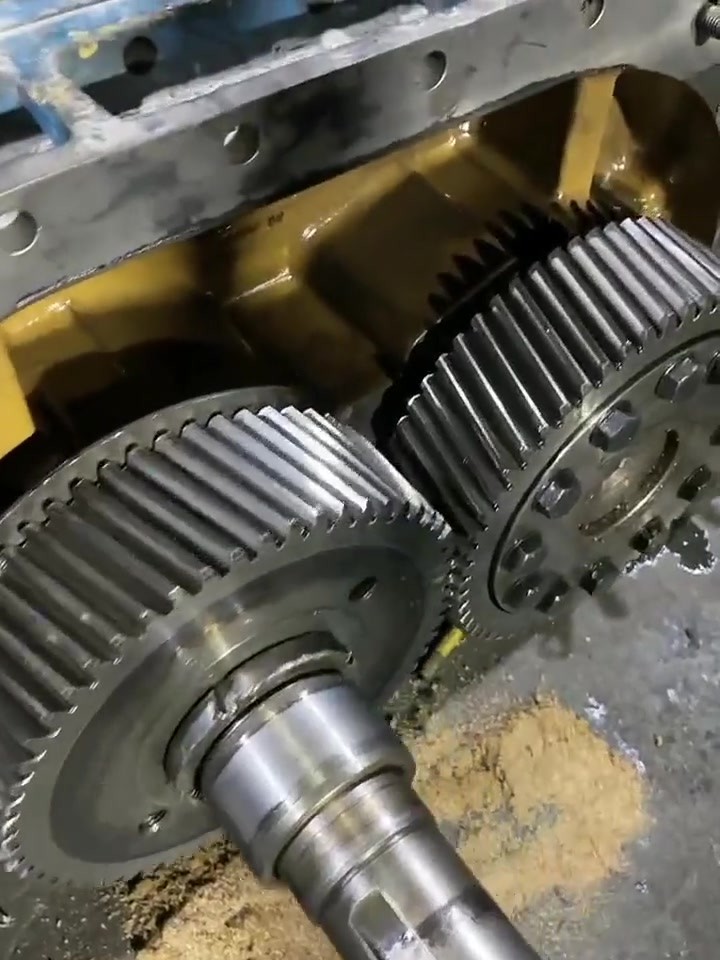
先认参数:模数、齿数、齿宽。 齿轮端面上通常有刻字或钢印,会标注模数、齿数等参数。齿轮的模数是决定齿形大小的核心参数,同一个模数的齿轮才能互相啮合;啮合的一对齿轮,模数必须一致。比如端面上刻着"m2",就是模数 2。除了模数,还要确认齿数(两只齿轮的齿数往往不同,用来匹配转速比)、齿宽、螺旋角(斜齿轮要看)、以及齿轮的安装孔、键槽尺寸。这些参数的具体读数要对着实物和厂家图纸核对,尤其是斜齿轮的螺旋角,凭肉眼看不准,必须以图纸为准。
看参数有个小提醒:不同厂家的齿轮,即使同一模数同一齿数,齿顶高系数、压力角也可能有差异,最稳的做法是把旧齿轮的实物参数完整量下来——齿顶圆直径、齿根圆直径、齿厚、公法线长度,再照着配,而不是只记住一个模数就去下单。
再查啮合:涂色法看印痕。 一对齿形再准的齿轮,装的位置不对,照样响。检查啮合最实用的手法是涂色法:在主动齿轮的齿面上薄而均匀地涂一层红丹粉或专用啮合印痕剂,按实际中心距装配,转动齿轮数圈,观察从动齿轮齿面上留下的印痕。
判断印痕看三个位置:
- 印痕应在齿高方向的中部,面积约占齿高的 40%~60%,偏齿顶或偏齿根都说明中心距有问题;
- 印痕应沿齿宽方向均匀,偏一端说明两轴不平行或有偏斜;
- 印痕方向应顺着啮合、无偏移异常。
最后量侧隙。 用塞尺在齿轮圆周均布的多个位置分别测量齿侧间隙,取平均值并看均匀性。侧隙过大,多因齿厚磨薄,伴随冲击噪音;侧隙过小,容易发热、胶合、甚至卡死。侧隙的标准值随机型和模数变化,要按该机型说明书执行,不同机器不能套用同一个数。 测量时注意在节圆附近、沿齿法线方向插入塞尺,位置错了读数是假数据。
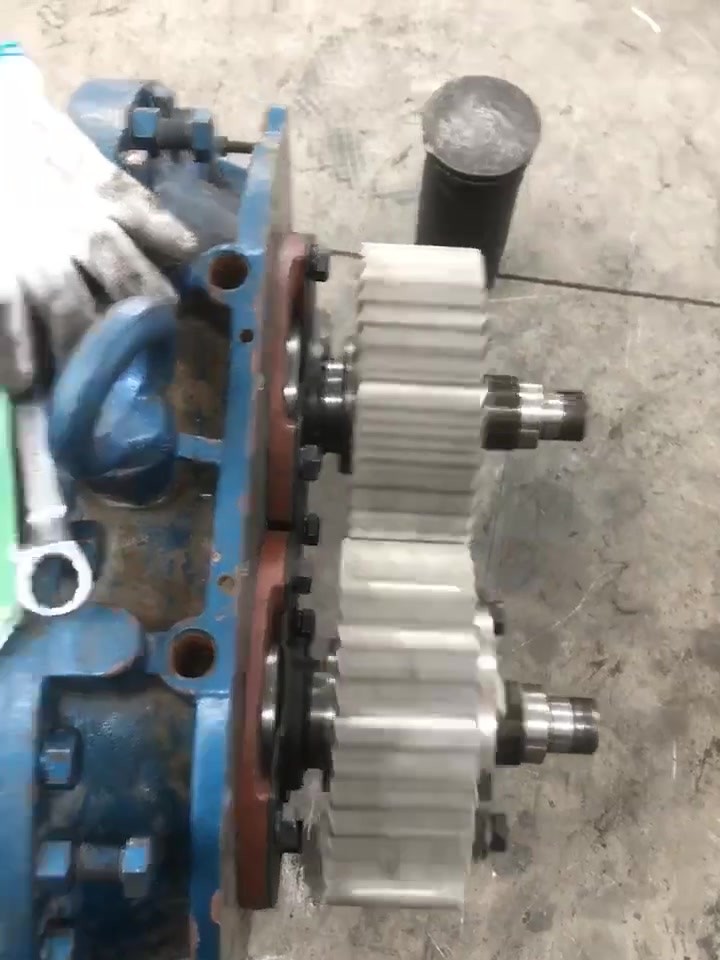
维修过程要点。 确认要换齿轮时,注意三点:一是同步齿轮必须成对更换,单换一只相位对不上;二是新的齿轮对装前要检查键、键槽、轴颈的配合,键松了会产生相位漂移;三是装好后先装叶轮对相位,再复装齿轮箱,全程按标记对位。
验收。 复装后手动盘车,全程应顺畅、无卡涩、无异响;涂色复查看印痕是否落在齿高中部;点动试机听啮合声,平稳均匀为合格。运行后如果噪音和振动明显下降,说明啮合调整到位。
预防。 同步齿轮的寿命,靠的是润滑和中心距稳定。定期换对型号的齿轮油、保持油位、避免长期过载、发现轴承异响及时处理——轴承一松,齿轮啮合就跟着变,这是连锁反应。
自己能做 / 得找人: 记录铭牌参数、观察噪音变化,自己可以做;认模数、量公法线、涂色查啮合、调侧隙,属于专业检修,建议进车间处理。
---
山东靠谱精工科技有限公司 源头罗茨风机维修厂家,维修团队全员十年以上一线实操经验。 承接全系列三叶罗茨鼓风机各类故障检修,零返工、零投诉、零售后。 联系人:刘德博(企业法人 / 维修车间主任,行业 30+ 年) 电话:156 2185 9116 官网:kaopu369.com