罗茨风机齿轮崩齿怎么判断?拆检要点与同步间隙调整
一、现场现象
罗茨鼓风机齿轮崩齿,现场常见的过程是:机器运行中突然发出一声闷响,紧接着齿轮箱内出现规律性的"咔哒咔哒"敲击,转速越低听得越清楚;同时皮带可能打滑、电机电流波动,严重时转子错位、机器直接卡死盘不动。
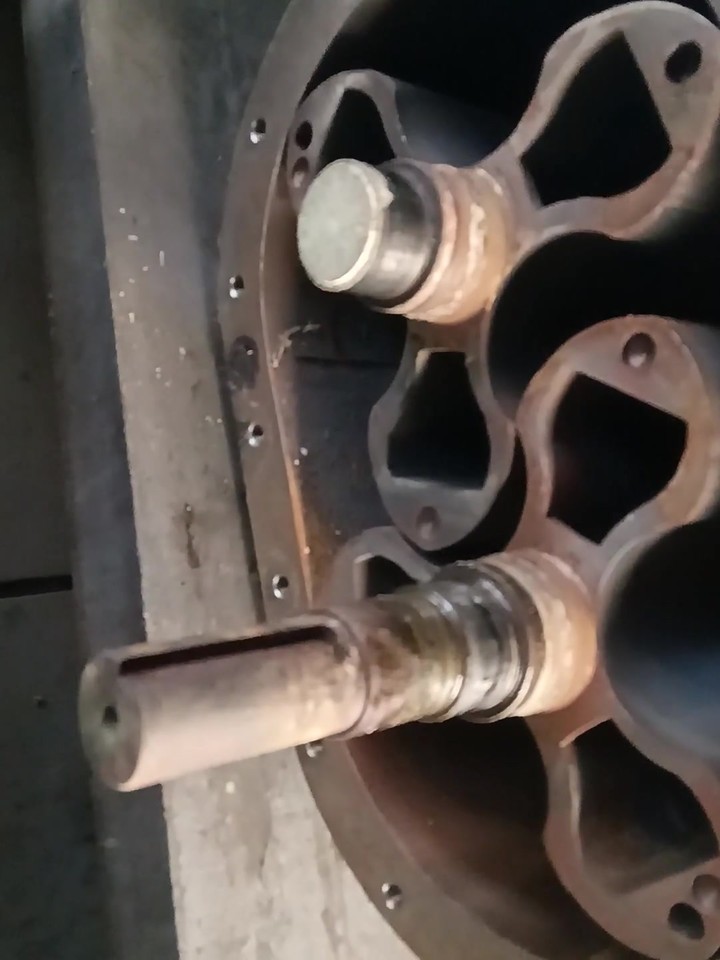
打开齿轮箱以后能看到:齿面上缺了一块,断口新鲜发亮;或者在从动齿的齿根、齿顶位置能找到压痕和毛刺。崩落下来的齿块有时掉在箱体底部,有时被油带到轴承位去,那就更麻烦了。
二、判断依据
一看崩齿形态。 崩齿的位置能反映原因:
- 齿根崩裂:多半是过载、冲击载荷或者齿根有原始裂纹。
- 齿顶崩角:常见的诱因是齿轮啮合侧隙过小、装配时没对准标记,两只齿轮互相顶。
- 整齿断裂:往往是转子卡死(异物进入、叶轮碰撞)导致齿轮承受超出设计范围的冲击。
二看齿面整体磨损。 除了崩掉那一块,如果整个齿面都有明显的疲劳点蚀、亮带、齿面拉伤,说明齿轮已经到大修年限,只换崩掉的那只解决不了问题,通常要成对更换。
三看对侧。 崩齿往往是成对出现的——主动齿崩了,从动齿的对应位置一般也有压痕或裂纹。拆检时要两只一起看,不能只看坏的那只。
四判断原因边界。 崩齿前面通常有诱因:叶轮碰撞异物、转子间隙不当摩擦、齿轮油缺失导致齿面干摩擦、联轴器冲击,都会把齿轮推向极限。找到诱因,才能避免换完再崩。
三、维修过程
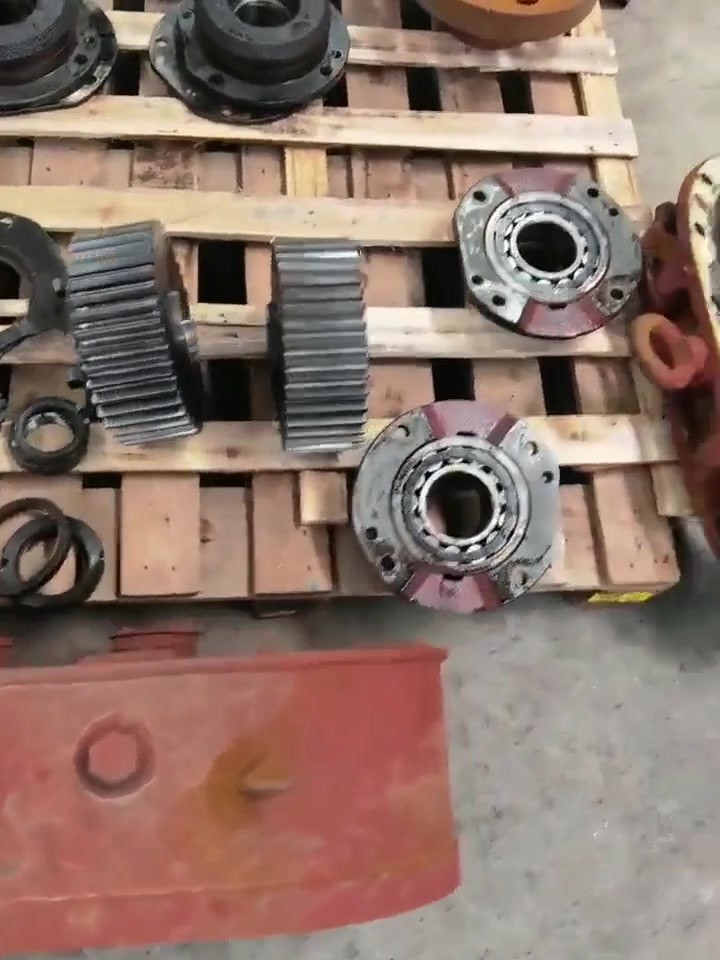
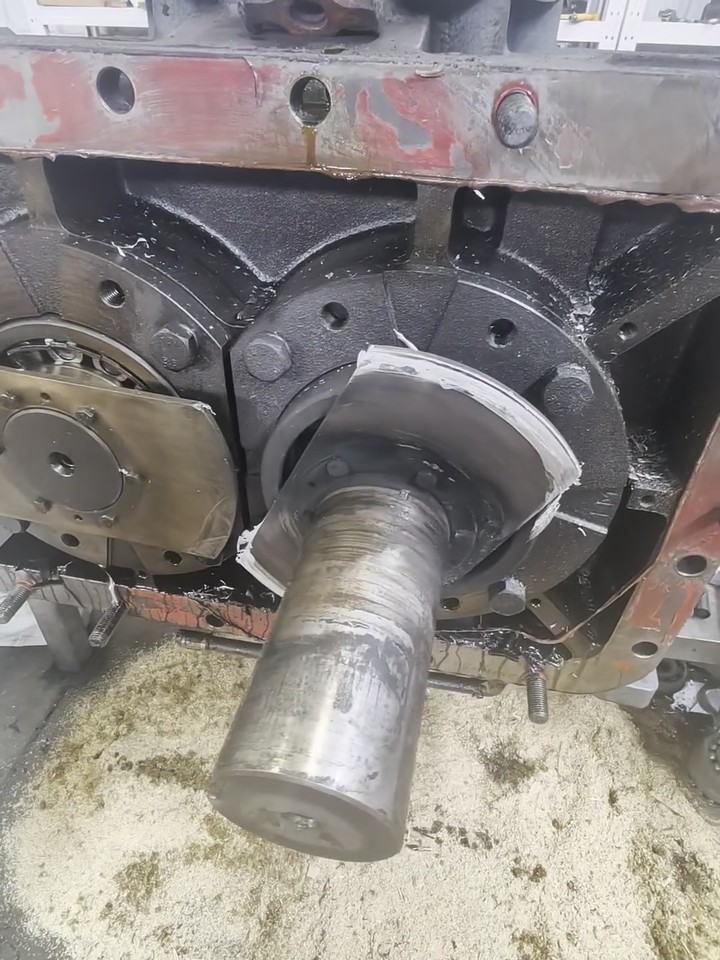
- 停机、放油、拆卸齿轮箱侧端盖与压盖,记录垫片层数和轴承定位结构。
- 检查齿轮与轴:崩齿的齿轮要整件更换;同时检查齿轮内孔、键槽、轴颈有无损伤,崩齿时的冲击往往会在键和键槽上留下痕迹。
- 判断是否成对更换:两只齿轮啮合是一对工作副,如果只是单只崩齿、另一只齿面完好且无点蚀,可以只换一只;如果另一只也有明显磨损,成对更换更可靠。
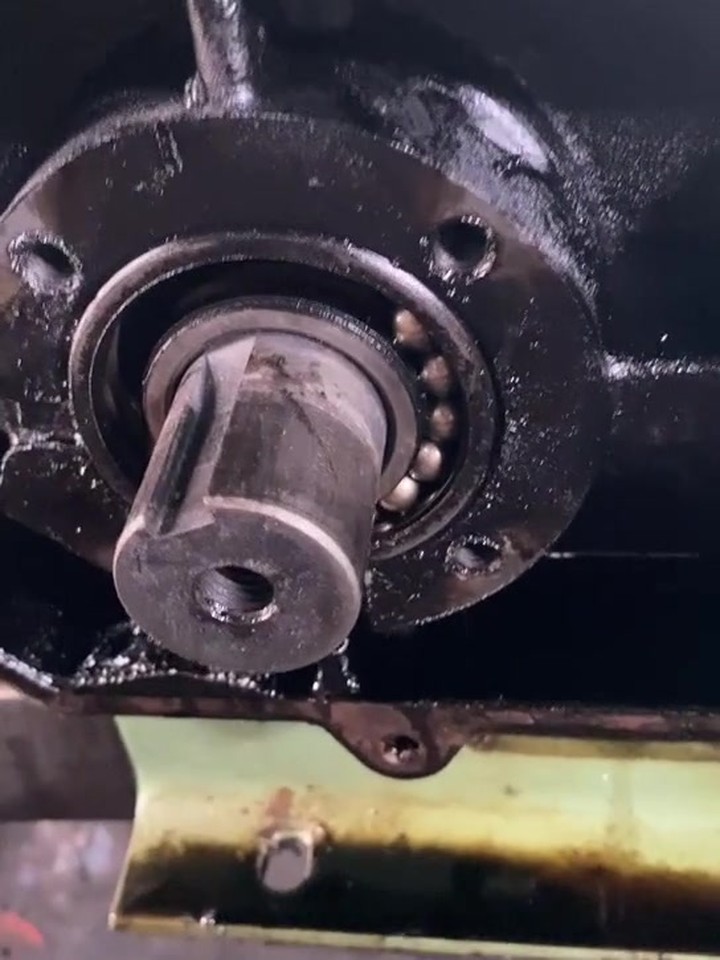
- 清理箱体:把崩落的齿块、铁屑彻底清干净,特别要检查轴承位有没有铁屑进入。这一步不做,装回去铁屑继续磨轴承。
- 装配齿轮:按啮合标记把两只齿轮对齐到箱体刻线,热套或压装到位后,用定扭矩扳手按对角顺序分次压紧。
- 调整同步间隙(侧隙):装配完后盘动主轴,用铅丝或者塞尺测量两只齿轮的啮合侧隙,一般要求控制在很小的一段范围内(具体数值按机型图纸执行,待博哥确认)。侧隙过大会产生撞击噪音,过小会因热胀顶死。
- 核对转子间隙:齿轮装好后必须重新核对转子的叶轮与叶轮、叶轮与机壳之间的间隙,因为齿轮的位置直接决定转子的相对角度。
- 手盘试转、回装、加油、空载试机。
四、验收与预防
验收:空载运行半小时,齿轮箱内无周期性敲击声,箱体温升正常;测振仪打轴承座,振动值在允许范围内;满载运行后复听一次,声音应均匀。
预防主要做四件事:齿轮油按期换、油位不能低(齿轮油缺失是齿面点蚀和崩齿的直接推手);进气口加装并定期清理过滤网,防止异物进入叶轮造成碰撞;皮带张紧度和联轴器对中定期复核,减少冲击;发现齿轮箱异响要早停机,从第一声异响到整齿崩断,往往只有很短的时间。
---
山东靠谱精工科技有限公司
源头罗茨风机维修厂家,维修团队全员十年以上一线实操经验。
承接全系列三叶罗茨鼓风机各类故障检修,零返工、零投诉、零售后。
联系人:刘德博(企业法人 / 维修车间主任,行业 30+ 年)
电话:156 2185 9116
官网:kaopu369.com