大型罗茨鼓风机轴承拆装要点:拉具使用与加热装配
一、现场现象
大型罗茨鼓风机(机壳开口大、转子重、轴承尺寸大的机组)轴承拆装,现场最常见的几个问题:
- 拆的时候内圈抱在轴颈上拉不动,最后拿錾子凿,把轴颈凿出一排坑;
- 装的时候直接冷压,压到一半压不动,硬压导致轴承内圈开裂;
- 加热装配时温度没控制住,轴承退火变色,装上去就是一块废铁;
- 轴承装到位了,但轴向没定位准,运行后轴向窜动引起端面摩擦。
大型机组的轴承配合面大、过盈量大,靠人力敲打基本不可能装到位,工艺必须走"专用工具+加热"这条路。
二、判断依据
拆卸前先判断三件事:
- 配合性质:看图纸或者实测轴颈和内孔尺寸,确定是过盈配合还是过渡配合。过盈量大的必须加热拆。
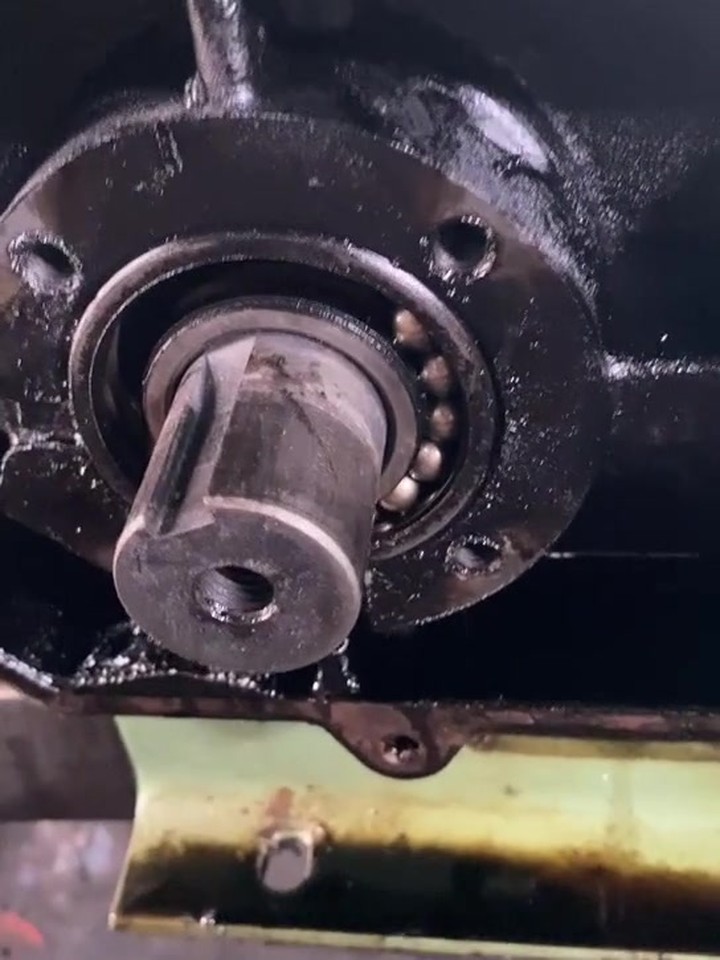
- 轴承形式与受力方向:圆锥滚子轴承、调心滚子轴承、深沟球轴承的拆卸受力点不一样,拉具的着力位置要根据轴承形式选。比如调心滚子轴承要拉内圈,不能拉外圈。
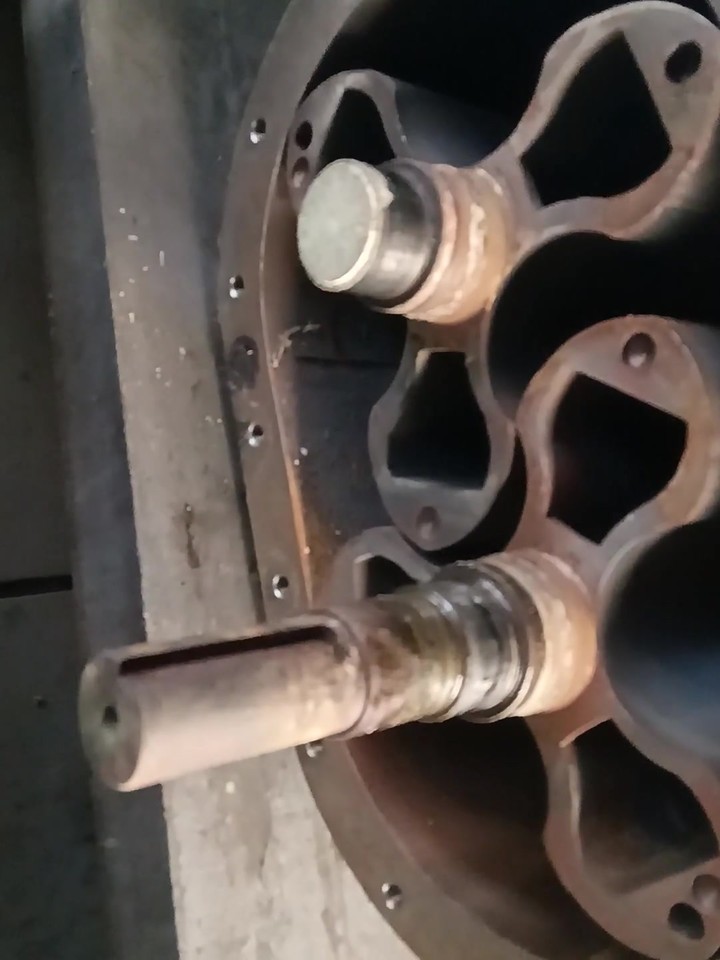
- 轴颈有没有损伤历史:轴颈上如果有旧的拉痕、堆焊痕迹,拆卸时要格外小心,避免顺着旧痕继续拉伤。
装配前要判断:
- 加热温度上限:轴承钢加热温度一般控制在 80~120℃ 之间(具体上限以轴承厂家样本为准,待博哥确认)。超过这个范围,轴承材料组织会发生变化,尺寸和寿命都保不住。
- 加热是否均匀:必须用加热圈或油浴均匀加热,绝不允许用气焊局部烤。局部加热会造成内圈椭圆,装上去就抱死。
三、维修过程
拆卸环节:
- 放油、断电、脱开联轴器,把轴承位周围清理干净,留出操作空间。
- 拆压盖、取垫片并记录层数。
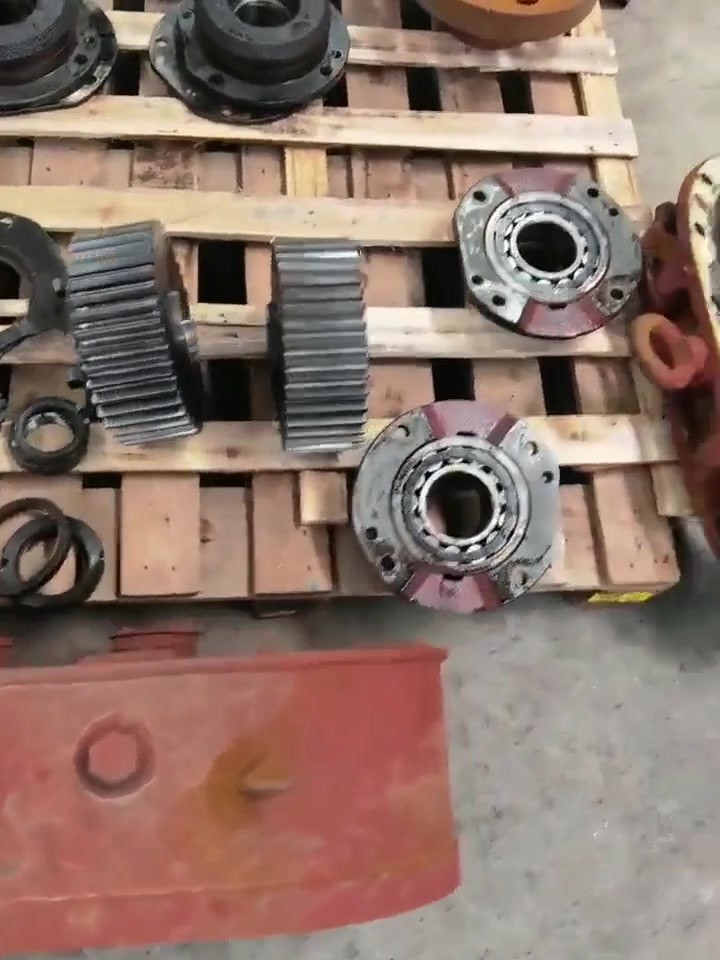
- 选拉具:大型机组用双爪或三爪液压拉具,爪的着力点必须落在要拆的那个套圈上。拉内圈就抓内圈端面,拉外圈就抓外圈,不能通过滚子传力。
- 加热配合拉具拆卸:内圈抱死时,先用加热圈对内圈均匀加热(注意别烤到轴颈本体),到 100℃ 左右再用拉具平稳施力,缓慢拉出。拉力要均匀,不能忽大忽小。
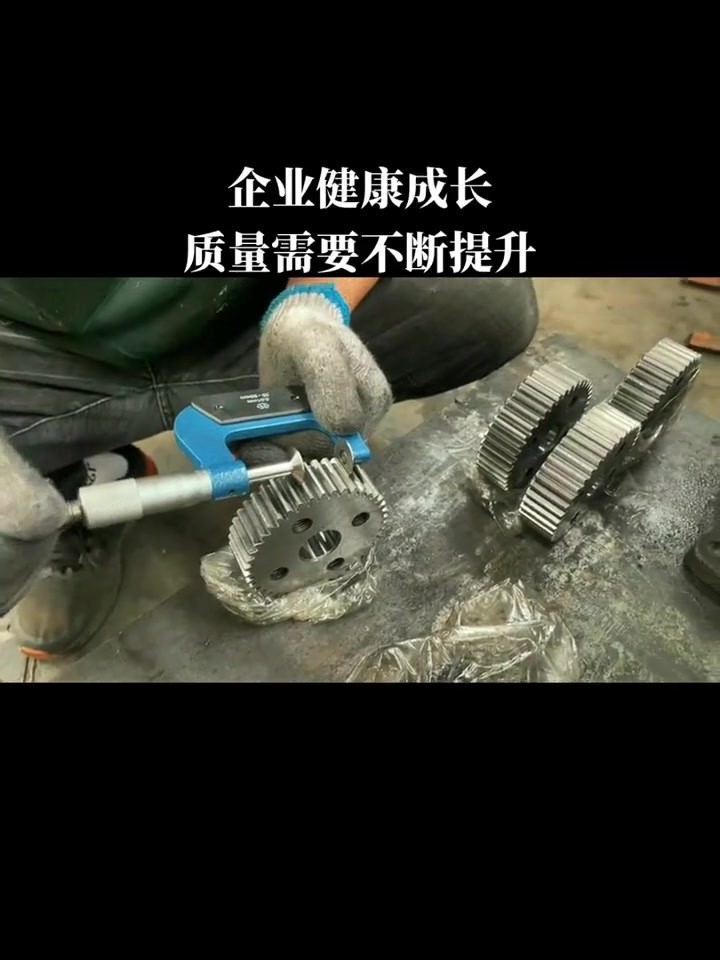
- 清理记录:取出轴承后清洗轴颈和座孔,实测尺寸并记录,作为装配依据。
装配环节:
- 核对新轴承:型号、游隙组别、密封形式与原件一致;大型机组建议同时测量原始游隙并记录。
- 加热装配内圈:用加热圈或油浴把轴承(或内圈)均匀加热到 80~120℃(待博哥确认),迅速套入轴颈,一次推到位,中间不要停顿——半途停下容易卡死。
- 冷却到位后再装外圈或座孔,外圈压入座孔时力作用在外圈上,保证端面垂直。
- 轴向定位与间隙调整:按机型要求调整轴向间隙,恢复原垫片层数,装压盖时注意别把间隙压没了。
- 手动盘车:装配完成后用扳手盘动联轴器端,转动应轻快、均匀、无卡阻。
四、验收与预防
验收:空载运行两小时,轴承位温升稳定(一般不超过环境温度加 40℃,待博哥确认),无异响、无轴向窜动;振动值在允许范围内。
预防要点:一是拆装一律用专用工具,禁止用錾子、锤子直接冲击轴承;二是加热温度必须可控可测,最好用带温控的加热圈而不是凭手感;三是装配前把轴颈和座孔量准,尺寸不对再好的工艺也白搭;四是大型机组的轴承属于高值件,装配完成后建议留档记录型号、游隙和装配日期,方便下次对照。
---
山东靠谱精工科技有限公司
源头罗茨风机维修厂家,维修团队全员十年以上一线实操经验。
承接全系列三叶罗茨鼓风机各类故障检修,零返工、零投诉、零售后。
联系人:刘德博(企业法人 / 维修车间主任,行业 30+ 年)
电话:156 2185 9116
官网:kaopu369.com