罗茨风机轴承座磨损怎么测?拆检判断与处理思路
一、现场现象
罗茨鼓风机轴承座磨损,常见的表现是"三不响一松动":不响、不漏、不冒烟,但用手抓着轴承外圈能感觉出轻微松动,机器运行时振动值缓慢上升,尤其在转速变化的时候振动更明显。
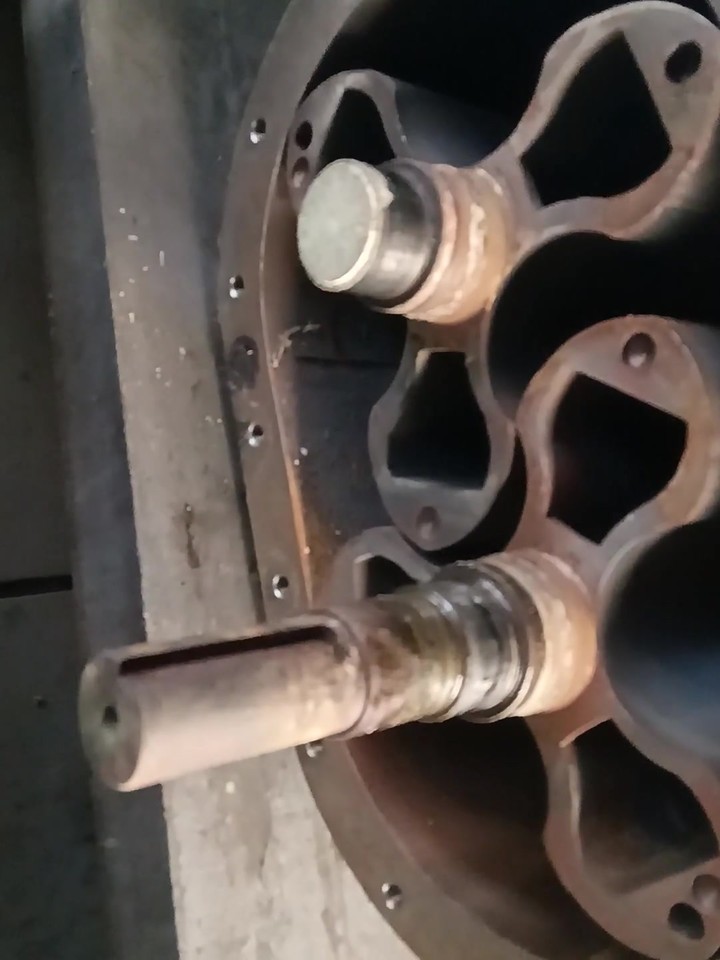
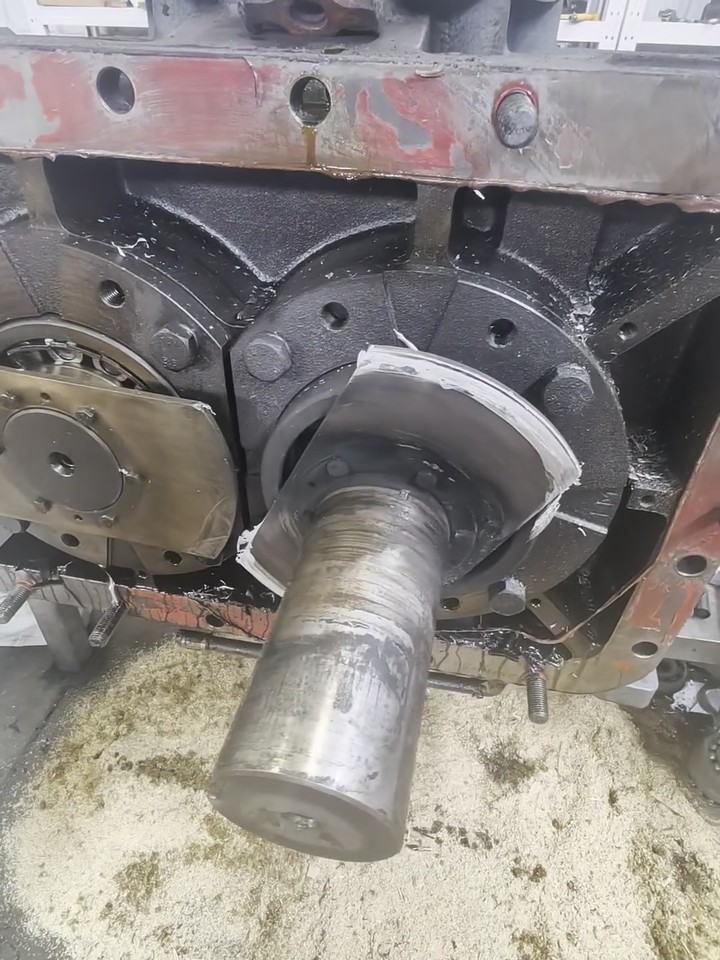
拆开以后,把轴承从座孔里取出,能看到座孔内壁上有一圈亮色的磨痕,或者一条明显的弧形磨带——这就是外圈在座孔里打滑留下的印记。磨痕偏向某一侧,说明受力方向固定;磨痕整圈发亮,说明外圈已经在里面转起来了。
二、判断依据
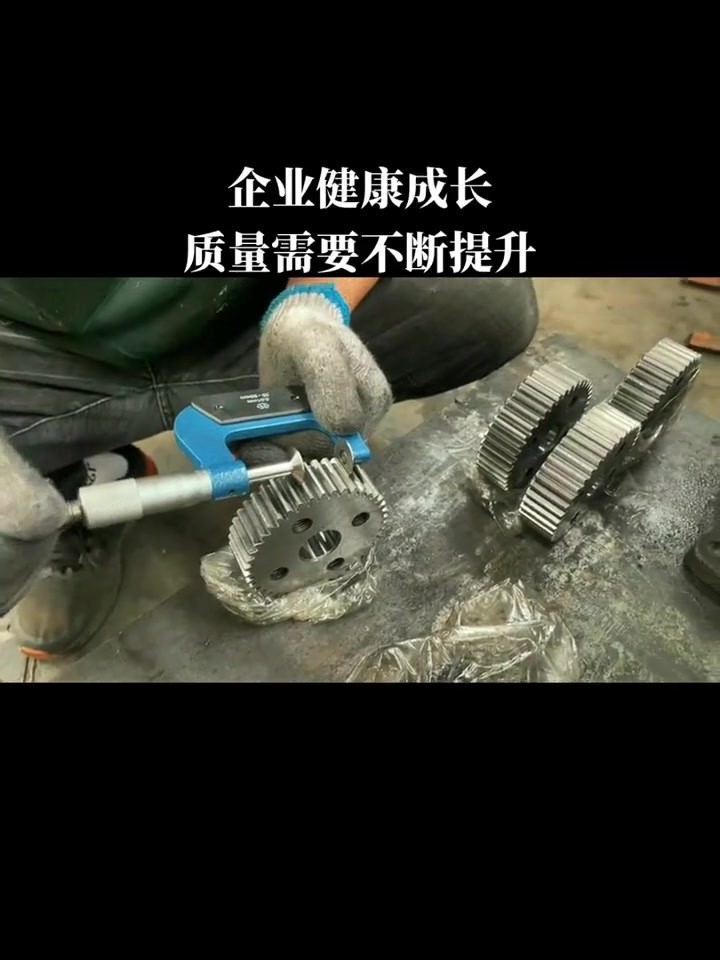
第一步:量孔径。 用内径千分表或者内径量表,在座孔的同一截面上分左右、上下四个方向各测一次,测出最大和最小值。同一截面最大最小之差就是椭圆度,超过 0.03mm(待博哥确认)就算失圆。再把座孔沿轴向分前、中、后三个截面各测一遍,能看出有没有锥度。
第二步:核对外圈配合。 正常的外圈与座孔应该是过渡配合或者小间隙配合。如果新轴承外圈放进座孔里凭手就能轻松推进推出,或者用手一晃就有明显间隙,配合已经失效。
第三步:看轴承外圈有没有走外圆。 把拆下来的轴承看外圈表面,如果有整圈均匀的亮带、甚至出现磨削纹路,说明它已经在座孔里转过。
第四步:排查原因。 座孔磨损绝大多数是配合过松、外圈温升高于座体、或者机器长期振动造成的。如果只修孔不解决原因,装回去还会再磨。
三、维修过程
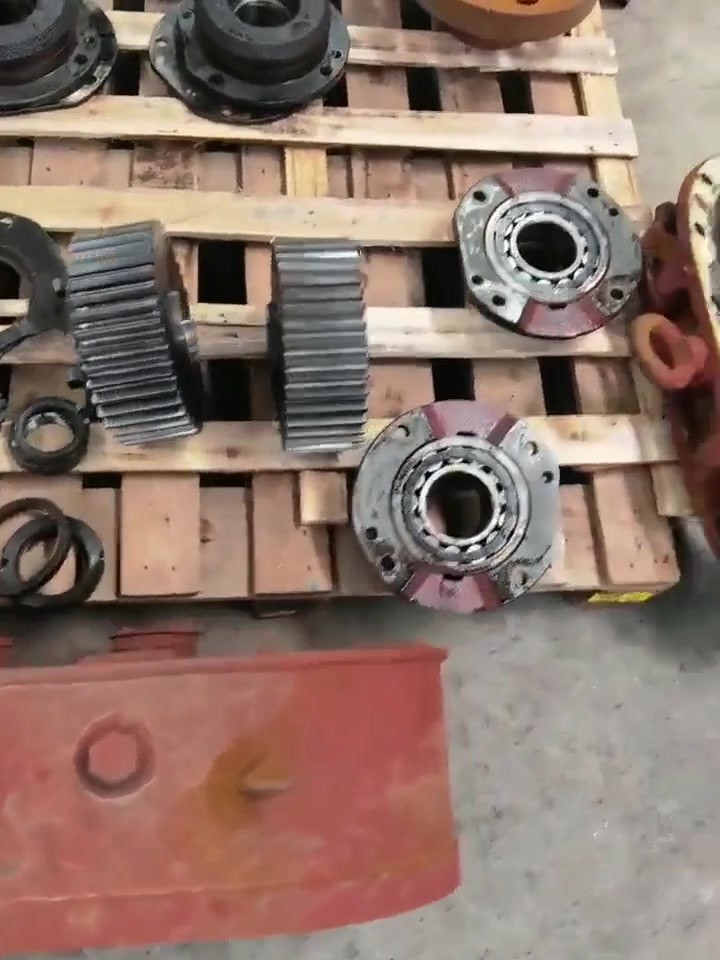
- 拆机清洗:取出轴承,把座孔内壁清洗干净,去掉油泥和毛刺,才能量出真实尺寸。
- 精确测量并记录:把每个截面的四个方向数据记下来,作为后续加工的依据。这一步省了,后面配的套或者补的胶就是拍脑袋。
- 按磨损量选工艺:
- 轻微磨损(椭圆度在 0.05mm 以内),可以考虑尺寸修复胶配合专用轴套,工艺简单,现场可操作,但只适合中小型机组、载荷不高的岗位(具体牌号与工艺待博哥确认)。
- 中度磨损,采用镗孔加套:把座孔镗圆,再压入一个钢套或铸铁套,套的内孔按轴承外径配到规定配合尺寸。这是比较稳妥的做法,能够完全恢复原有精度。
- 重度磨损或者座体本身已经有裂纹,直接更换轴承座或墙板更经济,补焊再加工的成本和风险都不划算。
- 加工后复测:孔径、椭圆度、轴向锥度全部达标,再装配轴承。
- 装配:外圈压入座孔时力要作用在外圈上,压到位后再装压盖,注意轴向定位。
- 整机复位:恢复垫片层数、接联轴器、加油、盘车试转。
四、验收与预防
验收看两点:一是手动盘车转动轻快,无"旷量"感;二是空载运行后振动值稳定,比修复前明显下降,轴承位温度正常。
预防要做的是:装配时保证座孔与轴承外圈的配合符合图纸要求,不要"能用就行";定期检查轴承压盖紧固状态,压盖松了外圈就会轴向窜动;发现振动上升要早查,座孔从轻微失圆到报废,中间往往有几个月时间,早动手就是省一套墙板。
---
山东靠谱精工科技有限公司
源头罗茨风机维修厂家,维修团队全员十年以上一线实操经验。
承接全系列三叶罗茨鼓风机各类故障检修,零返工、零投诉、零售后。
联系人:刘德博(企业法人 / 维修车间主任,行业 30+ 年)
电话:156 2185 9116
官网:kaopu369.com