罗茨鼓风机大修全拆解流程:转子、齿轮、轴承、壳体分步讲
一、现场现象
罗茨鼓风机大修时,现场的疑问通常集中在三个地方:拆下的零件怎么放才不乱?大小几十个零件怎么对应回原位?哪些零件可以直接换、哪些必须返修或精修?拆得乱、回装时找不到对应关系,是大修返工的最大源头。
罗茨鼓风机大修的全套拆解一般涉及五大类零件:转子、齿轮、轴承、轴承座、壳体。这五类零件各自有独立的拆装顺序和注意事项,混在一起拆容易把已经合格的零件碰伤。
二、判断依据
判断罗茨鼓风机是否需要做大修,主要看以下几项:
- 振动值:连续运行下轴承座振动速度超过 4.5mm/s(待博哥确认),调对中、换轴承后仍未改善的。
- 轴承座温度:稳定运行后轴承座温度超过 75℃(待博哥确认),轴承游隙已经偏大。
- 齿轮箱异响:啮合标记偏移、齿轮磨损、轴承损坏都会导致异响。
- 密封件失效:唇形密封或机械密封处有持续渗漏。
- 运行小时数:累计运行超过 8000~12000 小时(待博哥确认),即使没出故障也建议做一次大修。
三、维修过程
第一步:拆前准备
- 停机、断电、挂牌。
- 准备拆装工具:行车、内六角扳手套装、力矩扳手、铜棒、木块、塞尺、百分表、记号笔、相机。
- 准备物料:清洗油、煤油、棉纱、新密封件、垫片。
- 在泵体上拍照记录原装配状态(特别是管路连接、电气接线、阀门开度)。
第二步:整机下架
- 拆下进出口管路、旁通管、冷却水管、电气线。
- 拆下电机与底座连接螺栓,把电机吊到一旁。
- 拆下地脚螺栓。
- 用行车或叉车把整机从基础上吊下,放到工作台或专用拆装架上。
- 整机下架时注意重心,机壳一侧偏重时要先确认吊点位置。
第三步:齿轮箱拆解
- 拆齿轮箱上盖螺栓,分次对角松开。
- 拆齿轮箱上盖,记录垫片厚度。
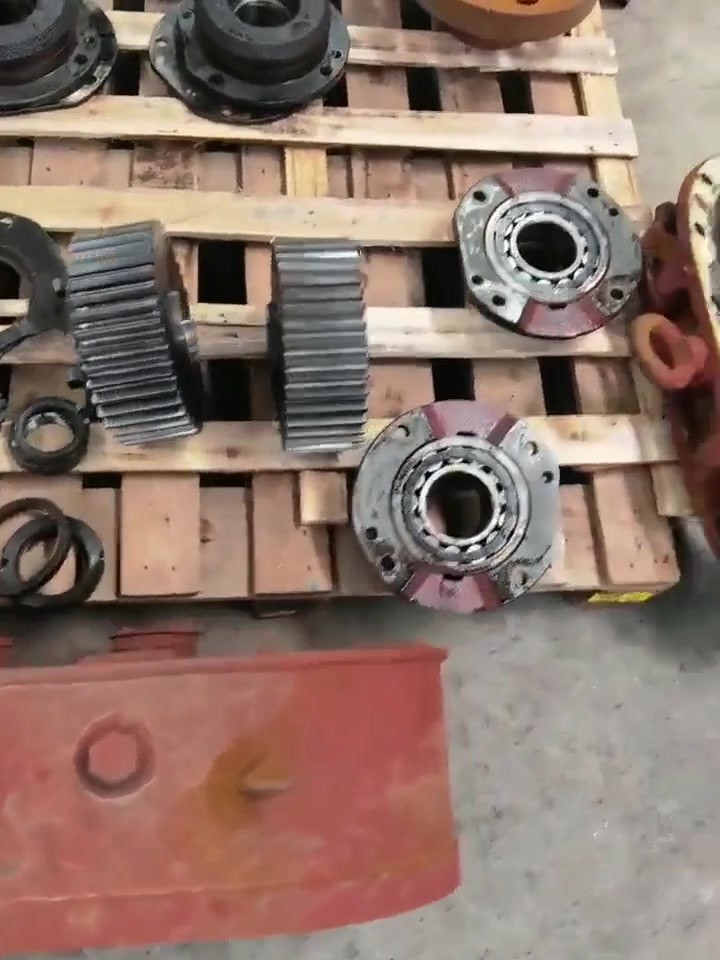
- 拆齿轮压紧螺母,用专用拉马拉出同步齿轮。
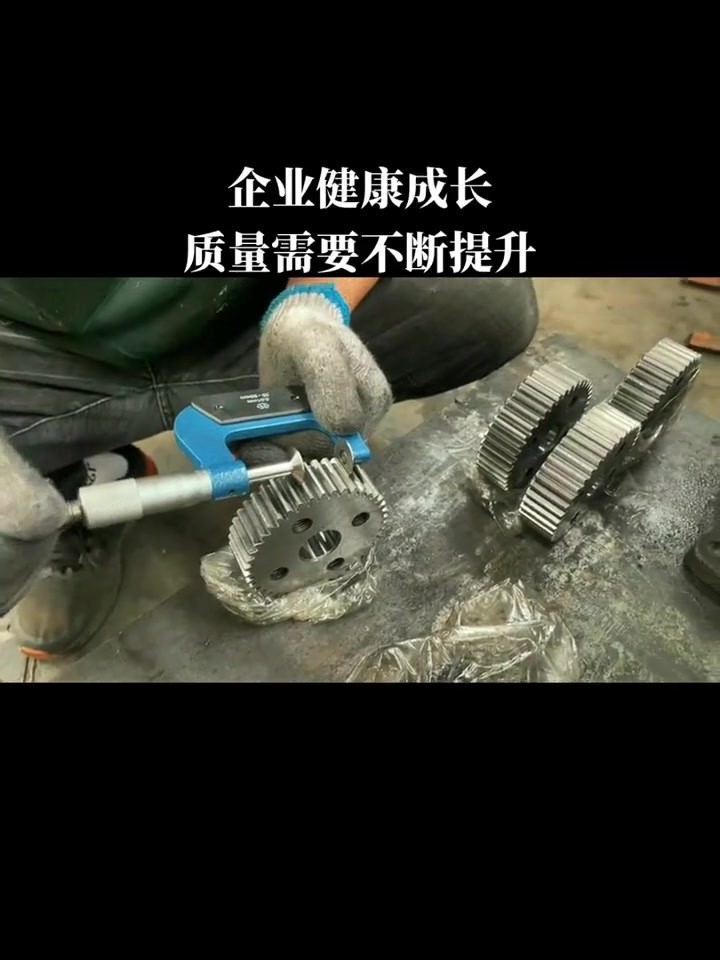
- 同步齿轮从动齿和主动齿要做主从标记(一般用记号笔直接写在齿轮端面)。
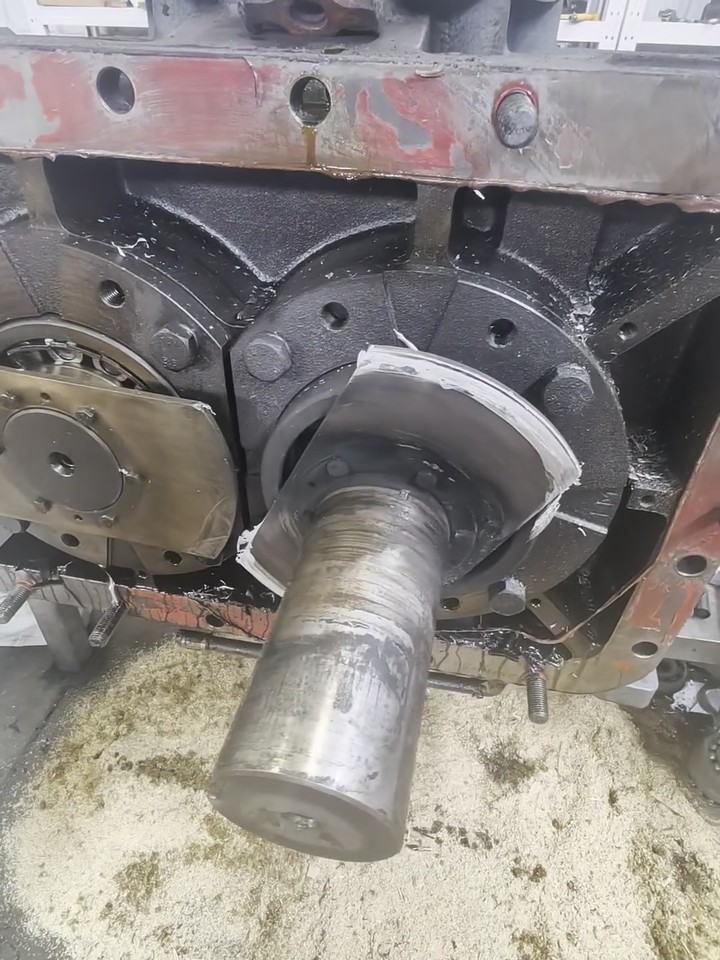
- 拆齿轮箱内轴承,用专用拉马拉出。
第四步:转子吊出
- 拆壳体结合面螺栓,分次对角松开。
- 用行车吊上半壳,吊装过程慢、稳。
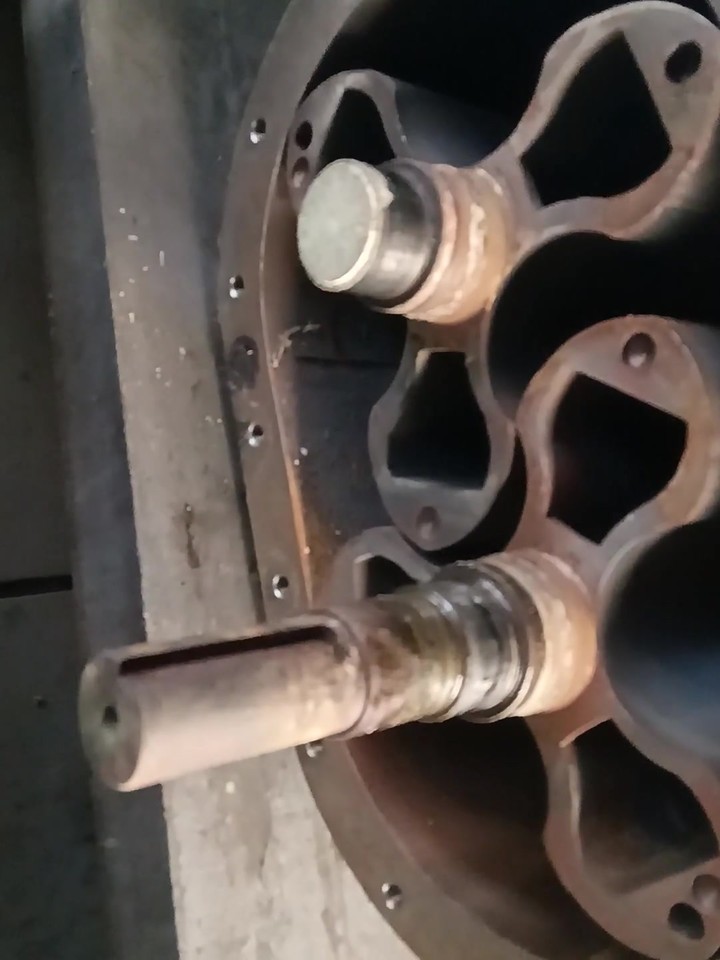
- 拆主从转子:用专用吊带吊转子轴伸端,吊出后按主从标记放置。
- 转子放在木质 V 型架上,不能直接放在地面或铁架上,避免轴颈碰伤。
- 同步齿轮从动齿和主动齿的啮合标记线要用相机拍下记录。
第五步:轴承座拆解
- 拆轴承座螺栓。
- 拆轴承:用专用拉马拉出滚动轴承,轴承外圈、内圈、保持架、滚动体按顺序放好。
- 拆唇形密封或机械密封。
- 拆定位销、调整垫片,每个垫片都记录厚度。
第六步:零件清洗检验
- 所有零件用煤油或柴油清洗干净。
- 转子:检查叶轮端面有无碰撞痕迹、轴颈有无拉伤、键槽有无毛刺。
- 齿轮:检查齿面有无点蚀、剥落、崩齿,端面有无碰伤。
- 轴承:转动是否灵活、保持架有无变形、滚道有无点蚀、游隙是否在合格范围。
- 壳体:检查结合面有无划伤碰伤、内腔有无锈蚀、定位销孔有无磨损。
- 密封件:唇形密封唇口是否完整、机械密封端面是否磨出沟槽、O 型圈是否硬化。
- 把每个零件的检验结果记录在表上,合格品、待修品、报废品分类摆放。
四、验收与预防
大修回装完成后,做四项验收:
- 静态气密性试验:在进出口加装盲板,通入 0.05~0.1MPa 压缩空气检漏。
- 空载运行:启动运行 5~10 分钟,监测电流、温度、振动。
- 加载运行:加载到额定工况运行 30 分钟,复测各项参数。
- 振动值复测:用测振仪打各测点,速度值不超过 4.5mm/s(待博哥确认)。
预防层面,大修返工率高的根源是"漏步骤"——漏标记、漏拍照、漏记录厚度、漏检验。把"标记—拍照—记录"这三个动作作为大修 SOP 的强制项,每台大修必须有完整的拆前、拆中、装后三套照片存档,能让返工率明显下降。
---
山东靠谱精工科技有限公司
源头罗茨风机维修厂家,维修团队全员十年以上一线实操经验。
承接全系列三叶罗茨鼓风机各类故障检修,零返工、零投诉、零售后。
联系人:刘德博(企业法人 / 维修车间主任,行业 30+ 年)
电话:156 2185 9116
官网:kaopu369.com