章鼓 ZG125 罗茨鼓风机齿轮装配要点:双转子同步啮合怎么落位
一、现场现象
章鼓 ZG125 这一档规格的罗茨鼓风机,齿轮箱侧打开后,能看到两根三叶转子轴上各套着一只同步齿轮,齿轮端面通常会打有啮合标记线。装配时最常见的疑问是:标记线对齐了,为什么手转还很沉?或者标记线没对齐,能不能强行装配?再或者装配完后启动时齿轮箱内有周期性异响,这又从哪儿查起?
这一档机型的齿轮属于渐开线斜齿,齿面啮合区只占齿宽的 60%~70%(待博哥确认),所以对装配标记和压紧力矩的容差非常敏感。
二、判断依据
判断齿轮装配是否到位,主要看四点:
- 啮合标记:两只齿轮端面圆周上一般会有一对长划线,装配时这两条线必须同时对齐到箱体上的固定刻线,仅对齐一只等于没对齐。
- 轴向间隙:转子轴在墙板孔内要保留热胀间隙,一般为 0.20~0.40mm(待博哥确认),可以用塞尺贴着轴颈探一圈。
- 径向跳动:转子未装齿轮前,把百分表抵在轴伸端,慢慢手转一圈,跳动控制在 0.02mm 以内(待博哥确认)算合格。
- 压紧顺序:齿轮端面与轴肩之间必须用定扭矩扳手,分两到三次对角拧紧。一次拧死会让齿轮端面偏斜,啮合标记立刻跑位。
三、维修过程
章鼓 ZG125 现场装配一般按下面这套顺序来:
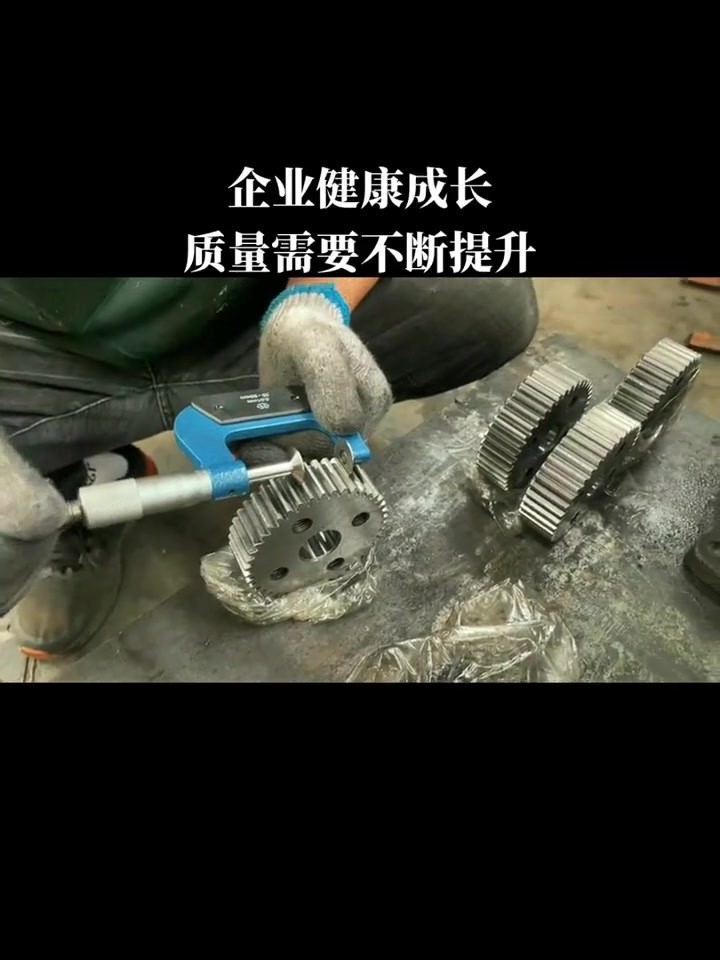
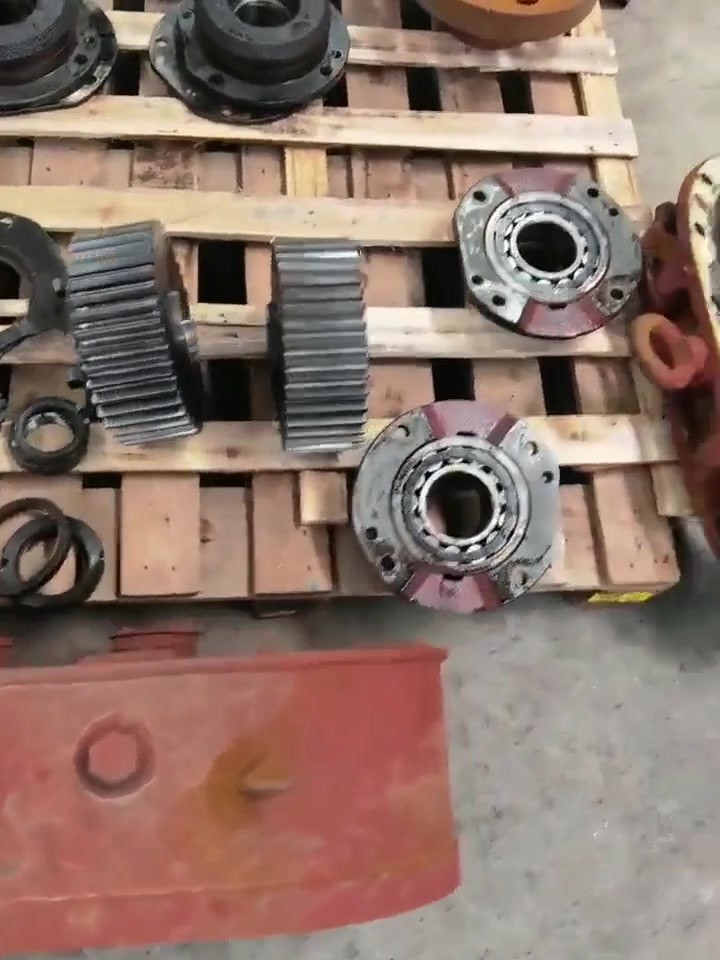
- 清洗检验:先用煤油或柴油把墙板孔、轴颈、齿轮内孔、键槽全部擦洗干净。重点看键槽有没有毛刺、齿轮端面有无磕碰伤——端面有伤的齿轮即使压上去也转不动。
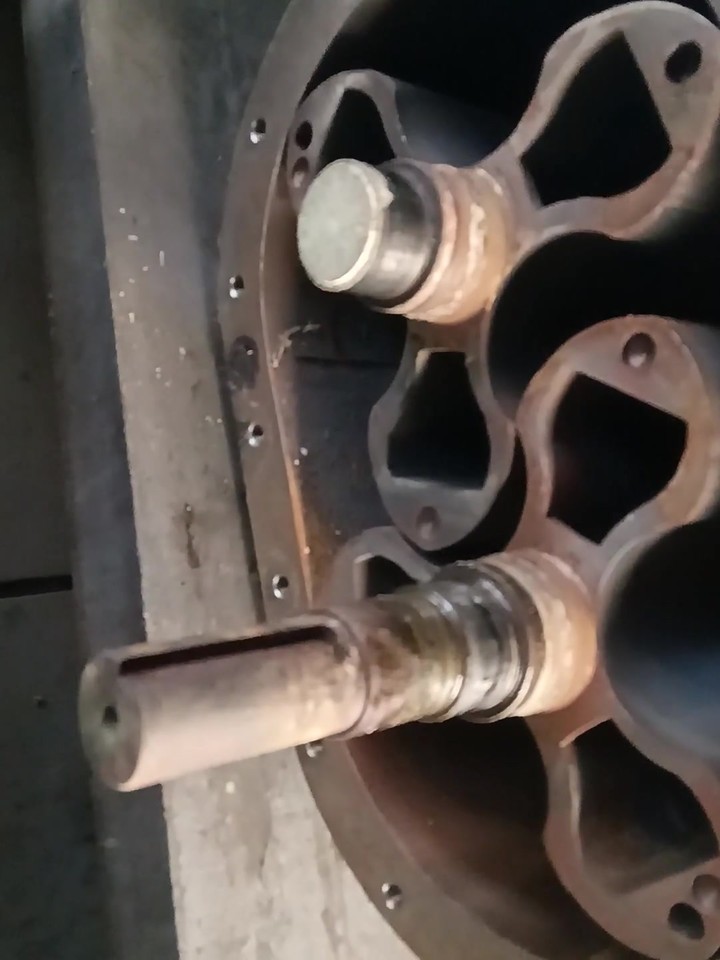
- 转子预装:把两只转子分别吊入墙板孔,注意转子端面有一对"防错齿"标记,通常是两个小圆点,要同时朝向同一侧(一般是朝向齿轮箱)。
- 齿轮试装:把齿轮热套到轴上之前,先把键放入键槽试一下松紧。键过松要换键,过紧要修键槽。
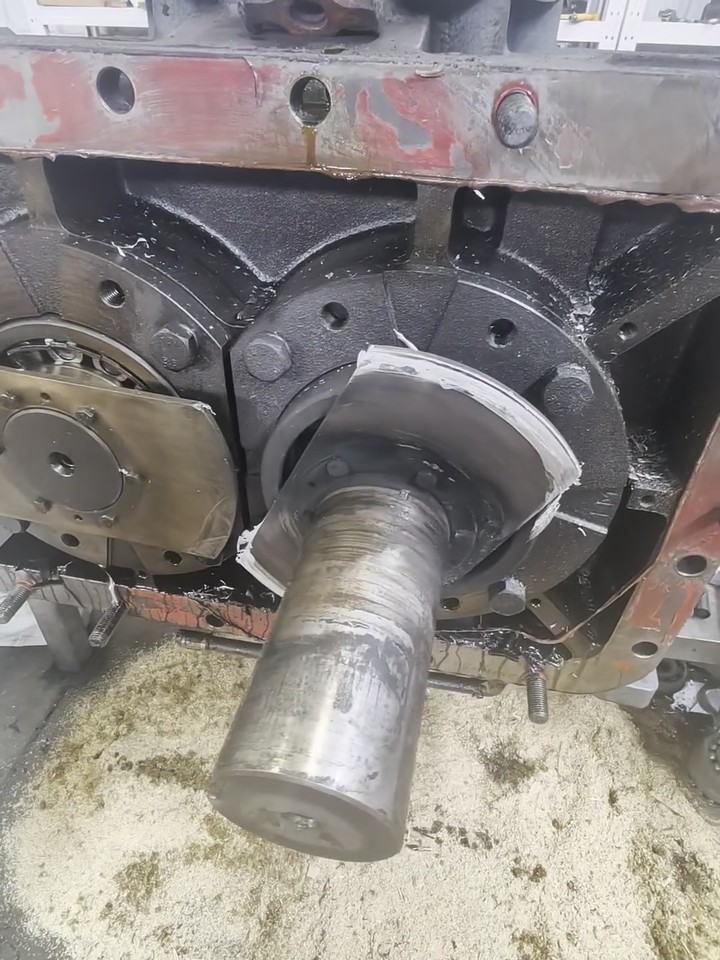
- 热套齿轮:齿轮加热到 180~200℃(待博哥确认)后迅速套入轴上,齿轮端面到位后立即用铜棒敲平,再装止动垫圈。
- 啮合标记对齐:两只齿轮都冷却到位后,慢慢盘动主轴,观察两只齿轮的啮合标记是否同时对齐到箱体刻线。如果只对了一只,要重新松开微调。
- 分次压紧:用定扭矩扳手按对角顺序分三次拧紧齿轮压紧螺母,最后一次达规定力矩(待博哥确认)。
- 手盘试转:装配完成后用扳手盘动联轴器端,转动应轻便灵活,没有卡顿、没有周期性阻滞感。
四、验收与预防
验收重点查两条:一是空载启动后齿轮箱内无周期性敲击声,无明显温升;二是测振仪打在轴承座上,振动值不超过 4.5mm/s(待博哥确认)算合格。
预防层面,章鼓 ZG125 这一档齿轮装配后最容易出现的返工原因有三个:标记线只对了一只、键槽毛刺没修、压紧螺母一次拧死。建议车间里把这三条写进作业指导书,每台装配完成后由第二个人复核一遍啮合标记和力矩。
---
山东靠谱精工科技有限公司
源头罗茨风机维修厂家,维修团队全员十年以上一线实操经验。
承接全系列三叶罗茨鼓风机各类故障检修,零返工、零投诉、零售后。
联系人:刘德博(企业法人 / 维修车间主任,行业 30+ 年)
电话:156 2185 9116
官网:kaopu369.com