罗茨风机大修后回装车间怎么验收?
一、现场最常见的现象
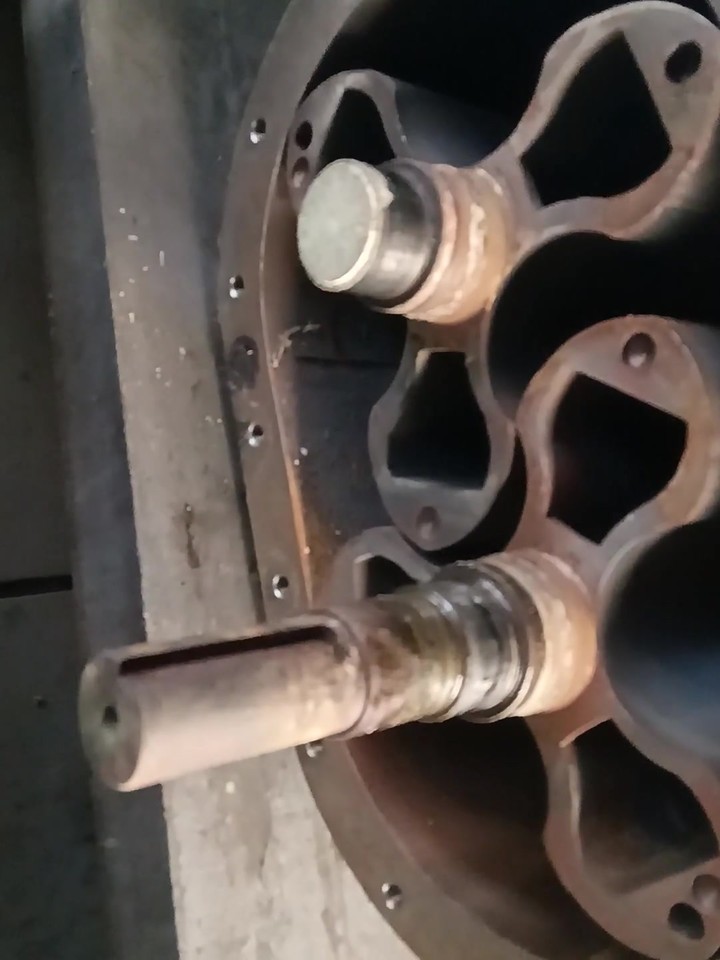
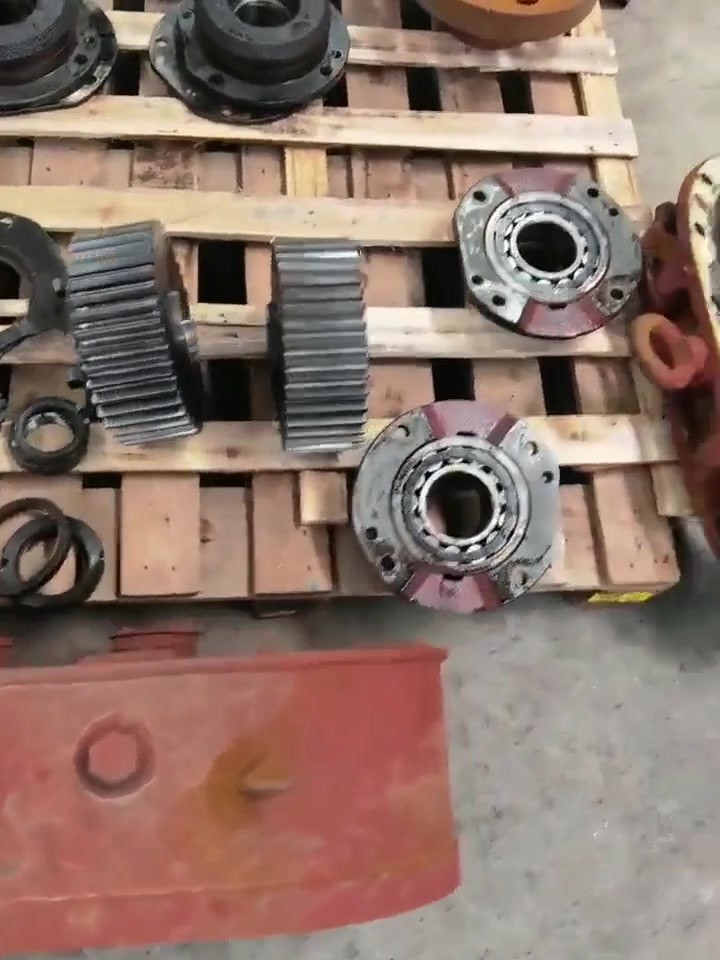
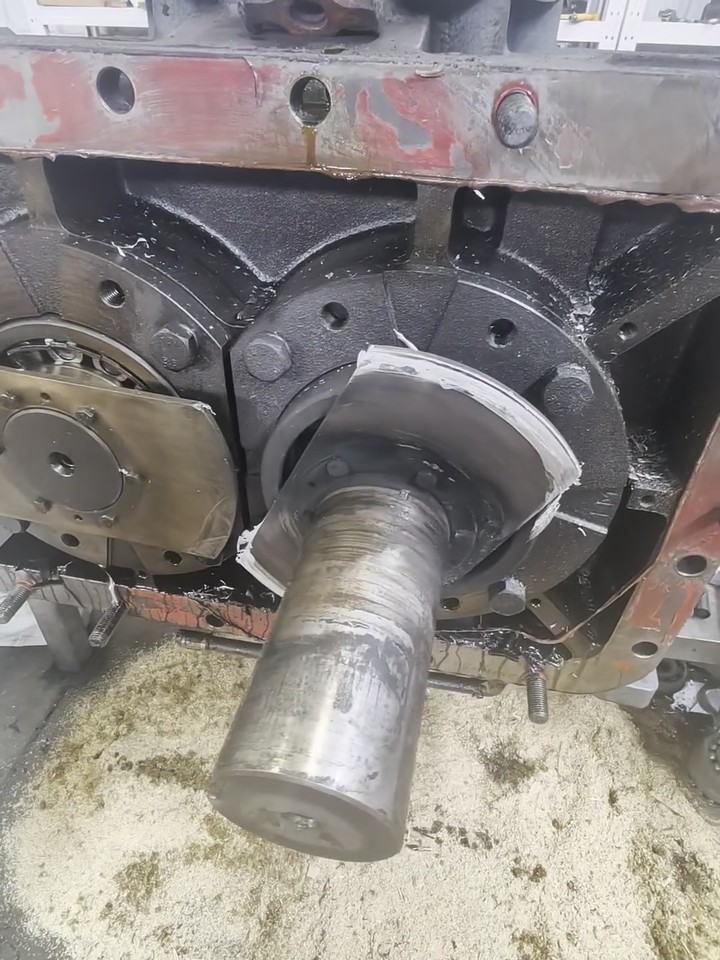
罗茨风机大修后回装,有些现场只关心一件事:能不能转起来。转起来就算交工,结果用不了多久又出问题。常见返修原因包括:叶轮间隙没调好、轴承预紧不到位、齿轮啮合位置错、密封没装好渗油。
大修后的验收,目的是把装配质量问题拦在出厂前,而不是到现场再暴露。验收项目要全、要细、要有记录。
二、判断依据:五大验收项目
第一项是转子手动盘车。大修后首先要用手盘车,检查转子转动是否灵活、有无卡滞、有无金属摩擦声。盘车阻力应均匀,不能忽轻忽重。如果盘车困难,可能是叶轮与墙板间隙过小、轴承安装过紧或有异物进入。
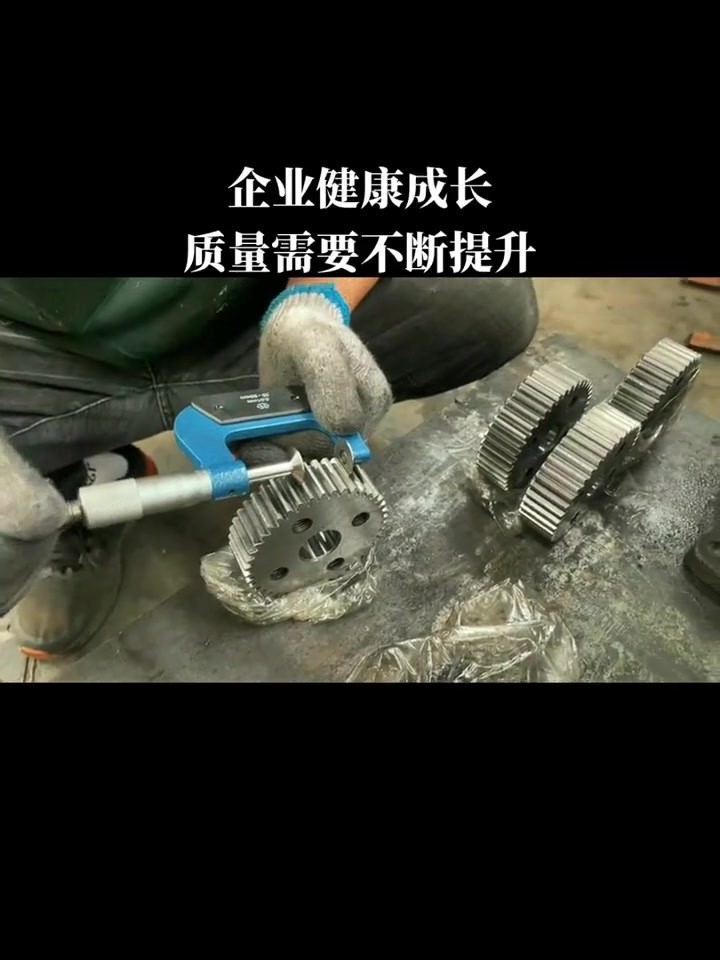
第二项是间隙测量。三叶罗茨风机的叶轮间隙、叶轮与墙板间隙、齿轮侧隙,都直接影响性能和寿命。这些间隙值因机型不同差异很大,需按厂家图纸或实测标准执行,不确定时建议标注待博哥确认。测量常用塞尺、压铅法或百分表。
第三项是轴承温升。空载试运行 30 分钟后,轴承温度不应超过环境温度加 40℃,且前后轴承温差不能过大。如果某侧轴承温升特别快,可能是该侧轴承安装不正、润滑不足或预紧力过大。
第四项是振动和噪音。用测振仪测量轴承座振动速度,一般要求不超过 4.5mm/s。同时用听针或螺丝刀贴近轴承座听声音,正常是平稳的嗡嗡声,异常声音包括周期性敲击、尖锐啸叫、金属摩擦等。
第五项是电流和密封。空载电流应在额定电流的 30%~50% 范围内。各密封点、端盖、油塞处不能有渗漏。油位保持在油位窗正常刻度。
三、维修过程中的处理思路
验收中发现问题,要按顺序排查。盘车卡滞,先检查间隙;间隙正常再检查轴承安装。温升快,先查润滑油是否加够、油品是否合适,再查轴承预紧和同心度。振动大,先判断是转子不平衡、联轴器对中不良还是基础松动。
大修回装时,建议两个人配合:一人负责装配,一人负责复核。关键尺寸如齿轮啮合标记、叶轮间隙、螺栓力矩,都要双人确认。所有测量数据记录到维修档案里,便于以后追踪。
如果大修涉及更换齿轮,必须成对更换并做好啮合标记。单换一只齿轮会破坏原有啮合状态,造成噪音和磨损。齿轮侧隙用压铅法测量最准确,塞尺法只适合粗略判断。
四、验收与预防
全部验收项目合格后,填写大修验收单,包含维修内容、更换配件、测量数据、试运行记录、签字确认。设备交付用户时,附上验收单复印件,让用户也清楚设备状态。
预防措施方面,建议每次大修都建立完整的维修档案,包括拆解前照片、磨损件照片、测量数据、更换件清单。下次维修时对比历史数据,能更快判断劣化趋势,也能避免重复犯错。
---
山东靠谱精工科技有限公司 源头罗茨风机维修厂家,维修团队全员十年以上一线实操经验。 承接全系列三叶罗茨鼓风机各类故障检修,零返工、零投诉、零售后。 联系人:刘德博(企业法人 / 维修车间主任,行业 30+ 年) 电话:156 2185 9116 官网:kaopu369.com