罗茨风机生锈卡死维修详解:转子与机壳的拆解工艺
现场现象
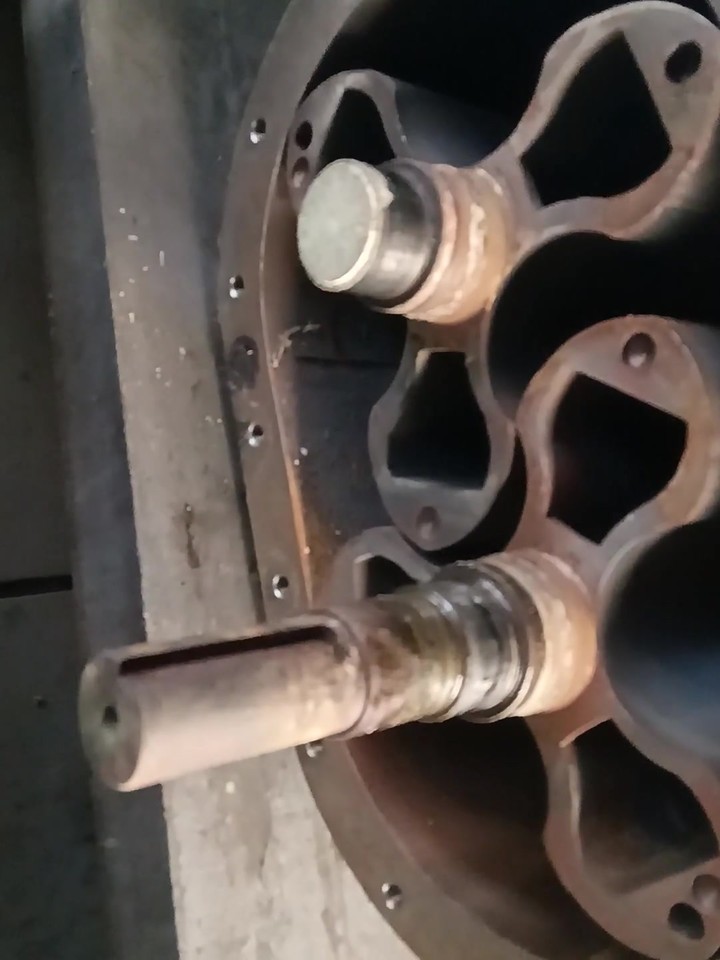
罗茨风机生锈卡死送修时,最常听到客户的描述是:"停机几个月再启动,电机一送电就跳闸,拆皮带用手也盘不动。" 拆开齿轮箱侧端盖抽转子时,会发现转子和机壳内腔表面被一层厚厚的红褐色锈壳粘在一起,叶轮端面和机壳端盖止口都锈成一整块。
这种"锈死"和"抱死"是两回事——锈死是单纯的氧化粘连,拆解得当可以恢复;抱死伴随叶轮碰撞或轴承损坏,必须换件。所以进车间第一件事是分清楚状态。
判断依据
区分锈死和抱死的三个特征:
- 盘车声音:纯锈死盘车时没有金属摩擦声,只是转不动;抱死盘车会听到"嚓嚓"金属声或周期性撞击声。
- 轴向窜动:松开轴承压盖后,能用铜棒和手锤把转子往里推一点点是锈死;推不动、轴向也卡死的是抱死。
- 拆开后看转子表面:纯锈死的转子表面锈层均匀,叶轮形状完整;抱死的转子会有明显撞击坑或崩齿。
按这三个特征判断清楚后,再决定走"清理回用"还是"换件"路线。
维修过程
第一步:拆解前的标记。
拆齿轮箱端盖前,必须在端盖、机壳、齿轮箱上打定位标记(用记号笔或划针),三处标记要能同时对齐。这是罗茨机回装同轴度的关键,标记错位就漏气。
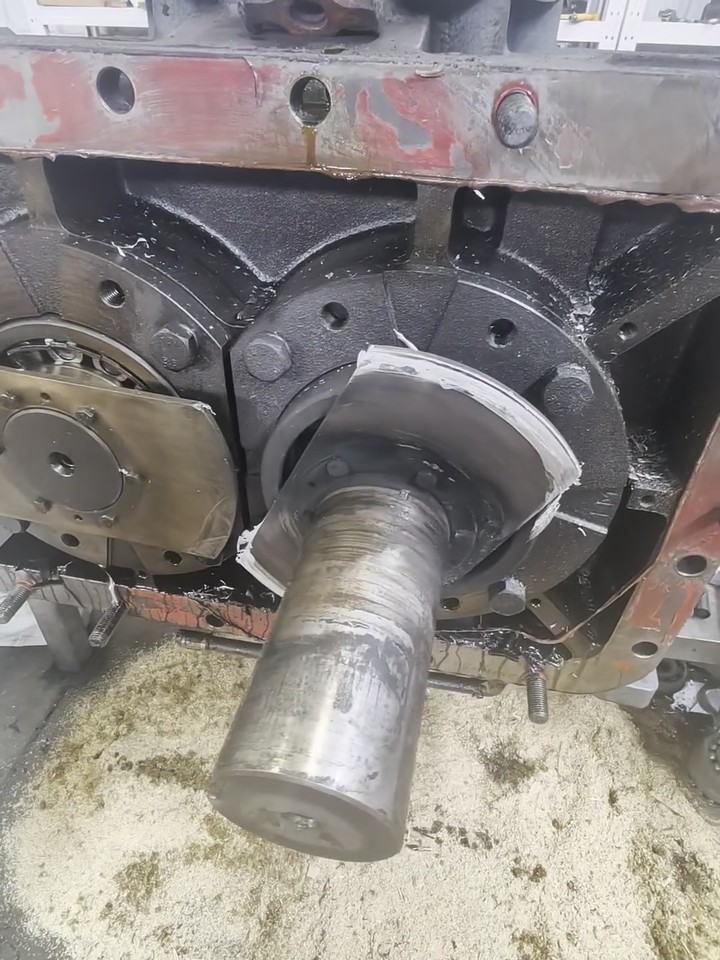
第二步:抽转子。
锈死转子不能硬抽。正确做法:
- 准备好两根 M16~M20 丝杆(根据机型螺孔选),从齿轮箱端盖螺孔位置对称旋入,慢慢把转子顶出。
- 顶出过程中如果感觉阻力突增,停下来检查,可能是局部锈层过厚——用铜棒敲击转子端面振松锈壳后再顶。
- 全程不能让转子轴承受横向力,否则轴承会报废。
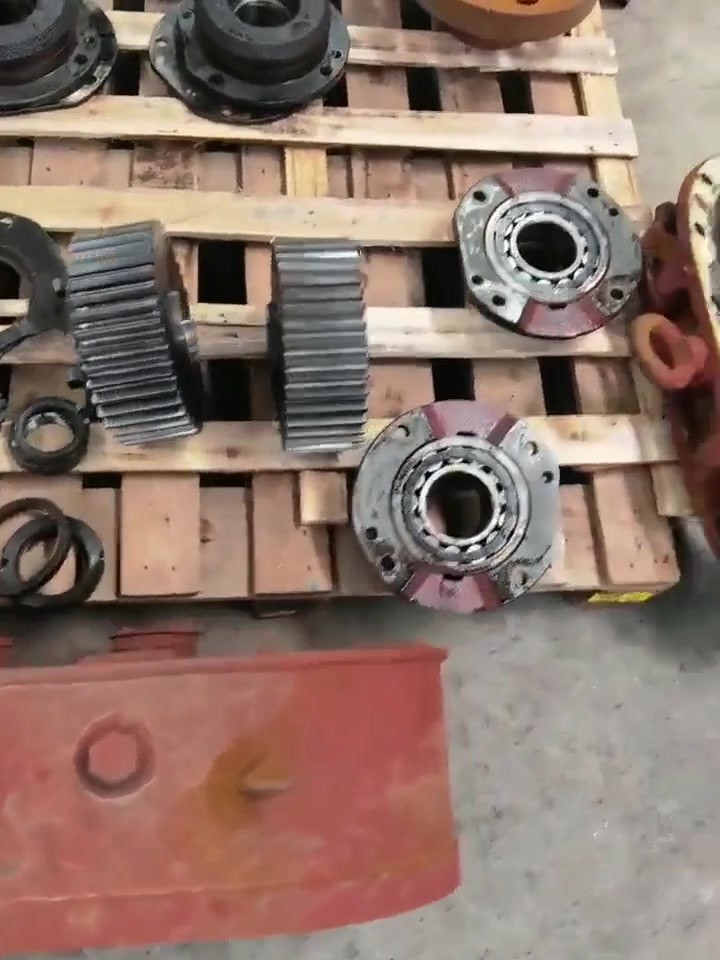
抽出的转子放在专用支架上,不能直接放地上,否则轴颈容易碰伤。
第三步:转子除锈。
- 浮锈:用 120# 汽油浸泡 30 分钟后刷洗。
- 硬锈:角磨机装钢丝轮低速打磨,保留原叶轮型线,不要打过头影响间隙。
- 端面锈壳:用铲刀沿叶轮型线铲除,再用 600# 砂纸抛一道。
第四步:机壳除锈。
机壳内腔是密封配合面,清理必须见金属色:
- 先用铲刀刮掉浮锈和起壳的锈层。
- 再用角磨机配百叶片低速打磨,转角和叶轮扫过的弧面要重点处理。
- 打磨后用高压气吹净,再用 120# 汽油擦拭干净。
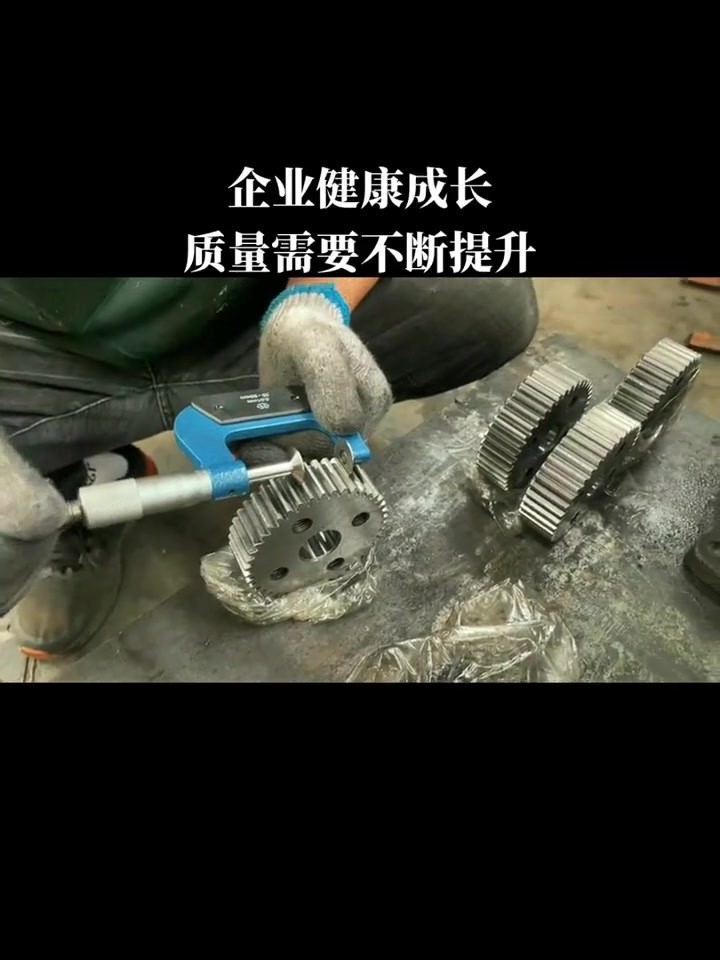
第五步:检查配合尺寸。
清理干净后必须复测关键尺寸(待博哥确认具体数值):
- 叶轮与机壳的径向间隙
- 叶轮与端盖的轴向间隙
- 两叶轮之间的啮合间隙
间隙超差 0.05mm 以上的要重新处理,不要凭手感装。
第六步:回装。
按标记位置对位,齿轮箱侧端盖和机壳三处标记必须对齐。螺栓分三次紧固(50%→80%→100%),扭矩值(待博哥确认)。
验收与预防
手动盘车灵活后加齿轮油试机。试机 30 分钟检查:
- 轴承端温度 ≤ 75℃(手背能停 3 秒为合格)。
- 齿轮箱油位正常。
- 出风口风量和压力达标。
- 无周期性撞击声。
预防建议:
- 长期停机前必须把机壳内水汽吹干,齿轮箱加足油。
- 每两周手动盘车 1~2 圈,转子上形成油膜后不容易锈。
- 沿海或化工厂环境,备用机每季度盘车一次。
- 拆装时严格按标记对位,不要凭记忆装——罗茨机的间隙是以 0.01mm 为单位算的。
---
山东靠谱精工科技有限公司
源头罗茨风机维修厂家,维修团队全员十年以上一线实操经验。 承接全系列三叶罗茨鼓风机各类故障检修,零返工、零投诉、零售后。 联系人:刘德博(企业法人 / 维修车间主任,行业 30+ 年) 电话:156 2185 9116 官网:kaopu369.com