罗茨鼓风机端盖生锈处理流程——从拆解到装配的工艺要点
现场现象
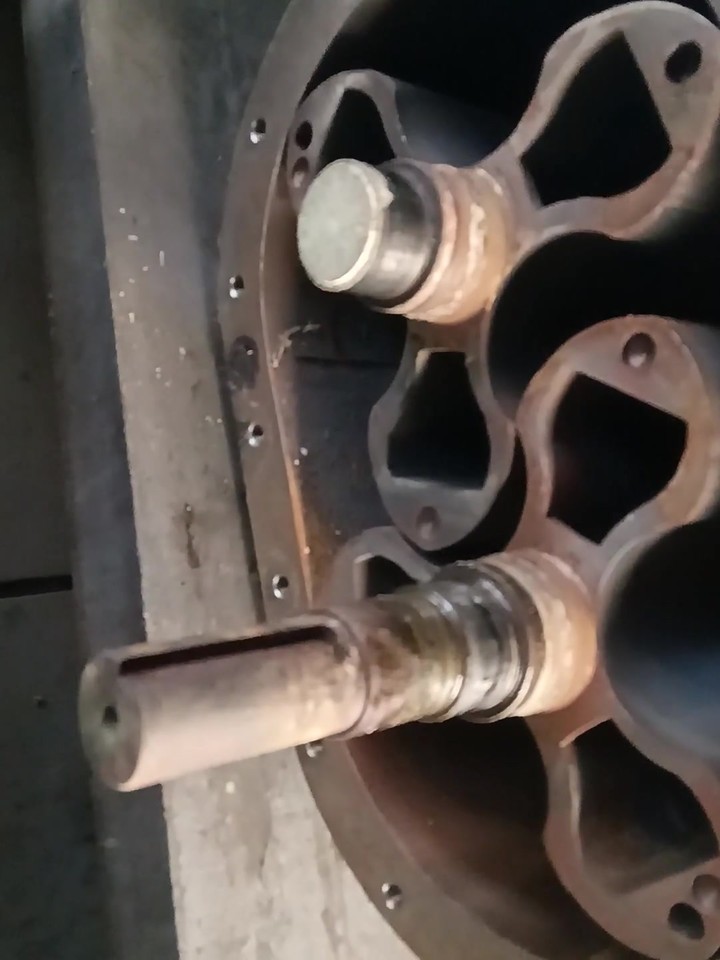
端盖生锈的罗茨鼓风机最常见的送修症状是:漏气、漏油、出风量下降。拆开后能明显看到端盖密封面上有一圈红褐色锈带,严重时端盖止口和机壳配合面也锈成一整块。这种情况在沿海潮湿地区、长期露天摆放的备用机上最常出现。
车间里一抬端盖重量就明显偏重——锈层比原铸铁面厚得多,装回去密封肯定漏气。所以端盖锈蚀不是"擦一擦就装回去"的事。
判断依据
判断端盖锈蚀需不需要报废,标准看三点:
- 锈层是否起壳:用平口螺丝刀轻撬,锈层整片脱落、底面已经氧化发黑的,必须车削加工或更换。
- 密封止口是否变形:用塞尺沿圆周测量端盖止口与机壳的配合间隙,超过 0.10mm 偏差的装回去会漏气。
- 端盖平面度:把端盖放在平台上用塞尺四角检查,超过 0.05mm 的要重新研磨。
满足这三条任一项,端盖就属于"可救但要花工时"的情况,报价和工时要跟客户讲清楚。
维修过程
第一步:拆端盖前的准备。
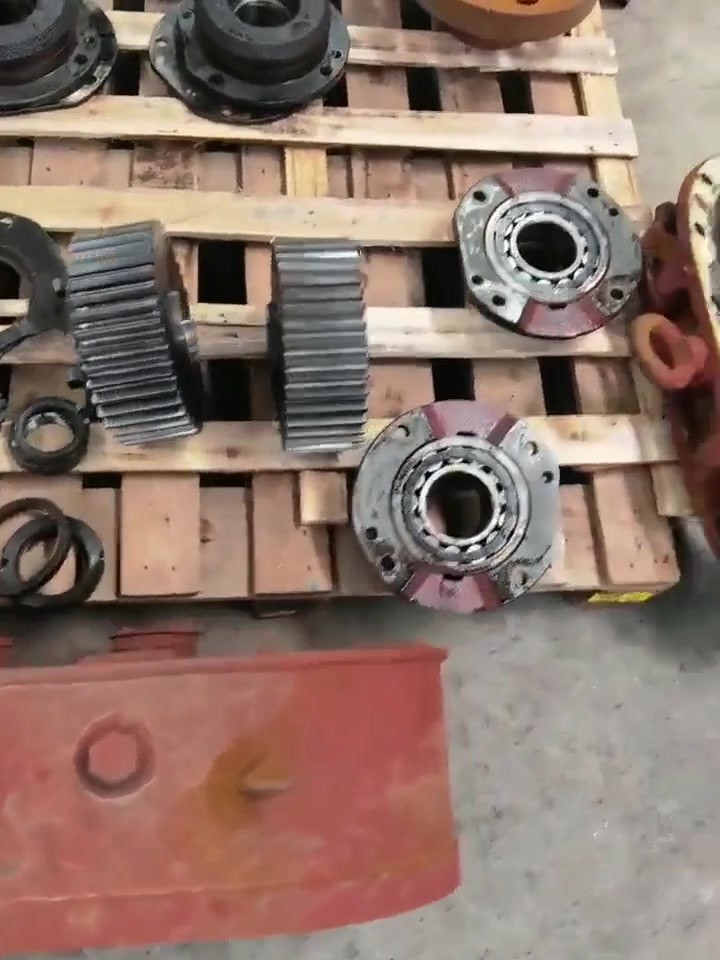
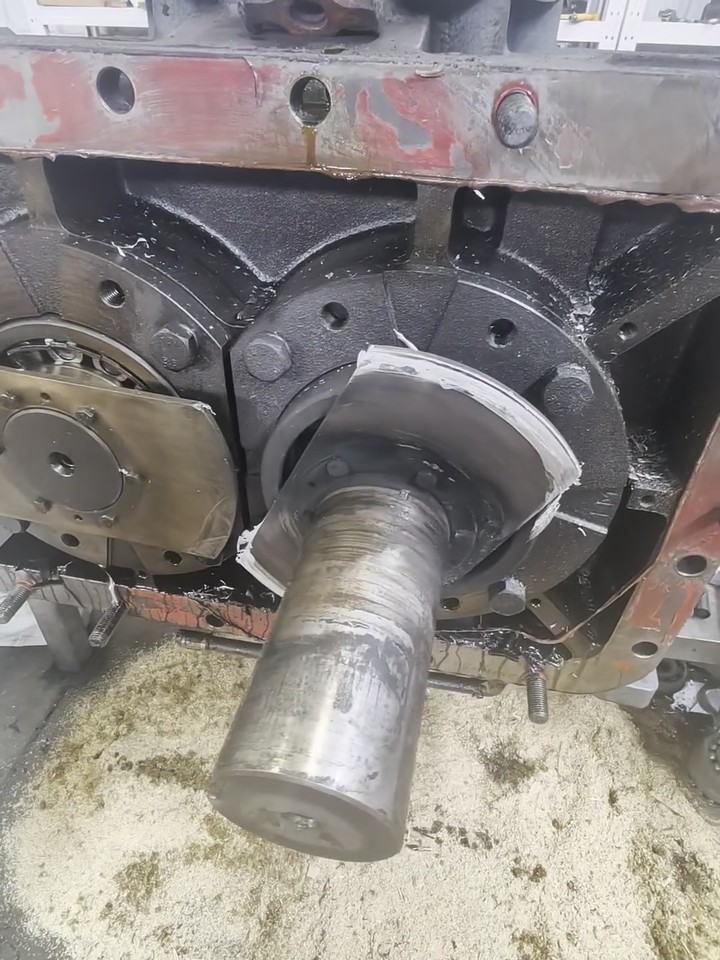
松开齿轮箱侧端盖前,必须先拆掉齿轮箱上盖,把齿轮和轴承座位置记下来。端盖螺栓按对角顺序分三次松开,避免端盖受力不均变形。拆下的螺栓、垫片、定位销分别装袋编号,回装时按原位装回。
第二步:清理密封面。
- 浮锈:用 120# 汽油浸泡 10 分钟后用铜刷刷洗。
- 中等锈层:化学除锈剂(盐酸稀释液,按 1:5 兑水)涂刷 5 分钟中和后冲洗干净,再涂防锈油。
- 硬锈或起壳:用角磨机配百叶片低速处理,保留原铸铁面,不要打磨过度。
注意:化学除锈后必须用清水彻底冲洗并吹干,残酸会持续腐蚀密封面。
第三步:处理密封件。
生锈过的端盖,密封圈、O 型圈、骨架油封一律换新。石墨垫片如果没变形可以复用,但厚度要复测,偏差超过 0.02mm 必须换。
第四步:检查轴承位。
端盖锈蚀经常伴随轴承位进水。拆下轴承后检查轴颈和端盖轴承室:
- 表面浮锈:600# 砂纸打磨后用机油抛光。
- 沟痕或锈坑:必须更换新端盖或镶套修复。
- 轴承本身:转动不灵活、保持架锈蚀的必须更换。
第五步:回装。
回装端盖时注意三点:
- 定位销先装:保证端盖和机壳同轴度。
- 螺栓分三次紧固:第一次 50% 扭矩,第二次 80%,第三次 100%。扭矩值(待博哥确认)。
- 密封面涂密封胶:在止口圆周均匀涂抹厌氧胶,10 分钟内合盖。
验收与预防
装好后手动盘车确认灵活,再加齿轮油试机。试机时注意:
- 检查端盖与机壳结合面无渗油、无气泡。
- 轴承温度:运行 1 小时后温度不超过 75℃。
- 噪音:均匀嗡嗡声为正常,尖锐哨声要立即停机。
预防建议:
- 长期备用机每月手动盘车 1~2 圈,让轴承和密封面形成油膜。
- 露天摆放的机组加装防雨罩,避免雨水沿轴封渗入。
- 每 6 个月拆检一次端盖密封状态,发现早期锈蚀及时处理,不要等漏气再修。
---
山东靠谱精工科技有限公司
源头罗茨风机维修厂家,维修团队全员十年以上一线实操经验。 承接全系列三叶罗茨鼓风机各类故障检修,零返工、零投诉、零售后。 联系人:刘德博(企业法人 / 维修车间主任,行业 30+ 年) 电话:156 2185 9116 官网:kaopu369.com