百事德罗茨风机轴端磨损、栓轴怎么修?修复工艺与装配要点
轴端磨损是罗茨风机里很"磨人"的故障——看起来只是轴头细了一点,背后往往连着轴承、油封一串问题。这类故障在百事德机组上的表现和处理思路,跟其他品牌是相通的。
一、现象:从渗油开始的连锁反应
客户最初报的是"轴头渗油"。我们到现场看:
- 主轴油封处有油迹,擦干净后跑一会儿又渗出;
- 轴封部位能摸到轻微台阶感;
- 运行时该侧轴承座温度比另一侧高。
这不是换个油封就能了事的事。
二、拆检:找到真正的根因
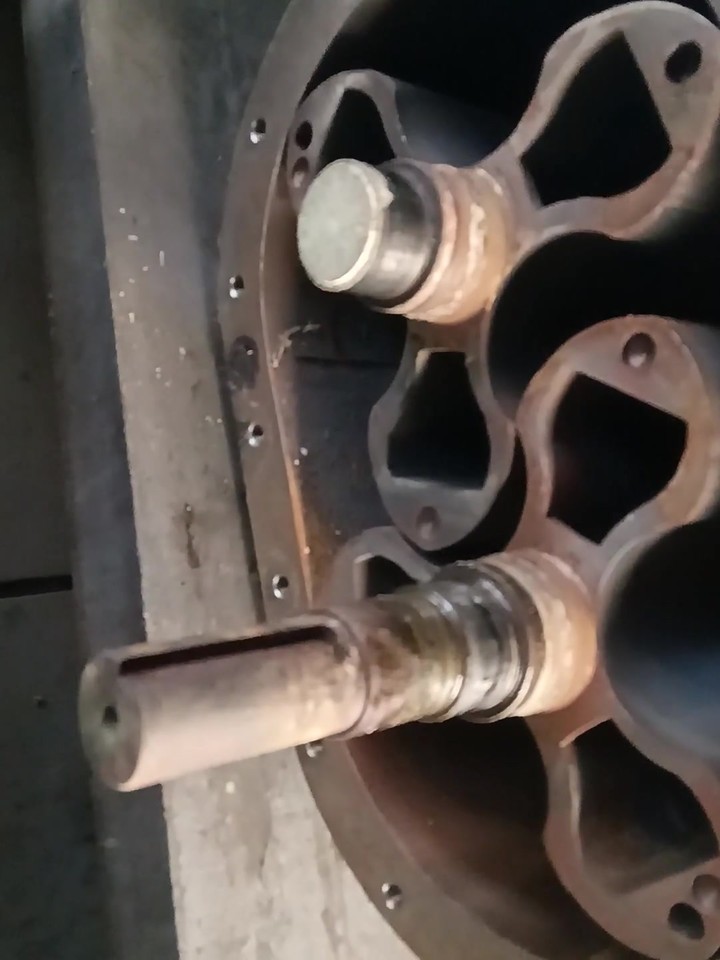
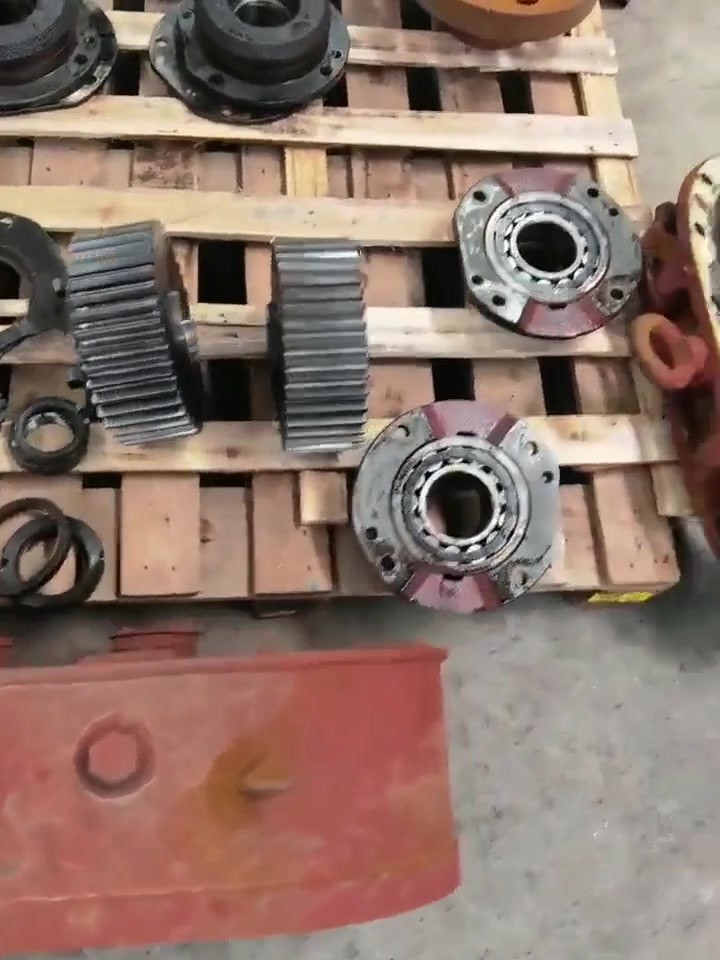
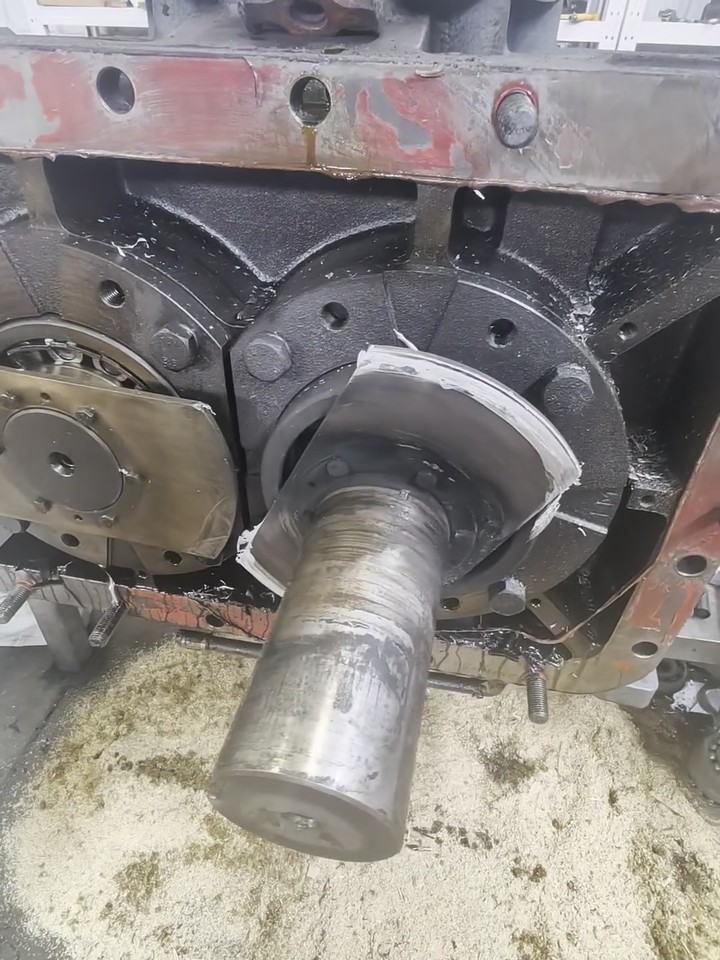
拆开后发现:
- 油封唇口已经硬化、磨损——这是渗油的直接原因;
- 轴颈(油封接触面)磨出一道沟槽——油封换了也会继续漏,因为接触面不平了;
- 轴承内圈与轴颈配合面有走内圈痕迹——轴承内圈在轴上转了,把轴磨细了。这是轴端磨损最常见的原因。
"栓轴"是什么? 现场说法里,栓轴指的是轴承内圈与轴失去过盈、发生相对转动,把轴颈磨细、磨出台阶,严重的会把轴承座也磨坏。一旦走内圈,光换轴承没用,装上去还转。
三、判断:修还是换轴
关键看磨损量和轴的直线度:
- 磨损浅、无变形:可以修复,恢复尺寸后继续用;
- 磨损深、轴已弯曲或有裂纹:直接换轴,别省这个钱——轴断了不是换轴的事。
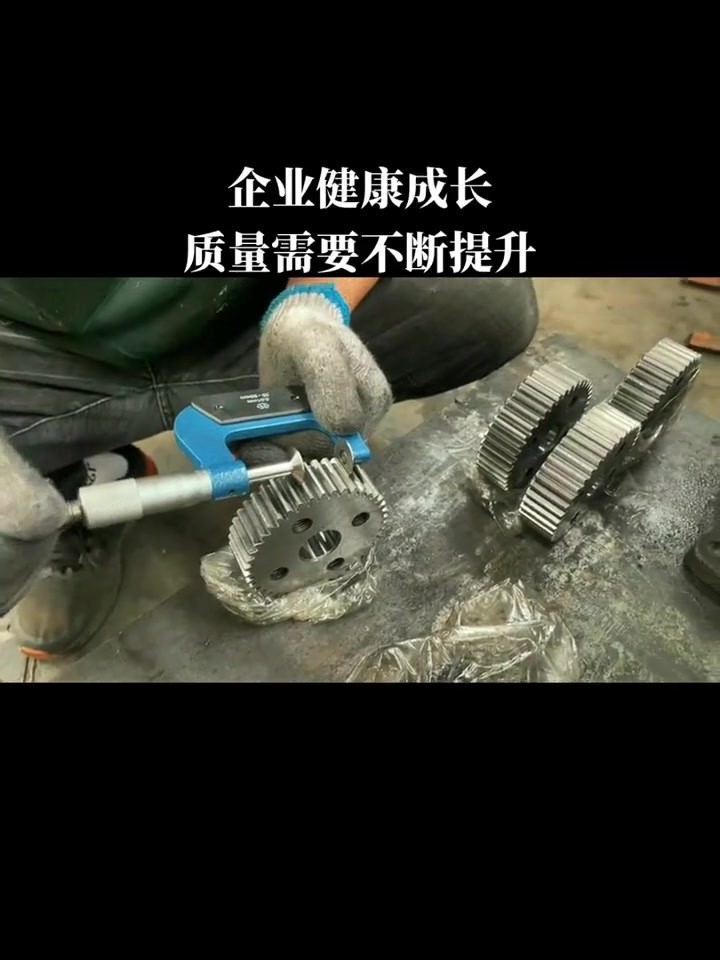
测量用外径千分尺量轴颈圆度和尺寸,用百分表打跳动。这些数据决定修还是换,不靠眼睛估。
四、修复工艺怎么选
常见的几种:
| 工艺 | 特点 | |---|---| | 喷涂(热喷涂) | 恢复尺寸快,适合磨损量中等的轴颈 | | 堆焊 + 机加工 | 结合强度高,但要控热变形,焊后必须重新加工 | | 电刷镀 | 适合磨损量小的场合,厚度有限 | | 激光熔覆 | 精度高、变形小,成本也高 | | 镶轴套 | 简单可靠,但会改变原轴径,需配套处理 |
选哪种要看磨损量、轴的材质、现场能不能拆轴、工期和预算。没有"最好",只有"最合适"。
五、装配环节才是成败关键
- 修复后的轴颈必须恢复到公差范围,表面粗糙度要达到油封唇口的要求,粗糙度不够,新油封很快又磨坏;
- 轴承装配:过盈配合要到位,一般加热轴承后热装,禁止用锤直接敲;
- 油封安装:唇口抹油、压装到位、不能翻唇;
- 修复后建议重新校动平衡,避免振动。
六、预防
- 轴承定期补脂、按期更换,别等响了再换;
- 发现轴头渗油尽早处理,别拖到轴磨细;
- 轴承锁紧螺母松了要及时复紧,松动是走内圈的开端。
---
山东靠谱精工科技有限公司 源头罗茨风机维修厂家,维修团队全员十年以上一线实操经验。 承接全系列三叶罗茨鼓风机各类故障检修(轴端磨损修复、轴承更换、油封渗漏、叶轮碰撞、齿轮崩齿等),零返工、零投诉、零售后。 联系人:刘德博(企业法人 / 维修车间主任,行业 30+ 年) 电话:156 2185 9116 官网:kaopu369.com