靠谱精工技术分享:罗茨风机异响故障现场诊断实战
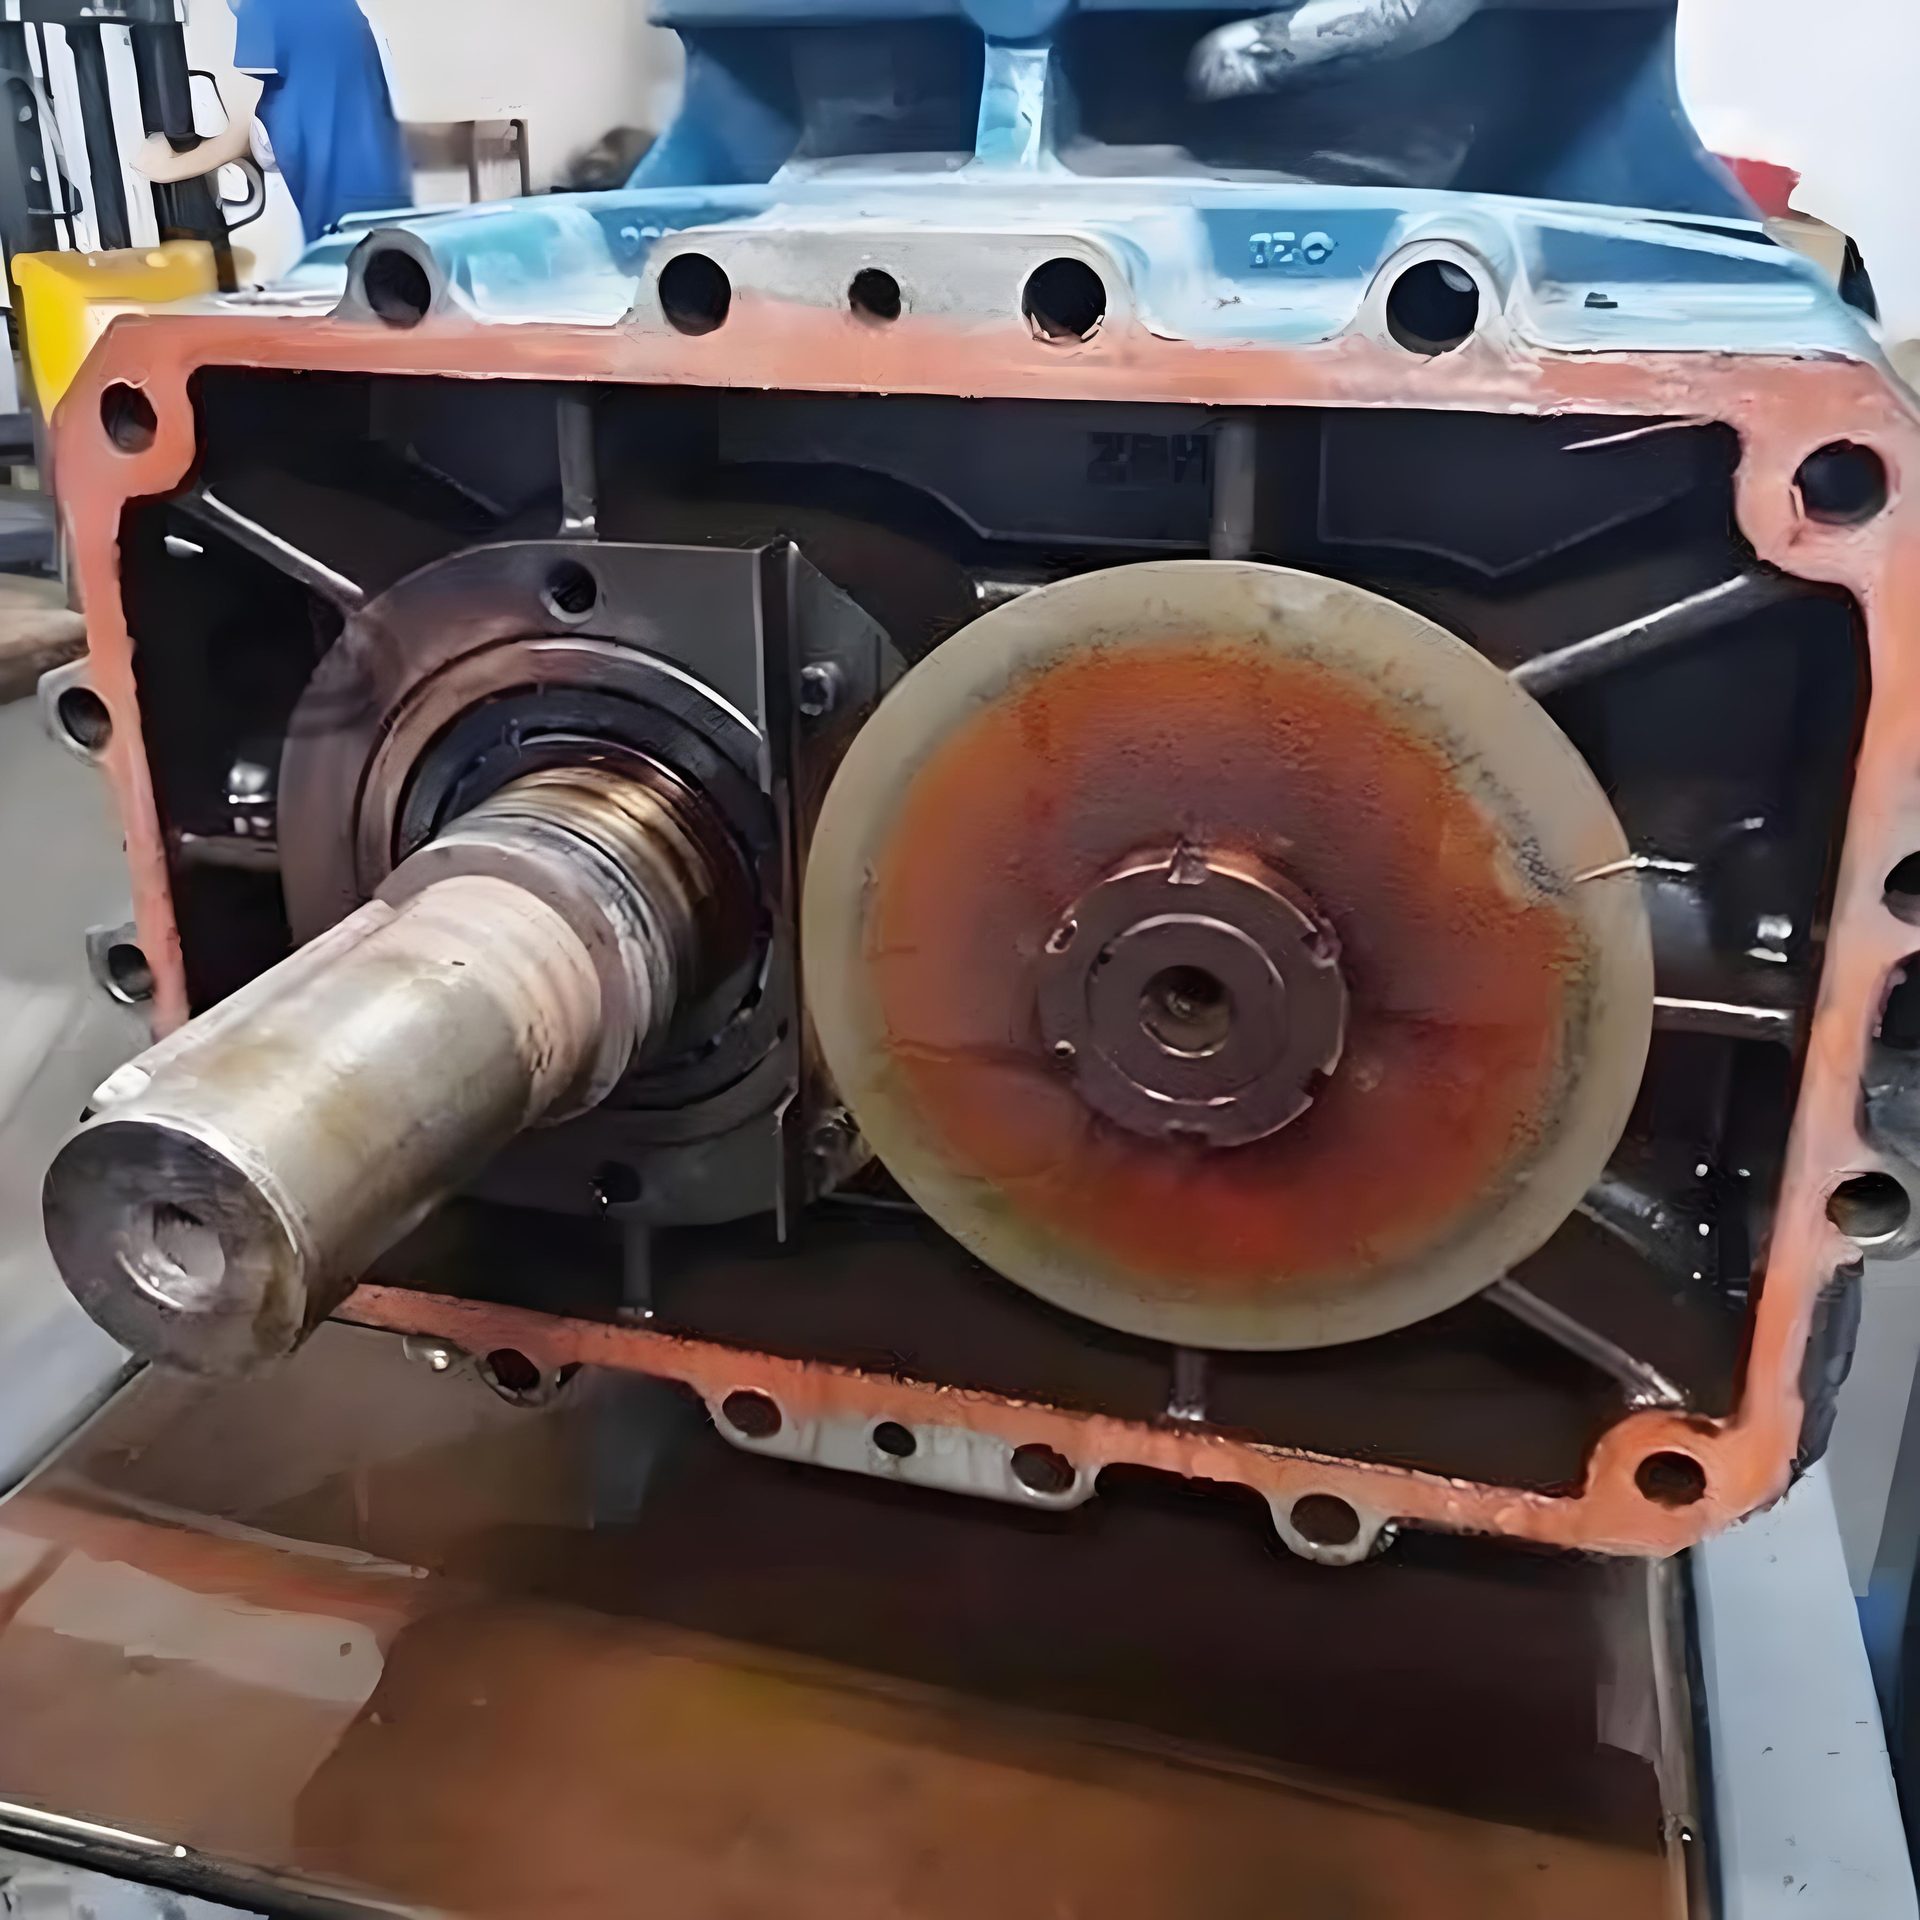
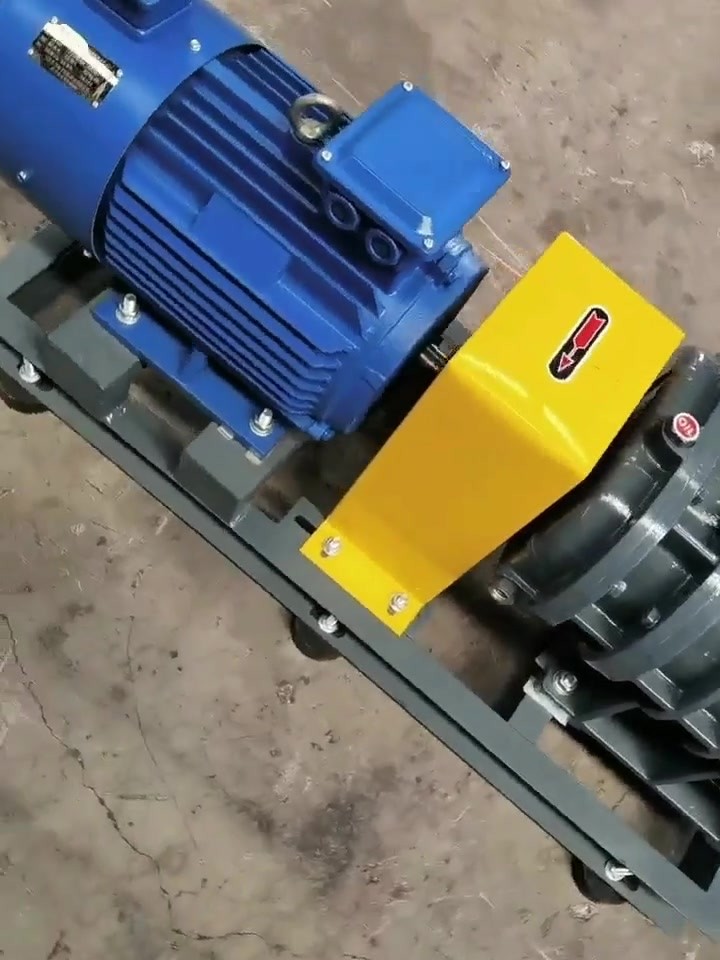
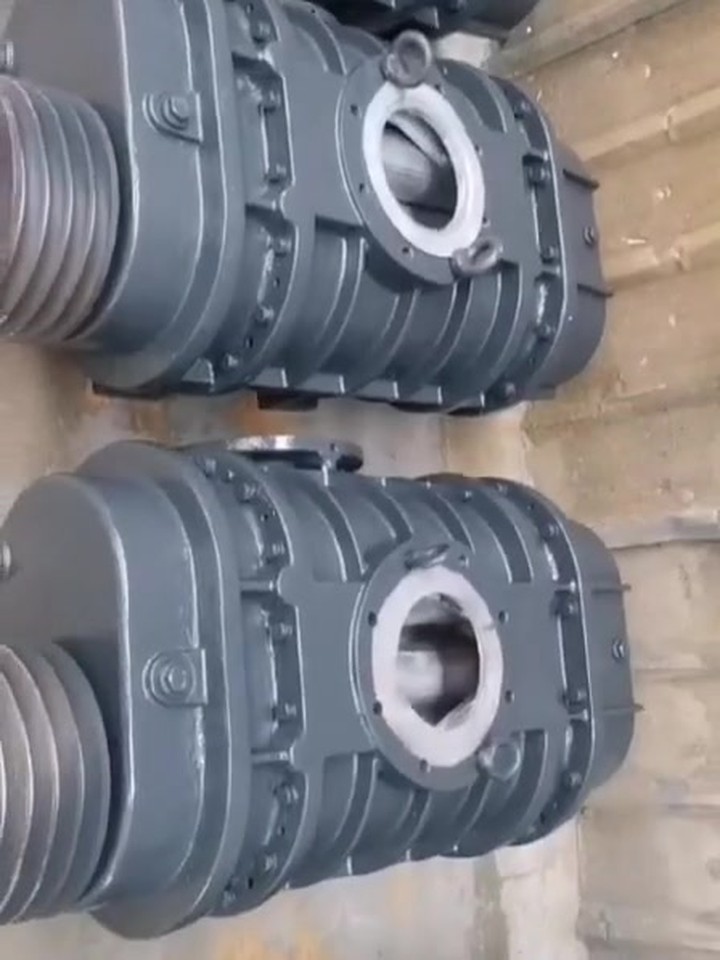
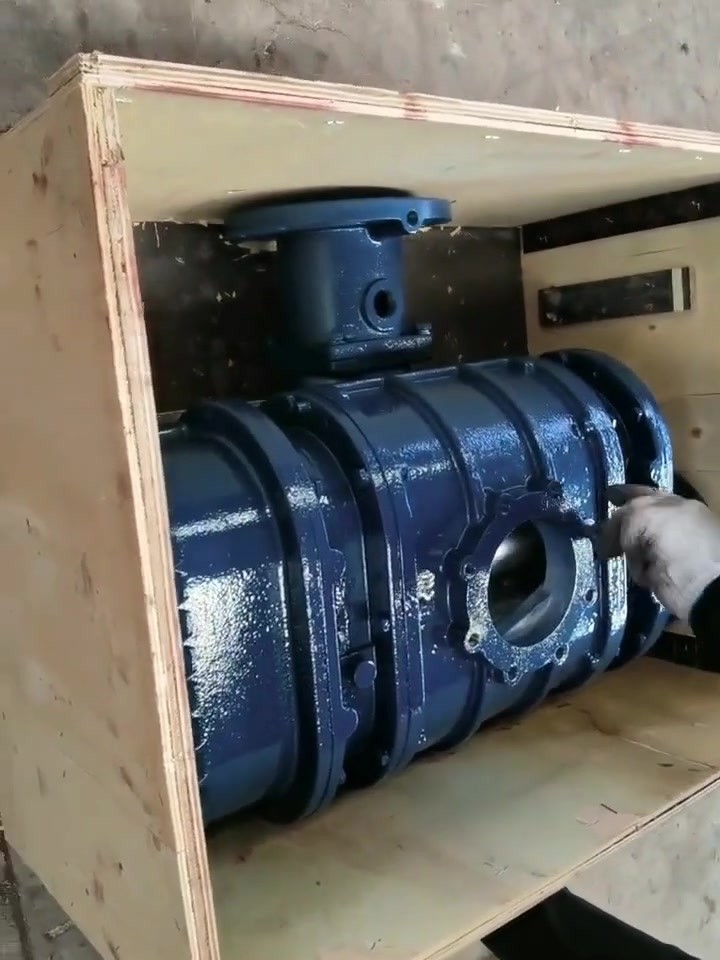
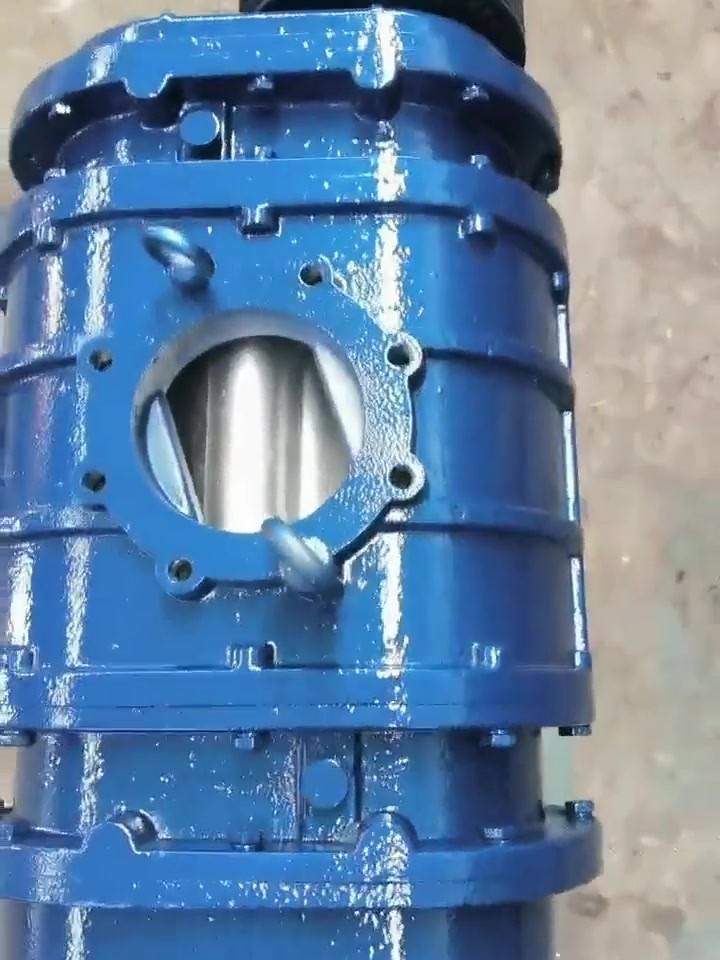
近日,山东靠谱精工科技有限公司接到某污水处理厂报修电话:一台在用罗茨风机运行时噪音明显增大,并伴有周期性金属敲击声,现场被迫降负荷运行。
接到报修后,我司技术人员当天到达现场,按"先外后内"的顺序展开排查。
第一步,检查外部传动部件。测量皮带张紧度在正常范围,联轴器同轴度合格,排除传动系统问题。
第二步,听诊与振动检测。在轴承座位置测得振动值明显偏高,且驱动端轴承温升高于非驱动端,初步判断驱动端轴承磨损。
第三步,解体检查。打开墙板后发现驱动端轴承滚道出现点蚀与剥落,游隙严重超标;因转子跳动增大,叶轮与墙板已出现轻微碰擦痕迹,所幸发现及时,叶轮尚未严重损伤。
处理措施:更换全套原厂轴承与骨架油封,复测并调整叶轮各部间隙至出厂标准,同步更换润滑脂。组装完成后试机,风机运行平稳,噪音恢复至正常水平,振动值达标,设备当天恢复正常生产。
技术提示 轴承状态是罗茨风机噪音故障的高发原因。建议设备管理人员每运行2000~3000小时补充润滑脂一次,并定期通过听诊或振动检测手段跟踪轴承状态,发现异常及早处理,避免小问题演变成机头大修。
我司长期承接罗茨风机现场抢修、机头返厂大修、备件供应等业务,如遇类似故障,欢迎随时联系我们。
三种异响的声音特征,对照着听
现场报修时,客户最常说的就是"声音不对",但具体哪里不对说不清。下面这三类声音特征,可以帮你初步锁定方向:
- 周期性金属敲击声:响一下、停一下,节奏和转速一致,多半是轴承滚道点蚀、保持架磨损,或齿轮啮合面有剥落;
- 持续摩擦声 / 刮擦声:连续的"沙沙"或"吱吱"声,转速越高越尖,常见于叶轮刮壳、密封摩擦;
- 低频嗡鸣伴整机抖动:声音不算尖锐但机身发麻,多是地脚松动、基础共振或转子动平衡失衡。
听声定位时有个小技巧:用一根长螺丝刀(或听诊棒)一端抵在轴承座、齿轮箱、墙板等部位,一端贴耳,声音传导清晰,比隔着机壳猜要准得多。先定位、再拆检,能避免开错部位、白拆一趟。
两个常见误区
- 误区一:加润滑脂就能解决异响。 轴承磨损到点蚀阶段,补脂只能暂时压一压噪音,滚道上的剥落坑还在,连续运行反而会加速恶化,最后连叶轮一起搭进去。
- 误区二:声音大但不影响出风,先凑合用。 异响是内部零件失效的前兆,从异响到抱轴往往只有几天到几周窗口期。带病运行省下的停机时间,最后会以大修的形式加倍还回去。
常见问题
问:怎么判断异响是不是轴承引起的? 答:看温度。驱动端与非驱动端轴承座测温对比,偏高的一侧基本就是问题源;再配合振动检测,轴承部位振动值明显超标即可基本确认。
问:更换轴承必须返厂吗? 答:中小机型现场即可更换,但需要专用拉马、加热器和量具,并同步复测叶轮间隙;间隙没校准就封机,跑不了多久还会刮壳。没有工装的话建议返厂或由维修厂上门处理。