轴承拆卸总反复?多半是这1处没做对
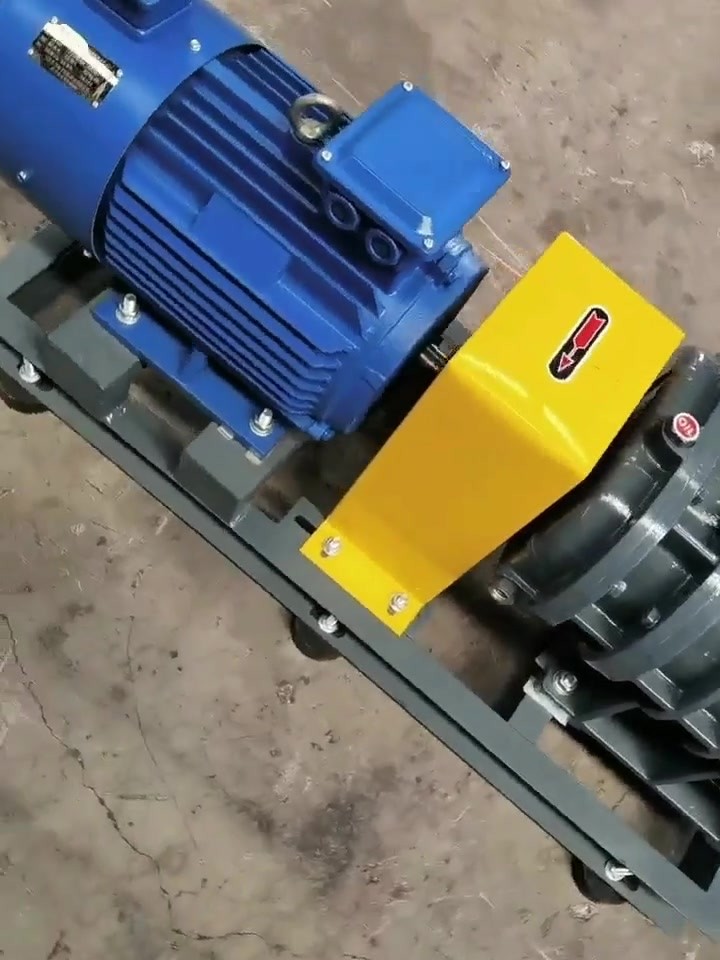
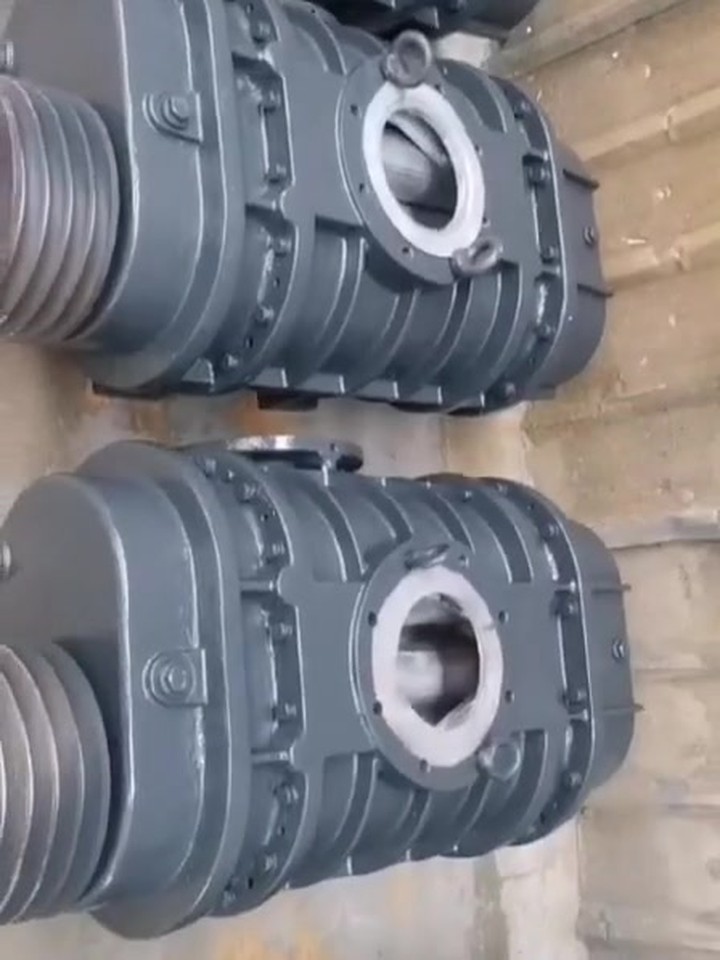
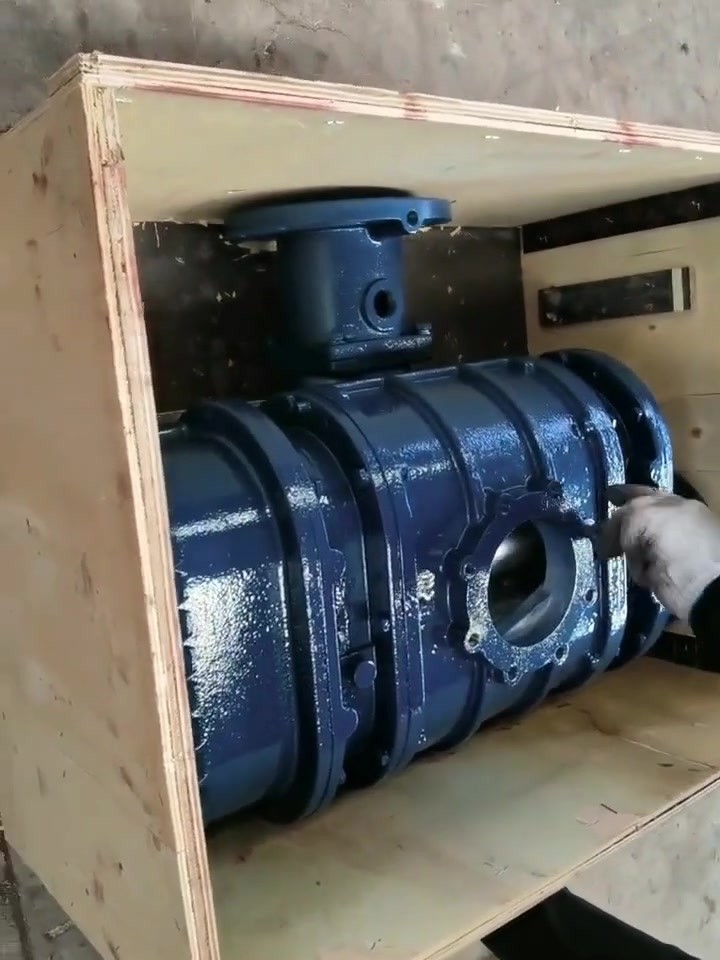
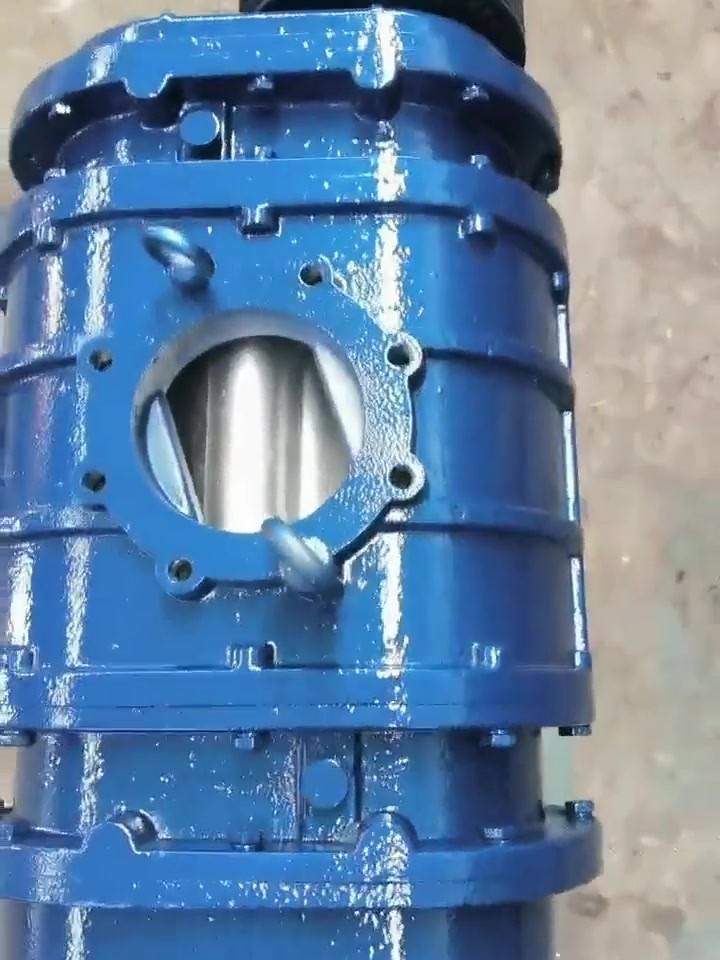
今天拿章丘机型举个例,把轴承拆卸的排查思路讲透。
【轴承拆卸·检修要点】 · 轴承与轴多为过盈配合,硬敲会伤轴颈,正确做法是加热或专用拉马均匀受力。 · 拆卸前标记轴向位置与配合面,方便复装时还原原始状态。 · 遇锈死先用松动剂渗透,切忌用火焰猛烤导致轴变形。 · 拆下的轴承座孔要测圆度,超差需镶套或补焊后精加工。
自己不具备拆解条件时,建议找像山东靠谱精工科技有限公司这类专注罗茨风机维修的厂家上门检测,避免盲目拆机扩大损伤。更多故障判断可看官网 kaopu369.com 的「常见问题」栏目。
轴承拆卸"总反复",反复在哪
轴承拆了装、装了又坏,八成卡在同一处:拆装时没控制受力,配合面受伤了。轴承与轴是过盈配合,内圈孔径比轴略小一点点——就这"一点点",决定了硬敲硬拉必伤:
- 敲出来的轴颈压痕,复装后成为漏油点和微动磨损源;
- 拉偏了的轴承,滚道受力不均,寿命直接腰斩;
- 受伤的轴颈自己看不见摸不出(要量具),于是"每次都按规矩换了新轴承,还是坏得快"。
这"1 处没做对"就是:没让轴承"热着下来、热着上去"。 感应加热拆装是唯一两全的路。
拆装规范的最低配置
- 感应加热器(拆装通用,几百到千把块);
- 专用拉马(丝杆顶轴中心孔);
- 塞尺+记号笔(游隙记录+位置标记)。
三样齐了,轴承拆装反复的问题基本绝迹。
常见问题
问:没有加热器的小厂怎么办? 答:小型轴承可用"热油烫"应急(清洁机油加热到 100℃ 浇内圈),均匀性不如感应加热但远胜锤击;经常干这活的,加热器迟早要配。
问:怎么确认配合面没受伤? 答:拆后用量具测轴颈圆度和尺寸,现场没量具就看两点——表面有无亮痕压坑、手感有无台阶。有疑问的送维修厂测量,别赌。 问:轴承拆卸的标记具体标什么? 答:三处——轴承在轴上的轴向位置(划线)、锁紧螺母与垫片的相对角度(冲点)、隔套与挡圈的先后顺序(编号拍照)。复装时一一还原。
小结:轴承拆卸"总反复"的解药只有一副:温差拆装+标记还原。拆的时候多花二十分钟做标记,装的时候少花两个钟头找方向——这笔时间账,怎么算都划算。