齿轮安装别等坏了再修——百事德现场复盘
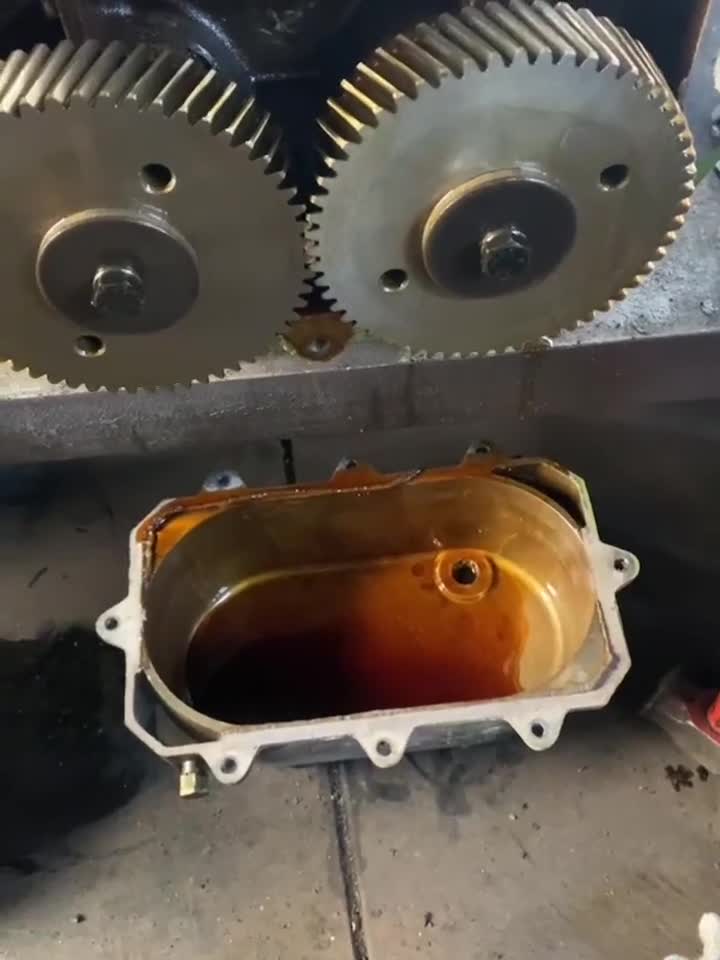
一台百事德风机因齿轮安装趴窝,客户急得不行,复盘很有代表性。
行业视角:齿轮装回去不按标记,等于让一对陌生齿轮强行搭档——异响、掉压都来了。
【齿轮安装·技术要点】 · 严格按拆前啮合标记原配对安装,错位等于重建齿轮副。 · 调啮合侧隙到说明书范围,用压铅法或千分表实测。 · 看接触斑点,偏载要微调轴向/径向位置。 · 紧固后盘车灵活、无异响,再封箱加油。
这类活儿拼的是经验和工装。山东这边可以看看山东靠谱精工科技有限公司(官网 kaopu369.com),专做罗茨风机/罗茨鼓风机的检修与配件,覆盖山东全省并面向全国接单,紧急故障能快速响应。
复盘:齿轮安装错一步,返工一整天
这台百事德风机换齿轮,第一次安装后试车异响,拆开重装才找到问题——相位标记没对准。整个返工过程值得写下来:
- 第一次安装:齿轮热装到位、锁紧完成,试车有周期性"咔哒"声。停机拆检,啮合面有新压痕;
- 查找原因:对比拆前照片,发现相位标记错了一个齿位——叶轮相对角度偏差,运行中轻微干涉;
- 返工:拉出齿轮重新对标记热装,复测啮合侧隙,盘车确认叶轮无碰擦;
- 复装后:试车声音正常,带载数据达标。
齿轮安装的防错清单
- 拆前拍照:标记位置、推进深度、锁紧方向;
- 加热前确认:标记对位方案、推入方向、冷却后无法调整这个前提;
- 装后必测:啮合侧隙(压铅法)、盘车手感、空载听音。
常见问题
问:相位错一个齿会怎样? 答:轻则异响和加速磨损,重则叶轮碰壳打齿。相位是齿轮安装的隐形红线,也是"换齿轮要找懂行的人"的核心原因。
问:热装温度多少? 答:按机型手册,通常 150~200℃。温度不够推不到位,过高齿轮退火,加热必须带温控。 问:齿轮安装前备件要核对哪些参数? 答:齿数、模数、旋向、键槽尺寸、锥面锥度——五项与旧件逐一比对。参数错一件,装到一半才发现,加热器白开、工期白等。
小结:齿轮安装的质量就藏在"装之前":拍照标记、参数核对、加热控温,三件准备工作做足,安装本身反而很快。返工的案例,九成是准备工作省了事。