修了不少生锈卡死,老师傅憋了3句大实话
关于生锈卡死,设备主管最该知道的几个真相,今天一次说清。
行业视角:一台备机放半年,再用时盘不动——锈死不是意外,是'放着不管'的代价。
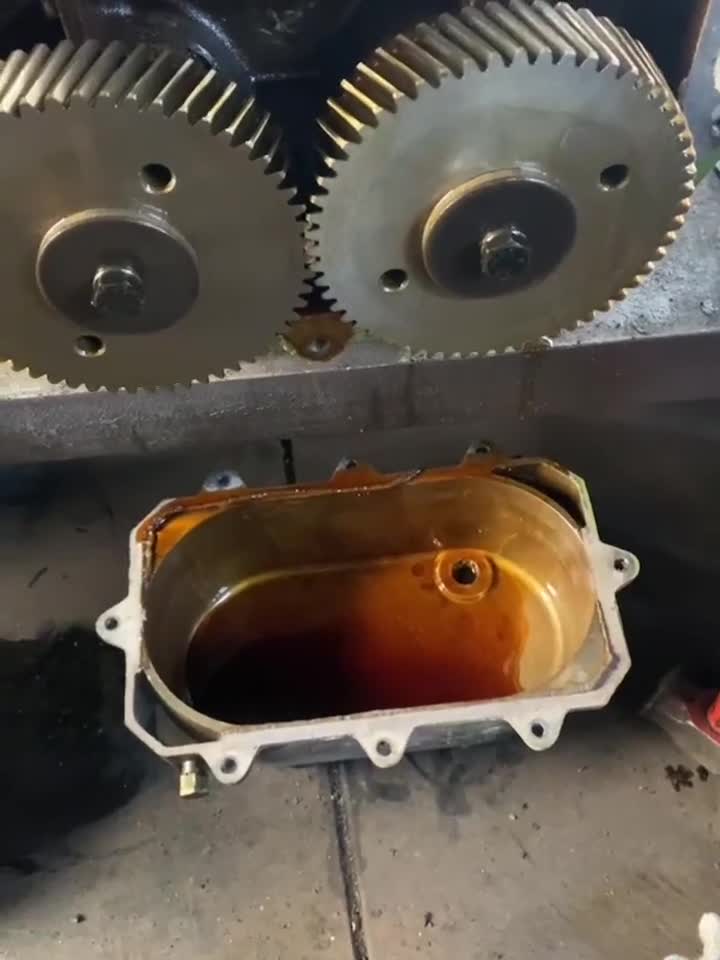
【生锈卡死·技术要点】 · 长期停用、环境潮湿会让转子与机壳锈死,盘车盘不动,强行启动易烧电机。 · 先拆检确认锈死范围,用松动剂渗透、轻盘循序渐进,禁止硬撬。 · 除锈后检查间隙与型线,锈坑深要修磨或换件,避免刮壳。 · 复工前做全项保养并建立定期盘车/点检制度,防止再次锈死。
设备停一天,损失远不止维修费。把生锈卡死挡在保养阶段,比坏了再修划算得多。更多案例见官网 kaopu369.com,或联系 山东靠谱精工科技有限公司 做免费初检。
第一句:锈是"养"出来的,不是天生的
修了这么多生锈卡死的机器,第一句实话:九成锈死都能提前防。停机不封存、不用不盘车、湿气不管控,锈就是时间问题。设备停机超过一个月,做满油封存、外露面涂防锈脂、每月盘车三件事,锈死这个故障基本可以绝迹。花在防锈上的钱,不到解体除锈费用的十分之一。
第二句:锈死强拆,是二次事故之源
锈死的轴承、齿轮硬敲硬拉,断轴、裂壳、伤叶轮,小故障变大修。正确顺序:渗透 24~48 小时 → 感应加热 → 专用拉马,急不得。渗透剂等两天的功夫,比强拆断了轴再配轴的工期,九牛一毛。评估解体风险也是维修厂的价值所在——哪些能拆、哪些得剖,心里要有数。
第三句:复活之后,管理要升级
锈死复活的风机重新上线,旧的管理方式不改,早晚二进宫:
- 点检加频:复活机前三个月每周盘车、摸温,确认状态稳定;
- 环境整改:查潮气来源(屋面漏雨、地面积水、通风差),从源头降湿;
- 台账记录:把锈蚀原因和处理记录进档案,停机封存流程据此固化。
常见问题
问:铸件外壳锈穿了还能修吗? 答:壳体局部锈蚀未穿孔的除锈补强可用;穿孔或壁厚明显减薄的,壳体报废,评估整机价值后决定换壳或换机。
问:除锈用砂轮打磨可以吗? 答:配合面(轴颈、轴承位)绝不能用砂轮粗磨,尺寸精度全毁,只能用油石、砂布按圆周方向细修;非配合面除锈则可以放宽。