章鼓罗茨风机齿轮间隙变大怎么办?先量齿侧间隙再下结论
「师傅,我这齿轮间隙好像变大了,是不是该换齿轮了?」
先别急。间隙变大有三个完全不同的原因,其中只有一个需要换齿轮。搞错了就是白花钱。
这篇讲清楚怎么量、怎么判、怎么处理。
一、先分清:三种「间隙变大」
很多人把这三件事混在一起了:
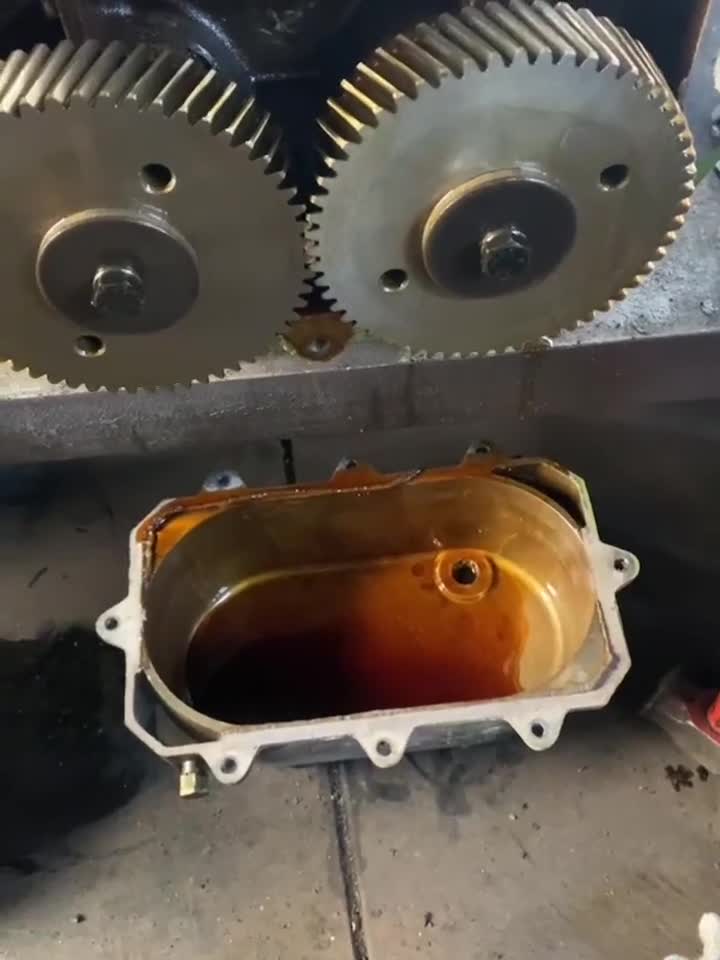
1. 齿侧间隙变大(齿轮背隙)
- 原因:齿面磨损导致齿厚减薄;
- 现象:转动时有空行程感,齿轮箱有周期性敲击声;
- 处理方向:看磨损程度,可能修磨或更换。
2. 齿轮与轴的配合松动
- 原因:跑内孔、键槽磨损、锥面配合松脱;
- 现象:也有敲击声和空行程,但齿面本身可能是好的;
- 处理方向:修复轴或键槽、重新配合,不需要换齿轮。
3. 轴承游隙超标导致的「假间隙」
- 原因:轴承磨损后轴的位置可以晃动,测出来的间隙包含了轴的位移量;
- 现象:沉闷嗡嗡声伴振动,温升偏高;
- 处理方向:换轴承,齿轮往往还能用。
三种混在一起的话,最容易犯的错就是「换了齿轮但问题没解决」,因为真正松的是键槽或轴承。
二、怎么量齿侧间隙
两种常用方法:
方法一:压铅丝法
- 在齿轮啮合的齿面之间放置软铅丝(直径略大于预期间隙);
- 缓慢转过啮合位置;
- 取出铅丝,用千分尺测压扁处的厚度;
- 这个厚度即为该位置的齿侧间隙。
建议在圆周方向多个位置(一般均布 3~4 处)分别测量,看是否均匀。不均匀说明齿轮有偏磨或轴有偏摆。
方法二:百分表法
- 固定其中一只齿轮(防转);
- 百分表触头顶在另一只齿轮的齿面上(切向);
- 手动微转该齿轮至两侧极限位置;
- 读取表值差,即为齿侧间隙。
百分表法更方便重复测量,适合判断均匀性。
测得的数值要与原厂参数比对,具体范围以机型手册为准。
三、还必须测转子啮合间隙
这一步不能省。齿侧间隙只是原因,转子啮合间隙才是后果。
罗茨风机的两个转子靠同步齿轮维持相位,彼此不接触。齿侧间隙变大后,转子相位就有了游隙——负载波动时,转子会相对窜动。如果窜动量超过转子之间的啮合间隙,两个转子就会碰上。
所以判定逻辑是:
- 齿侧间隙略超,但转子啮合间隙仍有足够安全余量 → 可以继续观察或修磨复用,缩短检修周期;
- 齿侧间隙超标,且转子啮合间隙余量不足 → 必须处理,否则随时可能发生转子碰撞。
同时要测叶轮—机壳径向间隙和端面轴向间隙,三处一起看才完整。
四、区分根因的实用办法
判断是不是齿轮与轴松动:
- 固定齿轮,用手晃动轴(或反之),感受有无相对位移;
- 检查键槽有无塌边、变宽;
- 检查齿轮内孔或锥面有无跑圈痕迹(亮圈、磨痕);
- 有松动痕迹 → 问题在配合,不在齿面。
判断是不是轴承游隙问题:
- 测轴承径向游隙;
- 手感转动是否有阻滞、异响;
- 看滚道有无压痕、保持架是否变形、内圈有无发蓝;
- 游隙超标 → 先换轴承,之后重新测齿侧间隙(很可能就正常了)。
判断是不是齿面磨损:
- 看齿面有无明显磨损台阶、齿厚减薄;
- 看有无点蚀、剥落;
- 齿厚明显减薄且齿侧间隙圆周方向较均匀地超标 → 齿面磨损是主因。
五、处理方案对照
- 齿面轻微磨损,两组间隙仍安全:修磨去毛刺 → 重新校相位 → 校三处间隙 → 动平衡 → 换新油 → 缩短下次检修周期;
- 齿面明显磨损,齿侧间隙超标:成对更换齿轮 → 校相位 → 校三处间隙 → 动平衡 → 试车;
- 齿轮与轴配合松动:修复轴颈/键槽或重新配合 → 齿轮可复用 → 校相位与间隙 → 动平衡;
- 轴承游隙超标:更换轴承 + 全套密封件 → 清理回油孔 → 重测齿侧间隙 → 校三处间隙 → 动平衡。
注意:不管哪种方案,装复后都必须重新校三处间隙并做动平衡。 拆装一次,转子位置、轴承状态、机壳应力都变了,凭上次的数据装回去必然出问题。
常见问题
问:章鼓罗茨风机齿侧间隙标准是多少? 答:不同机型、规格的标准值不同,必须以该机型的原厂参数为准。所以测量的重点不是记住一个数字,而是与手册比对,并观察圆周方向是否均匀。没有手册的情况下,可以参照同型号机器的实测数据或由维修方评估。
问:间隙变大但机器还能正常出风,可以继续用吗? 答:要看转子啮合间隙的安全余量。如果余量充足、无金属摩擦声、盘车无卡滞,可以短期运行并安排检修;如果已有周期性敲击声且在变响,建议尽快停机处理,否则可能发展为转子碰撞。
问:只换轴承,齿侧间隙会恢复吗? 答:如果间隙变大主要来自轴承游隙超标(轴的位移),换轴承后测出来的齿侧间隙确实会明显改善。这就是为什么要先区分根因——能省一对齿轮的钱。
问:自己能测齿侧间隙吗? 答:压铅丝法门槛不高,有千分尺就能做,但需要正确取点和多位置测量。转子啮合间隙和端面间隙的测量更依赖经验和工装,建议由维修方实测,数据留档。
测量和判定可以交给我们
间隙类问题的核心是数据,猜不出来。山东靠谱精工科技有限公司在济南章丘做罗茨风机检修与复新,测量项目包括齿侧间隙、叶轮—机壳径向间隙、叶轮—叶轮啮合间隙、端面轴向间隙、轴承游隙,能区分齿面磨损、配合松动、轴承游隙三类根因,避免换错件。
章丘、济南及山东省内可上门检测,省外支持返厂检修,间隙数据、更换件清单和试车记录随机交付。维修范围见官网维修中心,或联系 刘德博 156 2185 9116,免费检测、快速报价。