罗茨风机齿轮为什么会打齿?章丘现场复盘4类真实诱因
断齿是齿轮损伤里最直观的一种——拆开盖子,缺口就在那儿,藏不住。
但真正要弄清楚的不是「断了」,而是为什么断。因为齿轮本身的强度设计通常是有余量的,能把它打断,说明受到了设计之外的力。
这篇复盘我们在章丘检修现场遇到的 4 类真实诱因。
一、第一类:瞬时冲击载荷(最常见)
齿轮不是被慢慢磨断的,多数是被某一瞬间的巨大冲击打断的。这个冲击来自哪里?
1. 异物进入机腔
管线焊渣、铁屑、密封碎块、螺母、甚至工具被吸进机腔。转子瞬间被卡住,但电机还在带动,全部扭矩集中在齿轮的啮合齿上——齿就是这么断的。
这类事故往往和进气滤芯破损、检修后未清理管路有关。
2. 出口突然完全堵塞
阀门被误关、管路被异物完全堵死、后端设备突发故障。罗茨风机是容积式,出口堵死后压力急剧上升,扭矩瞬间飙升。
这就是安全阀和压力保护必须有效的原因。 很多现场的安全阀装了但从没校验过,等于没装。
3. 反转
停机时止回阀失效,气体倒流带动转子反转;或者接线相序错误导致反向启动。反转时转子的啮合关系与设计相反,齿面受力位置完全不对,很容易打齿。
4. 带负荷启动
启动时出口未卸压,相当于一上电就顶着满压力启动,启动扭矩冲击很大。
二、第二类:长期超压导致的疲劳失效
这类是慢性的,但结果一样。
- 长期在超过额定压力的工况下运行,齿面接触应力持续偏高;
- 先出现点蚀,点蚀连片后发展为剥落;
- 剥落使齿廓形状改变,啮合冲击增大;
- 最终在某次正常启动或负载波动时断齿。
所以断齿的机器,要回头看压力记录。如果出口压力长期偏高,问题的根在管路、阀门或工艺设定上,不换掉这个原因,新齿轮还会重演。
三、第三类:润滑失效
齿轮油的作用是在齿面之间建立油膜,承担冲击载荷。油膜没了,齿面就是金属对金属:
- 粘度选错(选低了):油膜厚度不足,边界润滑;
- 油位过低:飞溅润滑带不上油;
- 油品衰减未换:抗磨添加剂已耗尽;
- 油乳化进水:水会显著降低油膜承载能力;
- 磨粒污染:油里的金属粉相当于研磨剂,加速齿面损伤。
润滑失效通常先表现为齿面胶合(有金属转移的亮斑)和快速点蚀,然后才发展到断齿。
四、第四类:装配相位或配合失准
这类是上一次检修留下的:
- 相位标记对错:两个转子的相对角度不对,齿面偏载,局部应力集中;
- 齿轮与轴配合松动:跑内孔、键槽磨损,运行中产生冲击间隙;
- 齿侧间隙调整不当:过小会顶死发热,过大会在换向和负载波动时产生冲击;
- 轴承游隙超标未更换:轴的位置晃动,齿轮啮合状态随之变差。
这也是为什么我们强调:每次装复必须重新校相位、校三处间隙、做动平衡。
五、打齿之后必查的 5 处连带损伤
断齿不会只损失一个齿。检修时这几处必须一起看:
- 另一只齿轮的齿面——冲击是相互的,配对齿轮往往也有损伤(这也是必须成对更换的原因之一);
- 轴与键槽——瞬间扭矩冲击最容易损伤键和键槽,出现塌边、松动;
- 轴承——冲击载荷全部经过轴承传递,滚道可能已有压痕;
- 转子与机壳内壁——齿轮失去相位约束后,转子可能已经碰过,要查刮痕拉沟;
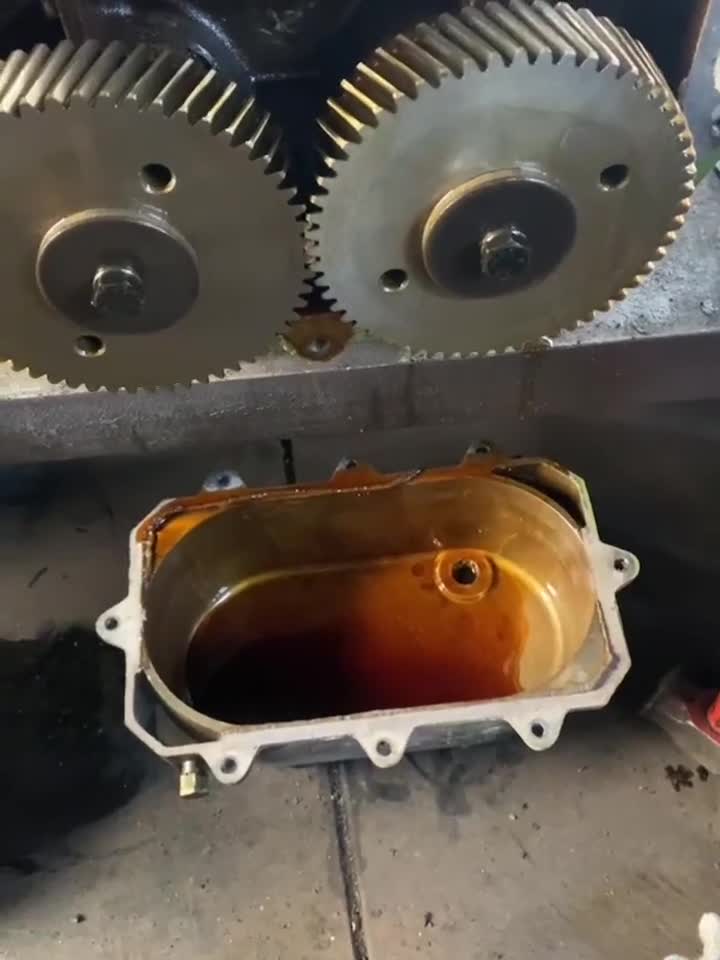
- 油腔内的碎屑——断齿碎片必须全部找到并清理,残留碎屑会立刻损坏新齿轮和轴承。
第 5 项特别关键。碎屑没清干净,新齿轮装上去就是二次事故。 油腔、油道、回油孔都要彻底清洗。
六、怎么预防
针对上面四类诱因,对应的措施很具体:
- 防异物:进气滤芯保持完好(破损立即换,不要敲打清洁);检修后彻底清理管路,不留焊渣工具;
- 防超压:安全阀定期校验、压力表保持有效、出口管路和阀门定期检查;
- 防反转:止回装置定期检查动作是否可靠;检修接线后确认转向;
- 防润滑失效:油品选对(常温工况 L-CKC/L-CKD、粘度 N150~N220)、按运行小时数换油、油位保持在中线;
- 防装配失准:每次检修重新校相位与三处间隙、做动平衡、按状态更换轴承。
常见问题
问:罗茨风机断了一个齿,能不能只补焊修复? 答:不建议。焊补会改变齿部材料性能和热处理状态,且齿形精度难以恢复。同步齿轮对相位精度要求高,应成对更换。
问:为什么断齿要成对换齿轮,另一只看起来是好的? 答:一对齿轮是配对磨合的,齿面已形成相互适配的接触形态。只换一只,新旧齿形误差不匹配,接触应力集中在局部,新齿轮会很快出现异常磨损,噪音振动也偏大。
问:打齿之后机器还能盘动,是不是问题不大? 答:能盘动只说明没有完全卡死,不代表损伤小。必须开盖检查上面列的 5 处连带损伤,特别是碎屑清理和转子/机壳刮痕。带着碎屑运行会迅速扩大损失。
问:怎么判断是异物卡入还是超压导致的断齿? 答:看断口和现场证据。异物冲击的断口通常较新、伴随机腔内有异物痕迹或转子局部撞痕;长期超压疲劳的齿面会先有大面积点蚀和剥落,断口附近有明显的疲劳前期损伤。同时查压力记录能辅助判断。
断齿建议尽快检修,别继续运行
断齿后继续运行,损失会从齿轮扩大到转子和机壳。山东靠谱精工科技有限公司在济南章丘做罗茨风机检修与复新,处理断齿类故障的流程是:拆检 → 碎屑彻底清理 → 连带损伤评估 → 成对更换齿轮 → 相位校对 → 三处间隙重校 → 动平衡 → 分段试车,检修数据与更换件清单随机交付。
章丘、济南及山东省内可上门检测,省外支持返厂检修。维修范围见官网维修中心,或联系 刘德博 156 2185 9116,免费检测、快速报价。